English
 中文简体

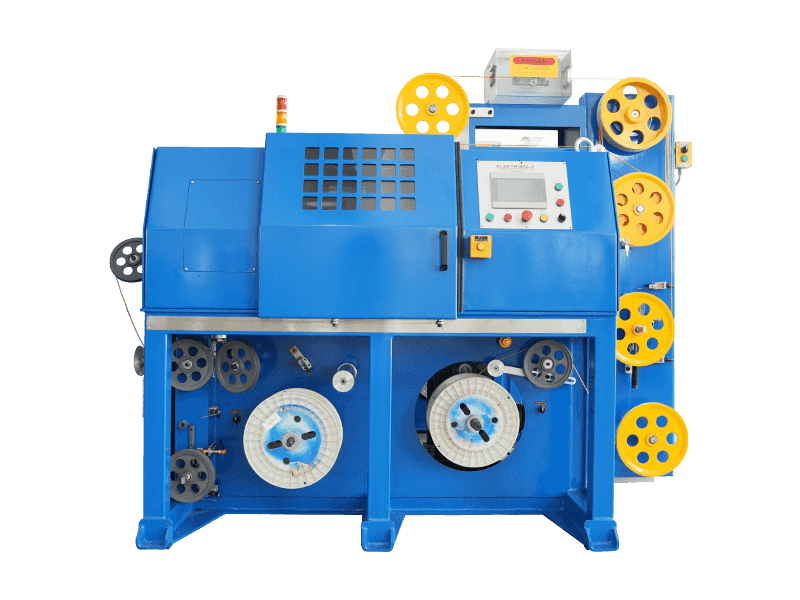
Korrekt og rimelig brug af ekstruderingsmaskine, maskinen kan være fuldt effektiv, opretholde en god arbejdstilstand og forlænge maskinens levetid.
En skrueekstruder, inklusive maskininstallation, justering, idriftsættelse, drift, vedligeholdelse og reparation af en række led, har en generel maskine i almindelig brug, hovedsageligt i drivmotor- og reduktionsgearinstallationer. Men den skrue ekstruder system af arbejde er en ekstrudering system, men unikke egenskaber, særlig opmærksomhed er kendetegnet ved en skrue ekstruder bør.
Maskininstallation, justering og testmaskiner, der generelt bruges i ekstruderingsmaskininstruktioner, er klart defineret, denne driftsmetode for ekstruderen er opsummeret som følger:
Operatøren skal være bekendt med betjeningen af de strukturelle egenskaber af deres egen ekstruder, især for korrekt at forstå skruens strukturelle egenskaber, opvarmnings- og kontrolinstrumenteringsegenskaber, næsesamlingen af køleegenskaberne og lignende, for korrekt at forstå ekstruderingsprocesforholdene, retten til at betjene maskinen.
Forskellige plastekstruderingsmetoder er ikke de samme, men de har også ligheder. Indført en række produkter på samme ekstruderingsprocedure og spørgsmål bør være opmærksomme på følgende operationer.
1, forarbejderne før
(1) til ekstrudering af plast. Råvarer skal opfylde de nødvendige krav til tørring og om nødvendigt behovet for yderligere tørring. Og materialet blev sigtet for at fjerne klumper, aggregater og mekaniske urenheder.
(2) Kontroller udstyret i vand, elektricitet, gas, og at hvert system er normalt, sørg for, at vandet og gasstrømmen ikke lækker, det elektriske system er normalt, varmesystemet, temperaturstyringen og forskellige instrumenter fungerer og er pålidelige; hjælpelufttørrer lavhastighedstestdrift, observer om enheden fungerer korrekt; start vakuum formning bord, om at observere arbejde; glatte dele i en række udstyrssmøring. Hvis der er fundet fejl, fjernes det straks.
(3) installeret hoved og kalibrator. Afhængigt af produktsort, størrelse og hovedstørrelse valgt. Følgende sekvens vil hovedinstalleret.
① næsen skal passe sammen, det hele monteret på ekstruderen.
② Den tidligere hovedenhed skal tørre fedt væk, når den males, kontrollere omhyggeligt, om hulrumsoverfladen støder, ridser eller rust, laver den nødvendige polering og overtræk derefter med et lag silikoneoliestrømningsbane.
③ sekventielt samles hver hovedplade, boltens gevind er belagt med højtemperaturfedt, og stram derefter boltene og flangen.
④ porøs plade er placeret mellem hovedflangen for at sikre, at der trykkes på den perforerede plade uden flash. Bør justeres inden
⑤ Uden at stramme koblingshovedet og ekstruderens flangebolte, der fastgør den vandrette position, skal du justere niveauet for det tilgængelige firkantede hovedniveau, der mødes. Modellen med runde hoveder placerer sålens overflade som reference ved, at hovedmatricen bundfladen udjævner.
⑥ stram forbindelsesflangebolte, stram hovedfastgørelsesboltene, installer varmespolen og et termoelement, og vær opmærksom på varmespolen til den ydre overflade i tæt kontakt med hovedet.
⑦ Installation af kalibrator og juster position, centerlinjen kontrollerer værten, og kalibratoren er rettet ind efter traktoren. Efter justering spændes fastgørelsesboltene. Tilslutning af rør og rør til hver kalibrator.
⑧ drej opvarmningen af næsen, Jane ensartet varmetemperatur. Åbn i bunden af tragten og gearkassens kølevandspumpes indløbs- og udstødningsventiler. Når temperaturen på hver opvarmningstemperatur justeres til 140 ℃, er varmen, indtil temperaturen stiger til 140 ℃ 30-40 min., og derefter hæves temperaturen til en temperatur med normal produktion. Indtil temperaturen stiger til normal produktion ved den ønskede temperatur, så hold i ca. 10min, så hver del af maskinens temperatur stabiliserer sig, inden de kan starte produktionen. Isoleringstiden afhængigt af modellen Ekstrudere og plastråmaterialer varierer. Inkubationsperiode tid til at lave en ensartet temperatur i og uden for maskinen, så måleren indikerer, at temperaturen har nået den nødvendige temperatur, mens den faktiske temperatur var lav, på dette tidspunkt, hvis materialet sættes i ekstruderingsmaskiner, fordi den faktiske temperatur er for lav, materialets smelteviskositet er for stor, det vil forårsage overbelastning af aksial kraft og beskadige maskinen.
⑨ vil starte i tragten af de råmaterialer, der bruges til at forberede til brug.
2, støvle
(1) kan tændes efter termostaten, før drejning og ekstrudering maskiner bør hoved flange bolte strammes igen for at eliminere bolt hoved forskellen i termisk ekspansion, rækkefølgen af hovedet af bolten er stram vinkel stramning, tvunget til at være ensartet ʱ?? Når man spænder hovedflangemøtrikkerne, kræver det omkring elastisk konsistent, ellers forventes at køre.
(2) Strøm, valgt med knappen "Forbered start" efterfulgt af "on"-knappen, og drej derefter langsomt skruehastighedsjusteringsknappen skruehastighed langsom start. Derefter gradvist accelerere, mens en lille mængde foder. Vær meget opmærksom på ændringer i værtsindikerende amperemeter og forskellige indikatorhoveder, når du fodrer. Skruemoment bør ikke overstige det røde mærke (typisk 65% -75% momenttabel). Før den ekstruderede plastikprofil må ingen person stå foran matricen, for at forhindre, at boltene trækkes af eller sættes våd pære på grund af råmateriale og andre årsager som følge af skader. Plastekstrudering dør fra hovedet, det vil tage ekstrudatet langsomt afkølet og ønskeligt traktionsenheden og stereotyperne og starte disse enheder. Derefter i henhold til de angivne værdikontrolinstrumenter og ekstruderede produktkrav. Hver sektion justeres i overensstemmelse hermed, så hele ekstruderingsoperationen til normal status. Og, hvis det er nødvendigt, tilføj lidt materiale, brugen af en dobbeltskruet ekstrudertilførsel, der doserer ensartet konstant hastighed.
(3) Når udtømningsmatricen er ensartet, og plasten har den ønskede trækkraft, kan det være en god folk-kalibrator. Plastificeret empirisk bestemme omfanget kræves, ved det generelle udseende af ekstruderingsmateriale kan vurderes, at den skinnende overflade, ingen urenheder, ingen skum, koks materiale, og farve, uddele materiale presset ned til en vis grad ikke vises grater, hakker, der er en vis fleksibilitet, denne gang en god beskrivelse af plastmaterialer. Hvis plastificeringsskruens hastighedsjustering kan være passende til dårlig, tønde- og hovedtemperatur, indtil den når kravene.
(4) I ekstruderingsprocessen bør processen kræve periodisk inspektion af forskellige procesparametre, der er normale, og fylde procesark. Kvalitetsinspektion af kvalitetsinspektionens standard produktprofiler, identificere problemer og rettidig korrigerende handling.
3. Stop
(1) Stop fodring, polering inde i plastekstruderingsmaskinerne, når skruen er synlig, sluk for strømcylinderen og hovedet, og stop opvarmningen.
(2) Luk ekstruderen og hjælpestrømforsyningen, skruen og hjælpeudstyret stopper.
(3) Overskriftskoblingsflanger, demonteringshåndstykke. Rengør forskellige dele af den perforerede plade og næsen. For at forhindre skade på den indvendige overflade af næsen, næsen af det resterende materiale inden for loven anvendt stål, fortsætter med at rydde op, og derefter bruge sandpapir til at klæbe til plastik i næsen ud over slibning og polering, belagt med olie eller silikone anti-rust.
(4) fjernelse af skruen og cylinderen, efter at have fjernet hovedet, genstart værten, plus stop materialet (eller ødelagt materiale), vask skruen og cylinderen, skru derefter valget af lav hastighed (sr/min eller deromkring) for at reducere slid. Forventes at blive lukket helt ned knust til pulverekstrudering, den tilgængelige komprimerede luft fra fødeindløbet og udstødningsportene blæste gentagne gange resterende pellets og pulver, indtil tønden ikke er noget restmateriale efter skruens hastighed ned til nul, stop Ekstrudere, sluk for hovedstrømforsyningen og det kolde vand i den samlede ventil.
(5) bør være opmærksomme på sikkerheden af projektet er: elektricitet, varme, håndtering, og andre roterende maskiner og tunge komponenter. Den skal være udstyret med løfteudstyr, monterings- og demonteringsnæse og andre tunge komponenter mellem skrueekstrudermaskinen for at sikre sikkerheden i produktionen.
6, ekstrudering maskine Vedligeholdelse
Skrueekstruderingssystem bruger rutinemæssig vedligeholdelse og regelmæssig vedligeholdelse er to måder til vedligeholdelse.
(1) Rutinemæssig vedligeholdelse er en rutine, den tager ikke højde for betjening af arbejdsudstyr, som normalt udføres under opstarten. Fokuser på rengøring af maskinen, smøring af alle bevægelige dele, skruefastgørelseselementer, der er lette at løsne, rettidig inspektion, justering af motorer, kontrolinstrumenter, arbejdsdele og ledninger.
(2) regelmæssig vedligeholdelse er generelt i kontinuerlig drift 2500-5000h ekstruder maskine lukket ned efter maskinen kræver opløsning af inspektion, måling, identifikation af hovedkomponenterne for slid, udskiftning slidt nået en forudbestemt grænse for dele, reparation beskadigede dele.
(3) tillader ikke tom maskine kører, for at undgå skrue og Jane rullet hår.
(4) ekstruderingsmaskine under driften, hvis der opstår usædvanlig støj, skal du straks lukke ned for inspektion eller reparation.
(5) forhindre metal eller andet affald i at falde ned i tragten for at undgå at beskadige skruen og cylinderen. For at forhindre jernaffald ind i tønden, kan tønden føre materiale ind i sugemundingen monteret magnetisk komponent eller magnetiske planer for at forhindre snavs, der falder ind i materialet, skal afskærmes på forhånd.
(6) Bemærk, at produktionen af et rent miljø gør, at affald tilstopper filterpladens materiale forurening, hvilket påvirker produktudbyttet og kvaliteten og øger modstandsnæsen.
(7) Når ekstrudere er længere tid om at holde op med at bruge anti-rust, skal de belægges med fedt på arbejdsfladeskruen, Jane, næsen og så videre. Små skruer skal suspenderes i luften eller placeres i en speciel trækasse, og pude i niveau med træ for ikke at skrue deformation eller stød.
(8) Periodisk kalibreringstemperaturkontrolinstrumentering, kontroller dens nøjagtighed og følsomhedsjusteringskontrol.
(9) ekstruder gearkasse vedligeholdelse og den generelle standard reducer samme. Hovedsageligt for at kontrollere gear, lejer og andre slid- og fejlforhold. Den manuelle gearkasse skal specificere brugen af maskinolien, i henhold til bestemmelserne i olieniveauet for at slutte sig til olien, olien er for lav, smøring vendes ikke, reduceret levetid for dele; for meget olie, varme en stor, multi-energi, olie og let metamorfose, gør også smøring fejl, konsekvenserne af beskadigelse af delen. Gearkassens oliespildsteder bør udskiftes tætning (ring) for at sikre, at mængden af smøremiddel er.
(10) Den indvendige væg af kølevandsrørets datterekstruder pletter let eksternt ætsende rust. Vedligeholdelse bør udføres omhyggeligt kontrolleret, skalaen kan også tilstoppe rørledningen, nå køleeffekten, og alvorlig korrosion kan lække, rengøring og korrosion skal tages hånd om køleforanstaltninger.
(11) af drivskruen drejes for at fokusere på at kontrollere jævnstrømsmotorens børsteslid og eksponering, hvis motorens isolationsmodstandsværdi skal måles regelmæssigt til en forudbestemt værdi eller mere. Derudover skal du kontrollere, at kablet og andre komponenter er rustne, og brug af beskyttelsesforanstaltninger.
(12) Udpeg en person, der er ansvarlig for vedligeholdelse af udstyr. Detaljerede optegnelser er inkluderet i filhåndteringen af vedligeholdelse og reparation af anlægsudstyr for hver sag.
 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.


 Relateret Produkter