English
 中文简体
 Product Category
Center Rotary Wrapping er en nøgleprocedure i ledningsproduktionsprocessen for Ethernet-portkonn
Read More + E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.


Product Category
Center Rotary Wrapping er en nøgleprocedure i ledningsproduktionsprocessen for Ethernet-portkonn
Read More +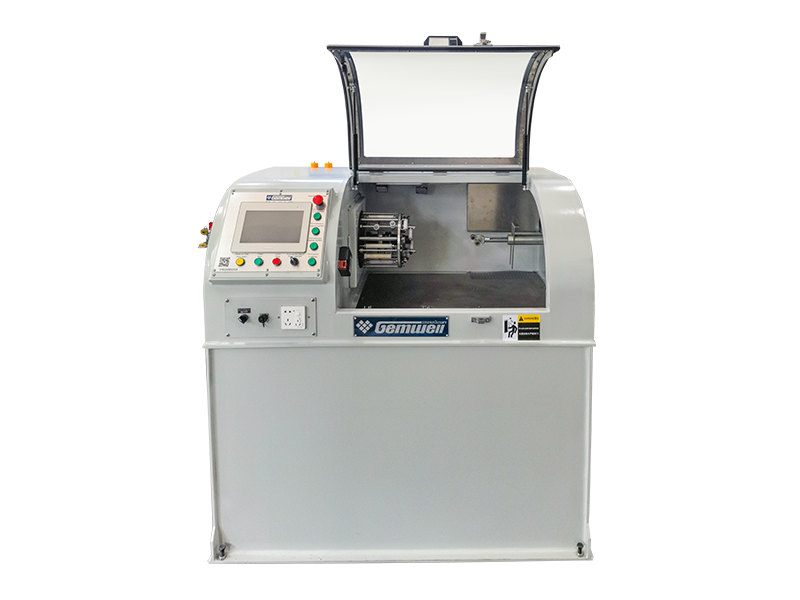
Product Category
Militærindustrien er det vigtigste anvendelsesområde for fasestabile kabler, såsom fase-array-
Read More +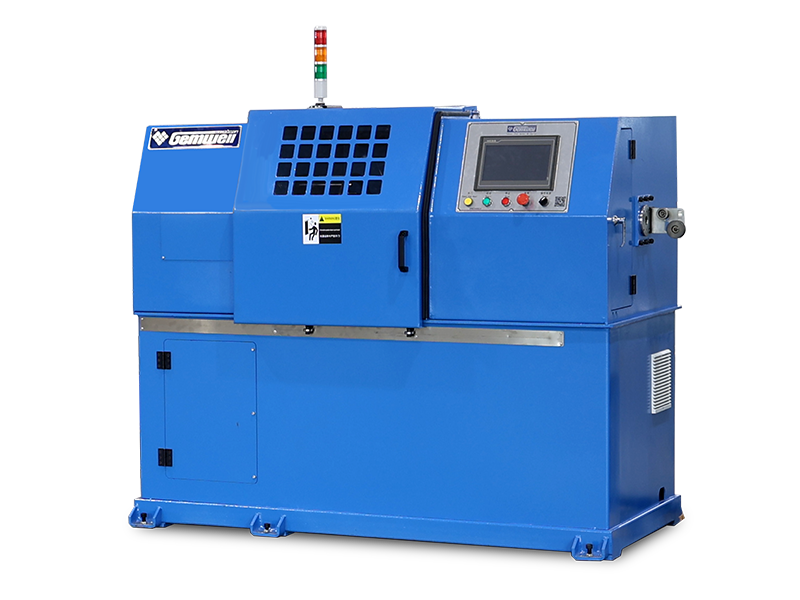
Product Category
I de senere år er nye energikøretøjer blevet udviklet stærkt, velrenommerede for en betydelig
Read More +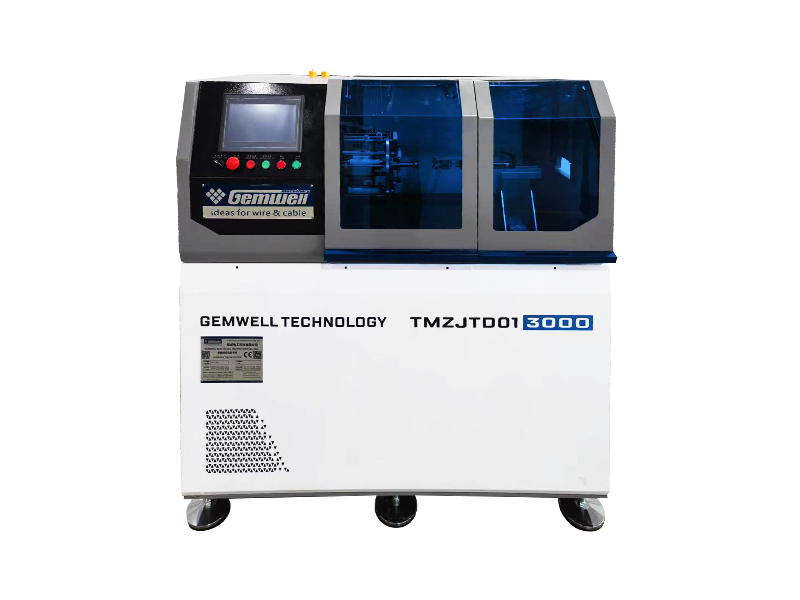
Product Category
Ultrafine ledninger bruges inden for forskellige områder, såsom mobiltelefoner, bærbare comput
Read More +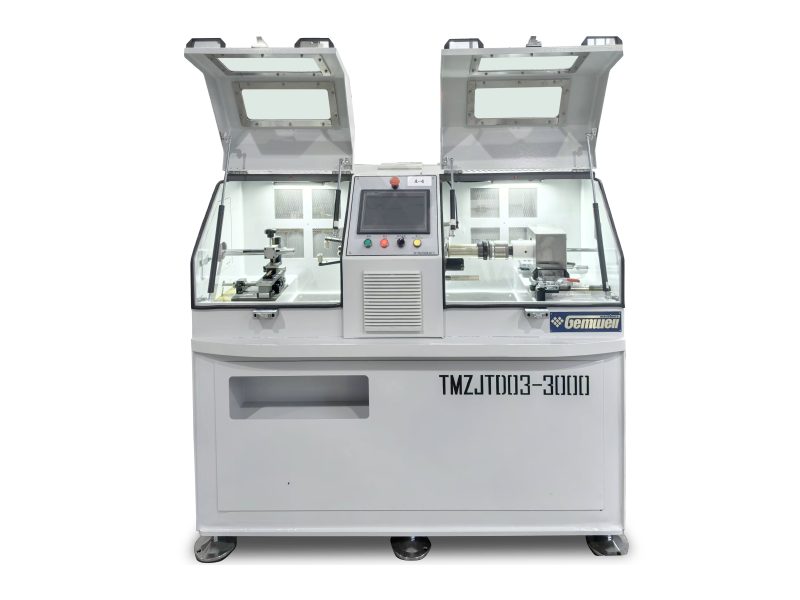
Product Category
Med populariseringen af 5G, Internet of Things, AI, nye energimobilenheder, VR/AR, datacent
Read More +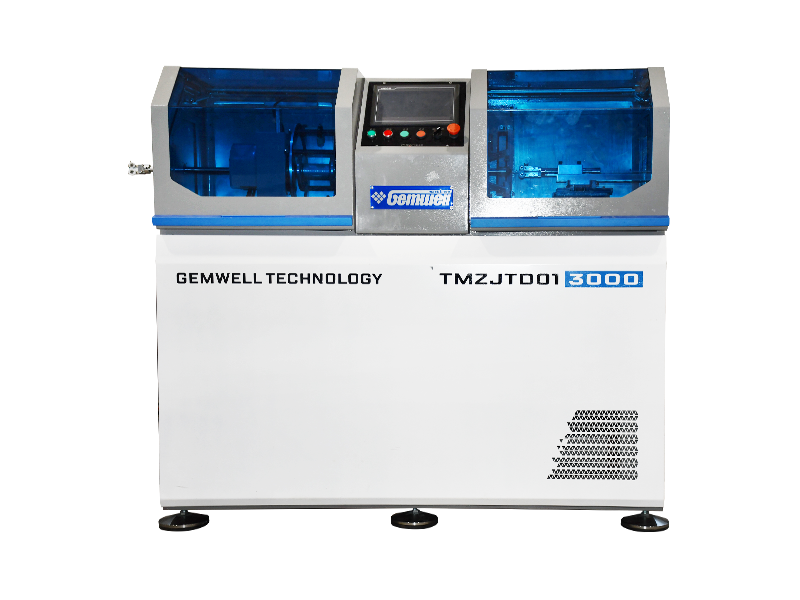
Product Category
Ultrafine ledninger bruges inden for forskellige områder, såsom mobiltelefoner, bærbare comput
Read More +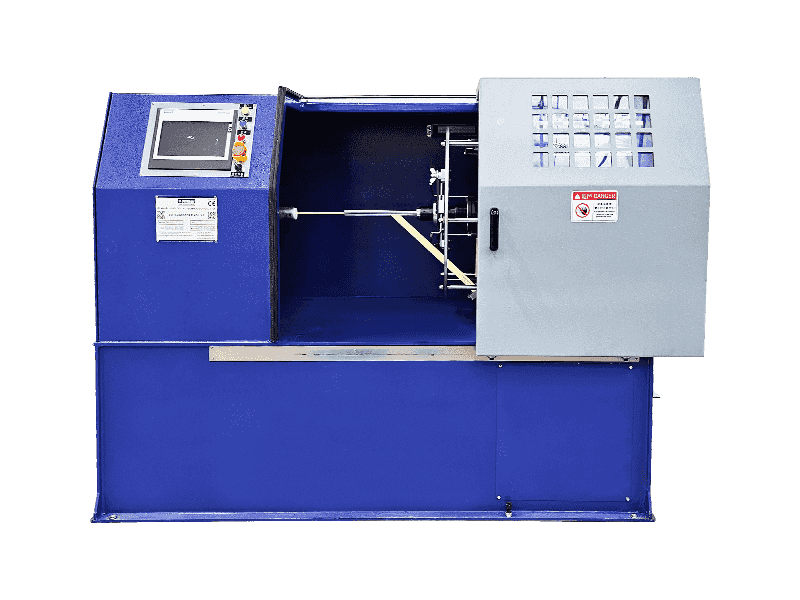
Product Category
Glimmer har egenskaberne syre- og alkaliresistens, koronaresistens og strålingsbestandighed, med
Read More +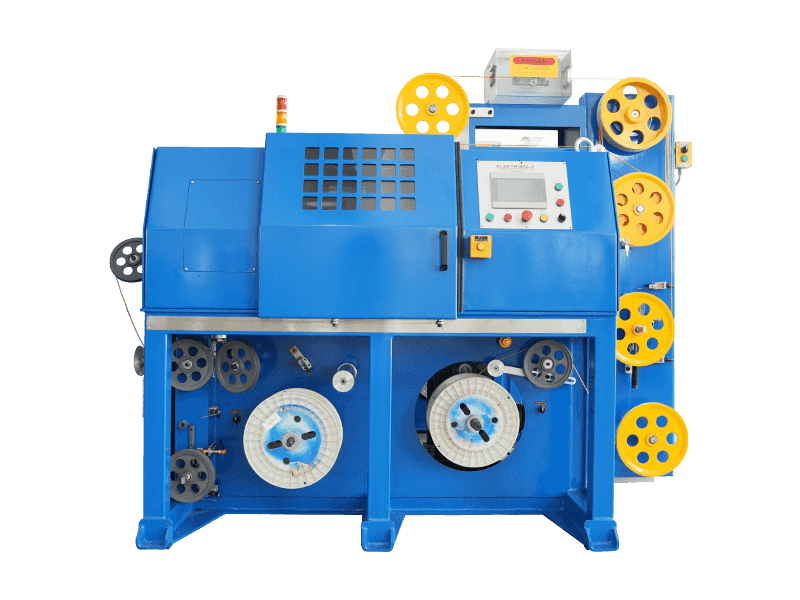
Product Category
Ordet "Litz" kommer fra det tyske "Litzendraht". Højfrekvent Litz-tråd er lavet af flere tråde
Read More +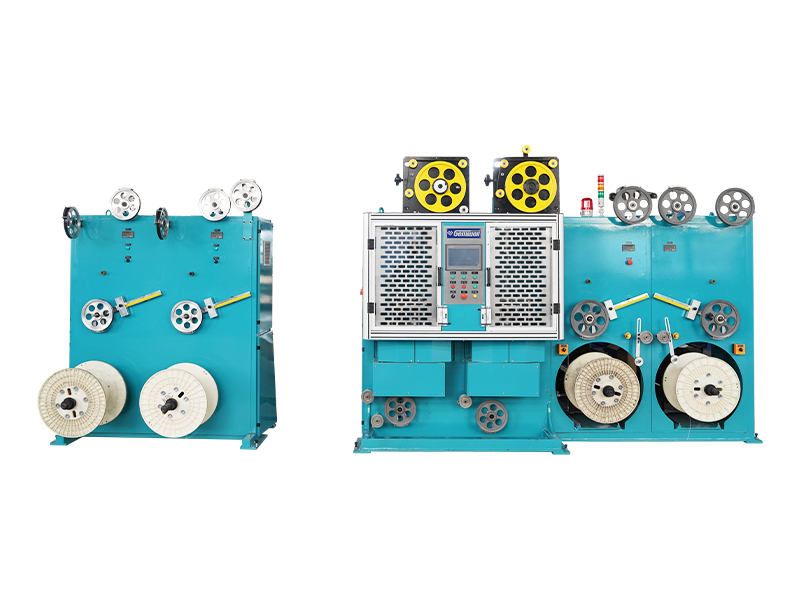
Product Category
Højfrekvente kabler bruges hovedsageligt til at transmittere datasignaler. Transmissionsfrekvens
Read More + At dække overfladen af ledning og kabel med strimmelmaterialer er en af de vigtige processer i ledningsproduktionslinjen, som har funktionerne isolation, afskærmning, isolering, brandmodstand og temperaturmodstand. Indpakningsmetoderne omfatter spiralindpakning, træk- (side)indpakning og langsgående indpakning.
Spiral omvikling betyder, at kernetråden ikke roterer, mens spinde- og tapehovedet roterer koncentrisk omkring kernetråden. Strimmelmaterialet er spiralviklet rundt om kernetråden gennem den cirkulære roterende bevægelse af tapehovedet og den lineære trækbevægelse af kapstaneren. Indpakningsvinklen er generelt omkring 30-60 grader, og overlapningsforholdet kan justeres inden for området 0-80%.
Træk (side) omvikling refererer til rotationen af kernetråden. Strimmelmaterialet trækkes ind (rulles ind) fra siden med den roterende kernetråd. Indpakningsvinklen er generelt omkring 30-60 grader, og overlapningsforholdet kan kun opnås ved at udskifte båndmaterialer af forskellig bredde.
Langsgående omvikling betyder, at hverken kernetråden eller strimmelmaterialet roterer. Kernetråden og strimmelmaterialerne trækkes lineært af kapstan på samme tid og omdanner gradvist strimmelmaterialet til en formende pakke gennem den langsgående indpakningsform. Indpakningsvinklen er 90 grader, og overlapningsforholdet (generelt omkring 5-10%) opnås ved at udskifte båndmaterialer af forskellig bredde.
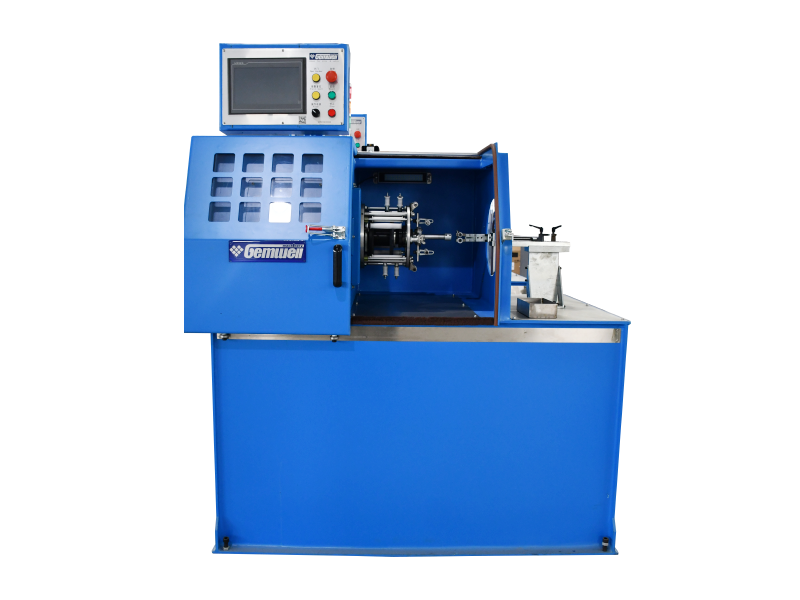
Almindeligt anvendte tapematerialer omfatter aluminiumsfolietape, mylartape, kobberfolietape, polytetrafluorethylentape, glimmertape, polyimidtape, polyestertape osv. En generel wire-tape-indpakningslinje består hovedsageligt af pay-off, tapehoved, capstan og take-up. Der er tilføjet noget ekstraudstyr involveret i ovenstående proces afhængigt af typen af tapematerialer og detaljerede specifikationer for færdige tråde. Trådtapemaskinen fås til lodret eller vandret struktur. Den lodrette struktur er velegnet til små kabler, og den vandrette omviklingsmaskine er mere komprimerbar med både store og små kabler.
Indpakningsmetoderne omfatter mellemrumsindpakning, røvsømsindpakning og overlappende indpakning. Mellemrumsindpakning betyder, at der er et vist mellemrum mellem den forrige og den næste spiraltapekant. Butt-søm indpakning betyder, at kanterne af tilstødende spiral indpakningstape er tæt forbundet med hinanden. Overlappende indpakning betyder, at når strimmelmaterialer omvikles, dækkes den forrige spiralstrimmelkant af den næste. Overlappende indpakning er den almindeligt anvendte metode til tråd- og kabelindustrien. Generelt er overlapningsforholdet større end 67 % for enkeltlags indpakning og større end 40 % for dobbeltlags indpakning. Når der anvendes dobbelt- eller flerlags, skal indpakningsretningerne være modsatte for hvert tilstødende lag.
De tekniske parametre for omviklingsprocessen omfatter taperetning, stigning, vinkel, kapstanhastighed, tapehovedets rotationshastighed, tapespænding osv. Tapestigningen refererer til den afstand, som trådkernen bevæger sig frem i aksial retning efter én drejning af omviklingshovedet. Rotationshastigheden af indpakningsprocessen refererer til rotationshastigheden af tapehovedet. Tapevinklen refererer til vinklen mellem den vinkelrette akse af trådbevægelseslinjen og indpakningsbåndet fra tapehovedet. Tapespændingen refererer til den trækkraft, der udøves ved tapepunktet på indpakningsbåndet, der passerer gennem styrehjulet. Taperetningen, stigningen, spændingen og den færdige ydre diameter er hovedparametrene under wireomviklingsprocessen, og tapevinklen er hovedparameteren for tapemaskinens design og fremstilling. Tapens tykkelse og overlapningsforhold bestemmes ud fra den ydre diameter af trådkernen og den færdige tråd. Bredden af båndet kan også bestemmes ud fra lederens ydre diameter, overlapningsforhold og tapevinkel. Med en kendt tapebredde kan en passende tapestigning vælges for at opfylde overlapningskravene.
Stabiliteten af indpakningsspændingen bestemmer kvaliteten og ydeevnen af det færdige produkt. Ujævn indpakningsspænding eller urimelige indpakningsspændingsindstillinger vil forårsage defekter såsom ujævn farve, rynker og "slanger" på ledningens overflade. Indstillingen af tapespændingen afhænger af indpakningsmaterialets trækstyrke og spændingen af trådkernen. Materialetypen, bredden og tykkelsen af indpakningsmaterialet bestemmer dets trækstyrke. Derfor er indstillingerne for tapespænding forskellige for forskellige indpakningsmaterialer eller trådkernespecifikationer.
Tapespændingen inkluderer passiv elektromagnetisk spændingstype og aktiv servospændingstype. Den passive type bruger magnetisk pulverkobling eller hysteresekobling som spændingselement, der sporer forbruget af den ydre diameter af tapmaterialepuden eller spolen gennem måler- eller rotationstælling. Det elektriske styresystem simulerer den aktuelle udgangsspænding af spændingselementet for at falde. Med denne spændingskontrolmetode er spændingen relativt stabil og kan i princippet opfylde kravene til almindelig wireomviklingsproduktion i kabelindustrien. Den har en enkel struktur med en økonomisk og overkommelig pris. Den aktive type er opdelt i tre-servo danser type og capstan roller spit type. Hovedtræk ved tre-servo danser type er dens spændingsdanser. Servomotoren giver bevægelse og spænding til spændingsdanseren og genererer dynamisk PID-feedback for at holde tapudbetalingen ved en konstant hastighed. Spændingen forbliver konstant under tapeprocessen, og den påvirkes ikke af forbruget af materialebakkens ydre diameter. Capstan rullespyttetypen har ikke en spændingsdanser. Efter at strimmelmaterialet er trukket ud af materialebakken gennem kapstanhjulet, vikles det straks rundt om trådkernen. Tapespændingen indstilles i henhold til den ønskede ydre diameter på den færdige tråd. Den ydre diameter af den færdige ledning er indstillet som en konstant i kontrolpanelet, derfor forbliver tapespændingen konstant under hele proceduren. De mekaniske strukturer af disse to aktive type tapemaskiner er forskellige, men begge typer er af store kvaliteter. På grund af den komplekse mekaniske struktur, avanceret kontrolsystemhardware og softwarekonfiguration har den aktive type tapemaskine høje produktionsomkostninger. Men den kan opfylde de strenge krav til indpakningskvalitet i tråd- og kabelindustrien med en effektiv sats tæt på og høj omkostningsydelse. Den er især velegnet til lednings- og kabelprodukter, der kræver omfattende elektrisk test.
Med videnskabens og teknologiens fremskridt skal tapemaskiner udvikle sig i retning af høj ydeevne, høj effektivitet, høj pålidelighed og høj intelligens. Som en udforsker af nye teknologier til indpakningsmaterialer inden for det globale tråd- og kabelfelt, fokuserer Gemwell Technology stadig på teknologisk innovation og fremskridt. Gemwell Technology vil skabe mere højkvalitets Wire Taping Machine til dig.

Etableringstidspunkt

Bygningsareal (m²)

Antal ansatte

Intellektuel ejendomsret
A Mature Factory You Can Count On
Related Products
 2026-09-14
 Webmaster
A højeffekt trådekstruder er rygraden i ethvert kabelanlæg, der producerer ledninger med stor diameter eller høj gennemstrømning
Read More +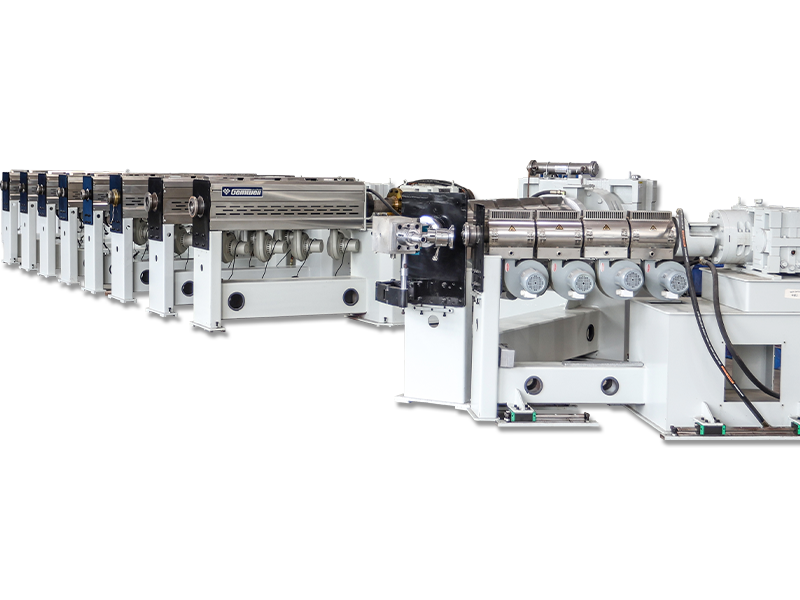
2026-09-07
Webmaster
Hvad Flok Stranding betyder Bunch stranding er en lederkonstruktionsmetode, hvor to eller flere bare ledninger snoes sammen i en enkelt op
Read More +
2026-09-04
Webmaster
Om GEMWELL Vi glæder os oprigtigt til at byde dig velkommen på, Hal E2, Stand No.A41 og vil sætte fokus på vores nyes
Read More +
2026-08-31
Webmaster
Hvor kabelvægskvaliteten faktisk bestemmes En 0,5 mm² PVC-isoleret byggetråd kommer ud af køletruget med en forskel på 0,02 mm mellem
Read More +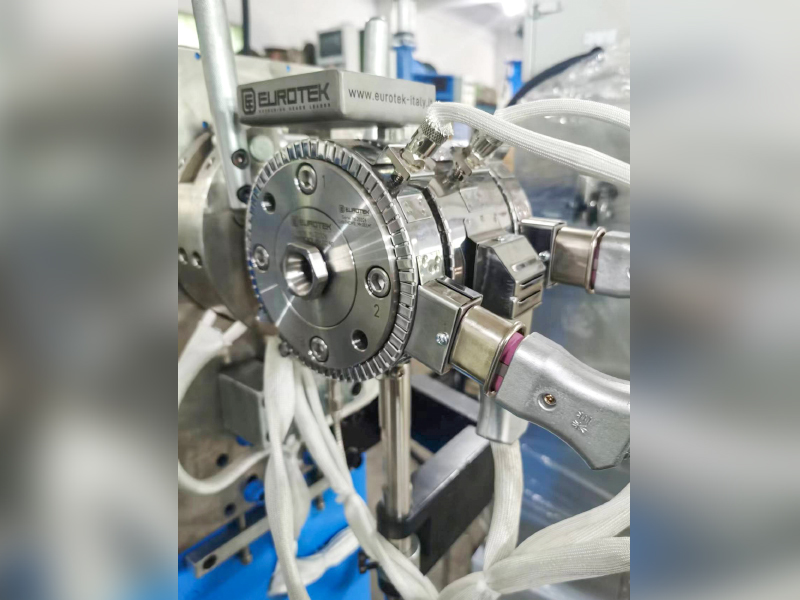
2026-08-27
Webmaster
For Twinax-kabler i AI-servere er sænkning af den effektive Dk af isoleringen (luft ≈1, FEP≈2.1) nøglen til at reducere højfrekvent tab, skÃ
Read More +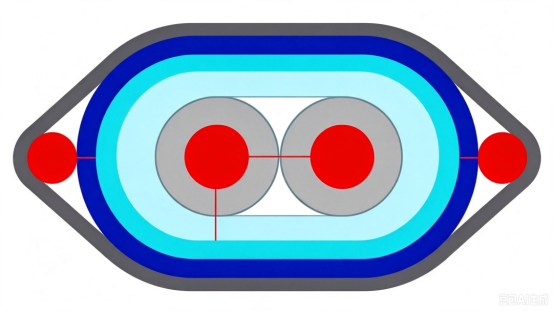 FAQ
CAT7 og CAT8 netværkskabler adskiller sig hovedsageligt i transmissionshastighed og frekvens.
CAT7 understøtter transmissionshastigheder op til 10 Gbps med en frekvens på 600 MHz, mens CAT8 understøtter hastigheder op til 25 Gbps eller 40 Gbps med en frekvens på 2000 MHz.
Under produktionen bør der anvendes ledermaterialer af høj kvalitet, afstanden mellem parrene og isoleringstykkelsen bør kontrolleres strengt, effektive afskærmningsteknikker såsom dobbeltlagsafskærmning bør anvendes for at reducere krydstale og ekstern interferens, hvilket sikrer signalintegritet.
Dobbeltlags afskærmningsstrukturer bør vedtages, med et indre lag af aluminiumsfolie og et ydre lag af flettet mesh, for at forbedre kablets anti-interferensevne; samtidig bør arrangementet af par optimeres, og afstanden mellem par bør øges for at reducere krydstale.
Ved at optimere pargeometri, præcis styring af impedanstilpasning, brug af isoleringsmaterialer af høj kvalitet og anvendelse af effektive afskærmningsteknikker kan returtab minimeres for at sikre signalintegritet.
Automatisk spændingsspor og kontrol hjælper med at opretholde ensartet spænding gennem hele indpakningsprocessen, sikrer ensartet dækning, undgår spændingsudsving under tapeforbruget, reducerer nedbrydningshastigheden.
PCIe 6.0- og PCIe 7.0-kabler adskiller sig i transmissionshastighed og signalintegritetskrav. PCIe 6.0 bruger PAM4-modulationsteknologi med en transmissionshastighed på op til 64 GT/s, mens PCIe 7.0 øger transmissionshastigheden yderligere, anvender mere avancerede moduleringsteknologier og kræver højere signalintegritet og lavere latenstid.
Ledermaterialer med lavt tab bør vælges, den geometriske struktur af par bør optimeres, krydstale mellem par bør reduceres, isoleringsmaterialer af høj kvalitet bør anvendes, og produktionsprocesser bør kontrolleres strengt for at reducere signalforsinkelse og dæmpning.
Ved præcist at kontrollere lederdiameteren, isolationstykkelsen og afstanden mellem parrene og bruge impedansanalysatorer til overvågning i realtid, sikre at kabelimpedansen er inden for det specificerede område for at undgå signalrefleksion og -tab.
Brugen af effektiv afskærmningsteknologi, såsom dobbeltlagsafskærmning, brugen af ledermaterialer med lav modstand, optimerer geometrien af ledningsparret, reducerer elektromagnetisk lækage og kontrollerer ledningens EMI-niveau.
Høje transmissionshastigheder kræver strengere signalintegritetskontrol, hvilket nødvendiggør brugen af ledermaterialer med lavt tab, præcis kontrol af pargeometri og reduktion af krydstale og forsinkelse for at imødekomme højhastighedstransmissionskrav.
Isoleringsmaterialer med lav dielektricitetskonstant og tangens med lavt tab, såsom PTFE eller PI, bør vælges for at reducere signaldæmpning og forsinkelse.
Ved at bruge Time Domain Reflectometry (TDR) og andet testudstyr kan der udføres realtidsovervågning af kabeltransmissionsforsinkelse for at sikre, at den er inden for det specificerede område, hvilket forhindrer problemer med signaltransmissionskvaliteten.
Præcis kontrol af lederdiameter og isoleringstykkelse, optimering af pararrangement, reduktion af krydstale mellem par og brug af lavmodstandsledermaterialer kan effektivt styre kabelmodstand og induktans.
Ved hjælp af spektrumanalysatorer og andet testudstyr kan der udføres realtidsovervågning af kabeltransmissionshastigheden for at sikre, at den opfylder designkravene, hvilket forhindrer problemer med signaltransmissionskvaliteten.
Temperaturstyringen af ekstruderen påvirker direkte kvaliteten af isoleringen eller kappelaget. For høj eller for lav temperatur vil give ustabile materialeegenskaber og påvirke den generelle kvalitet af kablet.
Stigningen af en strandingsmaskine bestemmer fleksibiliteten og trækstyrken af den snoede tråd. En kortere stigning øger fleksibiliteten, mens en længere stigning øger trækstyrken.
Q1: Hvad er det grundlæggende arbejdsprincip for en trådtapemaskine? Hvordan forbedrer det effektiviteten i industrielle applikationer?
A1: Kernen i en trådtapemaskine er automatisk og præcist at vikle isoleringstape (såsom PVC- eller polyestertape) rundt om ledninger eller kabler for at forbedre den elektriske isolering og den mekaniske beskyttelse. Dens drift er afhængig af et synkront kontrolsystem, hvor trådfremføringsmekanismen præcist styrer trådfremføringshastigheden, mens tapeviklingsmekanismen bruger en servomotor til at justere spændingen for at sikre ensartet tapevikling. I praksis hos Gemwell Electrical Technology (Jiangsu) Co., Ltd., har denne maskine forbedret produktionseffektiviteten med 20%-30% ved at optimere hastigheds- og spændingsparametre, især i højfrekvente applikationer såsom ledningsnet til biler og kabelproduktion til husholdningsapparater, hvilket eliminerer manuelle fejl og spild. Gemwell understreger, at gennem diskussioner med kundernes behov kan udstyrsstørrelsen tilpasses til at imødekomme produktionslinjens gennemløb. For eksempel er en lille maskine velegnet til små batch-tilpassede kabler, mens en stor maskine er designet til store industrielle applikationer, hvilket muliggør ubemandet, kontinuerlig drift.
Spørgsmål 2: Hvorfor er kravsanalysefasen så kritisk, når man designer og implementerer en wiretappemaskine? Hvordan sikrer Gemwell udstyrets ydeevne gennem denne proces? A2: Kravanalyse er fundamental, da ydeevnen af en trådboringsmaskine afhænger direkte af en dyb forståelse af kundens specifikke scenarie. Denne fase inkluderer evaluering af kabeludstyrstypen (f.eks. single-core eller multi-core), produktionsskala (f.eks. tusinder eller titusinder af meter pr. dag), procesflow (f.eks. pre-taping eller post-proces integration) og målproduktionseffektivitet (f.eks. antallet af ledninger tapet pr. minut). Gemwell Electrical Technology (Jiangsu) Co., Ltd. (Gemwell) fører flere tekniske dialoger med kunder i starten af et projekt med fokus på disse nøgledimensioner. For eksempel diskuterer de, om kabeldiameterområdet påvirker tapingsnøjagtigheden, eller hvordan produktionseffektivitet er mål for valget af maskiner. Denne detaljerede analyse gør Gemwell i stand til at identificere potentielle flaskehalse, såsom behovet for forbedret fugtsikring i miljøer med høj luftfugtighed. Dette sikrer stabil drift i applikationer fra den virkelige verden, reducerer fejlfrekvensen og forlænger maskinens levetid.
Q3: Baseret på resultaterne af kravanalysen, hvilke vigtige tekniske beslutninger er involveret i systemdesignfasen? Hvad er Gemwells unikke fordele inden for automatisering og kontrol?
A3: Kernen i systemdesignfasen er at integrere avancerede teknologier for at opnå effektiv og pålidelig drift. Dette inkluderer valg af det passende automatiseringskontrolsystem (såsom en PLC eller bevægelsescontroller), sensortype (såsom fotoelektrisk eller encoder) og aktuator (såsom et servodrev). Workflowdesign kræver optimeret stilogik, såsom synkronisering af timingen af trådfremføring og tapevikling for at undgå materialestrækning eller brud. Til datakommunikation bruges industrielle Ethernet- eller Modbus-protokoller til at muliggøre dataudveksling i realtid mellem maskinen og et overordnet system (såsom en MES) til at overvåge parametre såsom spændingsafvigelse og produktionsstatistik. Gemwell Electrical Technology (Jiangsu) Co., Ltd. (Gemwell) lægger vægt på modulopbygget design i denne henseende: Ved at analysere kundernes behov kan de vælge et højtydende servosystem til at matche båndoprulningsopgaver med høj præcision eller integrere forudsigende vedligeholdelsesalgoritmer for at reducere nedetid. I systemintegration fokuserer Gemwell på kompatibilitet, hvilket sikrer, at maskinen problemfrit integreres i produktionslinjen og forbedrer den samlede OEE (Overall Equipment Effectiveness).
Spørgsmål 4: Hvordan påvirker processtrømmen af en trådboremaskine kvaliteten af det endelige produkt? Hvordan forbedrer Gemwell pålidelighed og konsistens gennem procesoptimering?
A4: Procesflowet er en nøglefaktor ved bestemmelse af trådisoleringskvalitet, herunder tapeforsamling, spændingskontrol, viklingsvinkelkalibrering og slutbehandling. Enhver afvigelse, såsom ujævn spænding, kan få båndet til at løsne sig eller overlappe, hvilket potentielt kan medføre risiko for elektrisk kortslutning. Gemwell Electrical Technology (Jiangsu) Co., Ltd. (Gemwell) evaluerer omhyggeligt kundens produktspecifikationer under efterspørgselsdiskussioner. For eksempel kræver tyndvæggede kabler lave spændingsindstillinger for at forhindre deformation, mens højtemperaturapplikationer kræver varmebestandig tape. Gennem systemdesign inkorporerer Gemwell en feedback-mekanisme med lukket sløjfe: Realtidsovervågning af spændingssensordata justerer automatisk servomotorhastigheden for at sikre ensartet vikling inden for ±0,1 mm. Ydermere er produktionseffektiviteten optimeret gennem strømlinede processer, såsom integrationen af et automatisk båndskiftesystem, som reducerer manuel indgriben og gør det muligt for maskinen at opretholde over 99% produktkonsistens i 24/7 drift, hvilket reducerer omarbejdningshastigheden markant.
Spørgsmål 5: Hvorfor er datakommunikation og systemintegration afgørende for ledningsboremaskiner i moderne produktionslinjer? Hvordan demonstrerer Gemwell denne fordel i specifikke praksisser?
A5: Datakommunikation og systemintegration er kernen i intelligent fremstilling. De sikrer, at maskiner kan tilpasse sig miljøændringer og samarbejder med hele produktionslinjen. For eksempel ved hjælp af Industrial Internet of Things (IIoT) protokoller kan ledningsaflytningsmaskiner uploade driftsdata i realtid (såsom energiforbrug eller fejlkoder), hvilket understøtter fjerndiagnostik og forebyggende vedligeholdelse. Systemintegration involverer sammenkobling med upstream (såsom ekstrudere) og downstream (såsom testudstyr) for at muliggøre datadeling (såsom ledningsstørrelse information) og undgå produktionshuller. Gemwell Electric Technology (Jiangsu) Co., Ltd. (Gemwell) designer skræddersyede integrationsløsninger baseret på kundens skala. Til storskalaanlæg bruges OPC UA til at muliggøre kommunikation på tværs af systemer og forbedre datagennemsigtigheden; til mindre applikationer er grænseflader forenklet for at reducere omkostningerne. Gemwells erfaring har vist, at denne integration kan øge maskinens effektivitet med 15 %. Dataanalyse kan også optimere vedligeholdelsesplaner, såsom at forudsige båndudtømningstid og reducere uplanlagt nedetid.
Spørgsmål 6: Hvad er Gemwells vigtigste innovationsprioriteter i forhold til forskellige industribehov? Hvordan løser disse brugerudfordringer i den virkelige verden?
A6: Innovation fokuserer på tilpasningsevne og bæredygtighed for at adressere kundernes smertepunkter i effektivitet, omkostninger og overholdelse. Gemwell Electrical Technology (Jiangsu) Co., Ltd. (Gemwell) identificerede tendenser såsom grøn fremstilling gennem efterspørgselsanalyse, drev udviklingen af energibesparende drivsystemer (såsom variabel frekvensstyring) og reduktion af energiforbruget med 30 %. For at imødegå proceskompleksitet styrkede de desuden det modulære design, hvilket muliggjorde hurtig komponentudskiftning (såsom spoler med varierende strimmelbredder) og forbedrede udstyrsfleksibilitet. I systemintegration prioriterer Gemwell AI-assisteret beslutningstagning (samtidig med at man undgår overautomatisering), såsom optimering af viklingsparametre baseret på historiske data for at adressere batchstørrelsesudsving. Disse initiativer, som er baseret på dybdegående kundesamtaler, sikrer, at Gemwells maskiner ikke kun er teknologisk avancerede, men også direkte adresserer problemer i den virkelige verden, såsom at reducere råmaterialespild og forkorte modelskiftetiden, hvilket i sidste ende understøtter brugerne i at opnå lean produktionsmål.

 Custom Wire Taping Machine Manufacturers