E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Det direkte svar: Hvad du bør forvente af en tværsnitsmaskine med kobbertråd
En kobbertrådsstrengetværsnitmaskine bedømmes først af dimensionel repeterbarhed , ikke ved topfart. Hvis maskinen ikke kan gengive den samme tværsnitsgeometri på rulle efter rulle, bliver enhver stigning i udgangshastigheden en forpligtelse. Tolerancestablen i en flertrådet leder er lille: en ændring på 0,1 mm i den ydre diameter kan forskyde tværsnitsarealet med ca. 1,5 % for en 1,5 mm² leder, hvilket igen ændrer DC-modstanden og strømbæreevnen.
I praksis skal du forvente, at en velafstemt strandingsmaskine holder den ydre diameter indenfor ±0,05 mm til de fleste bygningsledninger og kabler til biler. Det er udgangspunktet. Maskinen skal også holde en stabil læggelængde, fordi læggelængden påvirker helixvinklen og den færdige leders mekaniske fleksibilitet. Når du evaluerer en maskine, skal du bede om bevis for repeterbarhed ved forskellige hastigheder, ikke kun ved ét sætpunkt.
Denne vejledning nedbryder de faktorer, der styrer tværsnitsnøjagtigheden, sammenligner de vigtigste maskintyper og viser dig, hvad du skal kigge efter i en produktionslinje. Målet er at hjælpe dig med at undgå de to dyre fejl: at købe en maskine, der ikke kan holde tolerance, og at købe en maskine, der er overspecificeret til de produkter, du rent faktisk kører.
Hvordan tværsnitsgeometri er bygget under stranding
Stranding tager flere enkelt kobbertråde og lægger dem i et spiralformet mønster omkring en central akse. Det resulterende bundt har et tværsnit, der ikke er en perfekt cirkel. Ledningsarrangementet, antallet af lag og komprimeringsniveauet bestemmer det faktiske tværsnitsareal og lederens ydre hylster.
Tre geometriske udtryk betyder mere end nogen andre:
- Lægge længde er den aksiale afstand for en komplet spiralformet vikling af en ledning omkring kernen. En kortere læggelængde øger spiralvinklen og gør lederen mere fleksibel, men øger også friktionen og risikoen for overfladeskader.
- Lagmønster beskriver hvor mange ledninger der er i hvert lag. For en koncentrisk konstruktion er antallet af ledninger i et enkelt lag sædvanligvis summen af alle tidligere lags ledninger plus kernetråden. For eksempel har en 7-leder leder 1 kerneledning og 6 i det første lag.
- Komprimering er en reduktion af den ydre diameter ved at føre det snoede bundt gennem en formningsmatrice. Komprimering øger kobberfyldningsfaktoren, men gør lederen stivere.
Fyldningsfaktoren er en hurtig måde at sammenligne konstruktioner på. En ikke-komprimeret 7-leder leder har en fyldningsfaktor omkring 0,78, mens en komprimeret version kan nå 0,92 eller højere. Afvejningen er, at komprimering øger restspændingen i kobberet og ofte kræver et opfølgende udglødningstrin.
Maskinfamilier sammenlignet: Hvilken type leverer det strammeste tværsnit
Maskinfamilien, du vælger, har direkte indflydelse på det tværsnit, du kan opnå. Hver type har en forskellig spændingsprofil, rotationsmekanisme og hastighedsområde. Tabellen nedenfor giver en hurtig sammenligning for de fire hovedfamilier, der anvendes til kobberstranding.
| Maskintype | Typisk hastighedsområde | Tværsnitskontrol | Bedst passende applikation |
|---|---|---|---|
| Buntemaskine | 5000-8000 rpm | God til fine ledninger, men diameteren kan variere med spændingen. | UL-tråd, fine fleksible ledninger |
| Stiv rammestranding | 200-600 rpm | Fremragende dimensionsstabilitet, men langsom. | Store strømkabler |
| Rørformet stranding | 1500-4000 rpm | Moderat kontrol, god til mellemstore ledningsstørrelser. | Fleksible ledninger, styrekabler |
| Planetarisk stranding | 100-500 rpm | Meget præcis, især til specielle kabler. | Luftfart, avancerede datakabler |
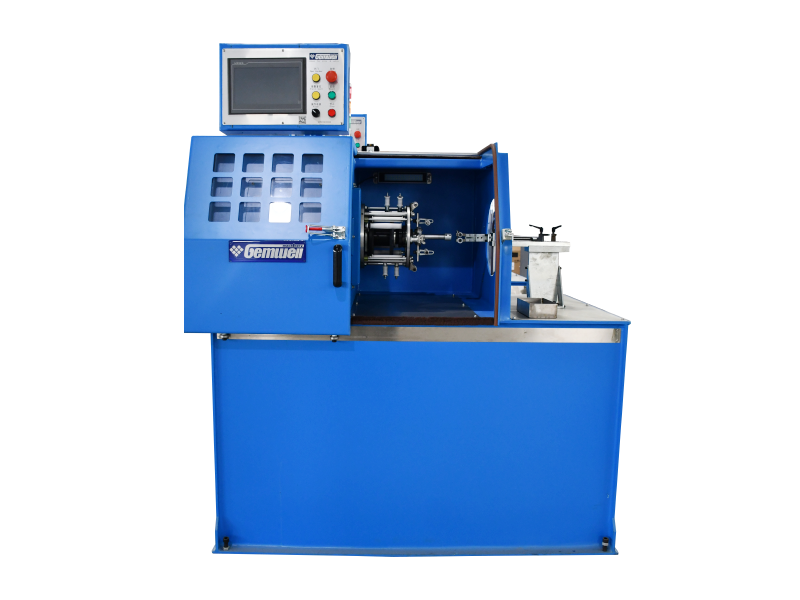
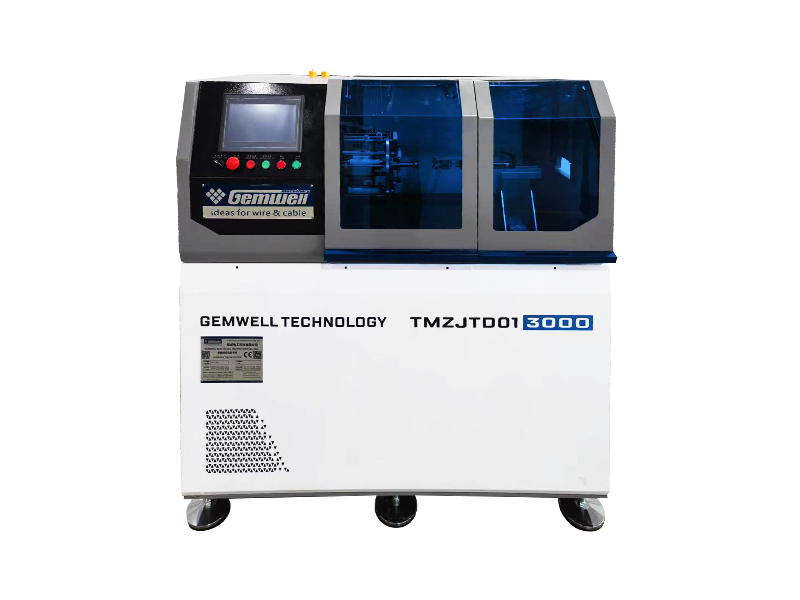
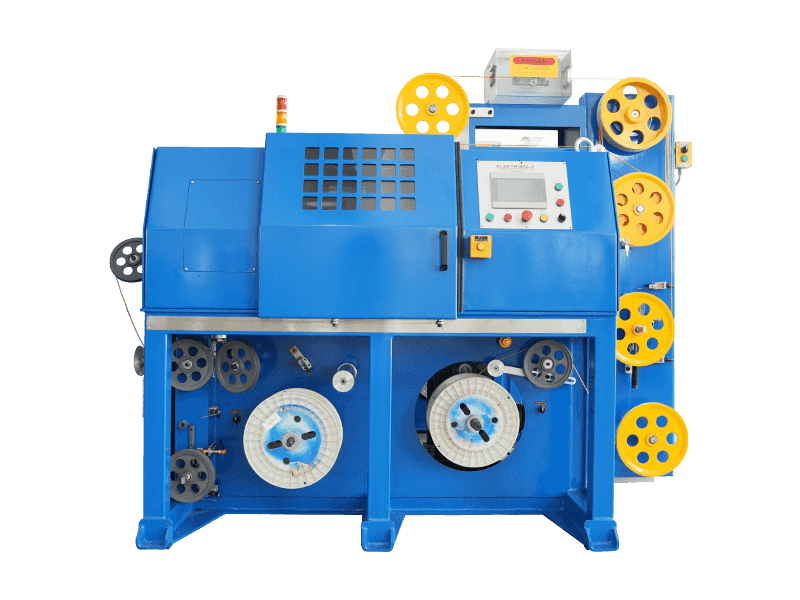
Til mellemstore kobberledere og generel kabelfremstilling tilbyder den cantilever enkelt snoede familie en praktisk mellemvej. Disse maskiner opretholder en stabil spændingsbane gennem hele vridningscyklussen, hvilket er nøglen til at holde et repeterbart tværsnit. Et eksempel er en differential-hastighed optagningstype cantilever enkelt vridemaskine uden opsamlingsremskive , designet til at eliminere diametervariationen forårsaget af spændingsforskydninger på optagningssiden.
 Differential-Speed Take-Up Cantilever enkelt vridningsmaskine Uden Capstan Remskive Denne maskine opretholder en stabil spænding gennem en differentialtransmission, hvilket eliminerer spændingsforskydninger på optagningssiden. Den er ideel til mellemstore kobberledere, hvor repeterbar tværsnitsgeometri er kritisk. Se produkt →
Rollen af en trådparsnoningsmaskine i multi-par kabelgeometri
En maskine til trådtværsnit af kobbertråd forveksles ofte med en wire par snoede maskine . De er ikke ens. Strandingsmaskinen laver enkeltlederen af mange ledninger. En trådparsnoningsmaskine tager to allerede snoede ledere og snoer dem til et par, mens den bevarer en stram og ensartet geometri.
Når du bygger netværkskabler eller industrielle Ethernet-kabler, har tværsnittet af parret betydning for impedans og returtab. Parsnoningslængden og graden af spænding på hver leder påvirker direkte afstanden mellem de to ledere, hvilket igen ændrer kablets kapacitans og impedans. En lille afdrift i partværsnittet kan skubbe kablet ud af det specificerede område.
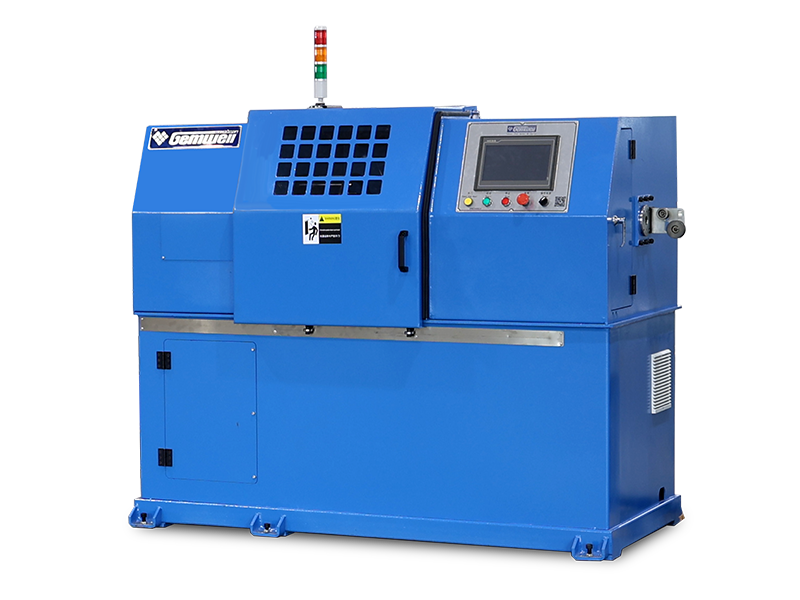
I en Ethernet-kabellinje, hvor parsnoningstrinnet skal håndtere fire par på én gang med en ensartet pitch, netværkskabel tre-pitch integreret triple twist maskine er en løsning, der konsoliderer flere vridningsoperationer i én maskine. Den er ikke det samme som en kobberstrandingsmaskine, men den deler samme krav til præcis tværsnitsgeometri på tværs af hele multi-parkonstruktionen.
Integreret Three-Pitch Triple Twisting Machine til netværkskabler Denne maskine konsoliderer enkelt-, bag- og parsnoning i én enhed, hvilket sikrer præcis pitch-konsistens for multi-pair kabler. Den er velegnet til CAT5/CAT5E/CAT6-netværks core wire-behandling. Se produkt → Procesfaktorer, der ændrer tværsnittet hver dag
Selve maskinen er kun halvdelen af historien. Kobbertråden, der kommer ind i stranderen, skal være konsistent i dens diameter, mekaniske hårdhed og overfladetilstand. De mest oversete faktorer i daglig produktion er:
- Kobberkvalitet — Iltfrit kobber og ETP-kobber (elektrolytisk hårdhændet) har forskellige mekaniske egenskaber. En ændring i kobberkilden kan ændre, hvordan ledningerne komprimeres under stranding og ændre den endelige ydre diameter med 0,02-0,05 mm.
- Tegning og udglødning — Ledninger skal udglødes til en ensartet forlængelse. Hvis kobberet er delvist hærdet fra tegnestadiet, vil det ikke flyde ensartet ind i det snoede bundt, og tværsnittet vil udvikle en oval form.
- Spændingskontrol — Spændingen på hver enkelt ledning skal afbalanceres. Ulige spændinger i en 7-leder konstruktion kan få de ydre ledninger til at køre højere end de andre, hvilket giver et elliptisk tværsnit.
- Dannende formtilstand — En slidt matrice vil producere en ikke-koncentrisk komprimeret leder. Over tid vokser matricediameteren, og komprimeringsforholdet falder. En matrice skal måles for hver 500 driftstimer og udskiftes, når diameteren øges med mere end 0,01 mm.
Et praktisk eksempel fra et kabelanlæg, der fremstiller 0,75 mm² fleksibel leder: når formningsmatricen blev slidt med 0,02 mm, faldt det målte tværsnitsareal med ca. 2,3 %, og DC-modstanden steg med 2 %. Det alene er nok til at fejle et kosmetisk acceptabelt kabel.
In-line kvalitetstjek og tværsnitsfejl
Du kan ikke inspicere dig vej til et godt tværsnit. Du skal bygge den og overvåge den i realtid. Moderne linjer bruger laserdiametermålere, kapacitansmåleudstyr og højhastighedskameraer. Tabellen nedenfor viser de mest almindelige defekter, deres grundlæggende årsager og de korrigerende handlinger, som operatører bør tage.
| Defekt | Grundårsagen | Korrigerende handling |
|---|---|---|
| Ovalt tværsnit | Ujævn trådspænding eller slidt formstøbning | Kalibrer spændingen på hver trådbane; måle og udskifte matricen |
| Løshed i yderlag | Utilstrækkelig rygspænding på yderledninger | Øg spændingen i de ydre wire payoff-spoler |
| Diameterdrift over en rulle | Ændring af spændingen, efterhånden som udbetalingsspolens diameter falder | Brug et spændingskompenserende udbetalingssystem |
| Overfladeridser | Rue kontaktflader på stævnen eller styreremskiven | Poler eller udskift kontaktflader; efterse lejets tilstand |
Automation, PLC-kontrol og datalogning på moderne linjer
Moderne maskiner til trådtværsnit af kobbertråd bør ikke være lukkede kasser. En god linje giver operatøren direkte synlighed af de kritiske parametre, der påvirker tværsnittet: spænding pr. tråd, faktisk lægningslængde, formpressetryk og linjehastighed. En PLC med et klart HMI lader dig gemme opskrifter for hvert produkt og genkalde dem på få sekunder.
Datalogning er ikke kun til fejlfinding. Det er et ledelsesværktøj. Hvis maskinen logger tværsnitsmålingen for hver 10 meter wire, kan du spore tendenser og forudsige, hvornår en terning er ved at drive. Denne proaktive tilgang forhindrer et stort parti kabel i at blive spildt.
I et system, der kombinerer flere vridningstrin, som f.eks netværkskabel tre-pitch integreret triple twist maskine , bliver automatisering den eneste praktiske måde at holde alle sektioner synkroniserede. Uden automatisk spændingskompensation trækker en ændring i én sektion hele kablet væk fra målet.
Integreret Three-Pitch Triple Twisting Machine til netværkskabler Denne maskine konsoliderer enkelt-, bag- og parsnoning i én enhed, hvilket sikrer præcis pitch-konsistens for multi-pair kabler. Den er velegnet til CAT5/CAT5E/CAT6-netværks core wire-behandling. Se produkt → Sådan vælger du en konfiguration til din produktionslinje
At vælge en kobbertrådsstrengetværsnitsmaskine er en beslutning, der bør være baseret på de produkter, du kører nu, og de produkter, du planlægger at køre i de næste tre år. Følgende tjekliste opsummerer de vigtigste spørgsmål, du skal stille, før du køber.
- Hvad er den mindste og største lederstørrelse, du skal strande? Udvalget af tråddiametre, som maskinen kan håndtere, afgør, om du har brug for en bundtemaskine, en stiv rammestrander eller en udkraget enkelt snoningsmaskine.
- Hvad er den værst tænkelige læggelængdetolerance, som dine kunder forventer? For bilkabler er en tolerance på ±5% på læggelængden almindelig. For datakabler kan tolerancen være endnu strammere.
- Har du brug for komprimering i samme linje, eller er komprimering et separat trin? Hvis du planlægger at komprimere, skal maskinen være i stand til at rumme en formningsmatrice og opretholde den tilhørende rygspænding.
- Hvad er din forventede skiftefrekvens? Hvis du kører mange forskellige lederstørrelser, vil en maskine med et hurtigskiftehoved og justerbart læggelængdesystem spare timer hvert skift.
- Hvilket niveau af eftersalgssupport er tilgængelig lokalt? En maskine, der er svær at servicere, er en tilbagevendende omkostning. Spørg om tilgængelighed af reservedele og dokumenterede vedligeholdelsesprocedurer.
Vedligeholdelsesvaner, der holder tværsnitsnøjagtigheden stabil
Maskinen, der holder tolerance på den første dag, vil ikke holde den på dag tusind, medmindre du vedligeholder den. Tre vedligeholdelsesvaner har den største indflydelse på tværsnitskvaliteten:
- Daglig rengøring af stævn og styreremskiver. Kobberstøv og resterende smøremiddel samler sig på disse overflader og skaber mikroridser. En ti-minutters wipe-down per skift er en billig forsikring.
- Ugentlig kontrol af spændingskalibreringen. Spændingen på hver trådbane skal svare til referenceværdien. En afdrift på 3–5 % i spændingen kan synligt ændre tværsnittet.
- Månedlig inspektion af forme. Mål matriceåbningen med en kalibreret stiftmåler. Hvis åbningen er vokset med mere end 0,01 mm, skal matricen udskiftes.
For en dybere forståelse af, hvordan hastighed, spænding og læggelængde interagerer, kan du gennemgå tekniske egenskaber ved højhastigheds strandingsmaskiner i vores virksomhedsnyhedssektion. Artiklen forklarer, hvordan disse parametre påvirker den endelige geometri og giver praktiske anbefalinger til operatører.
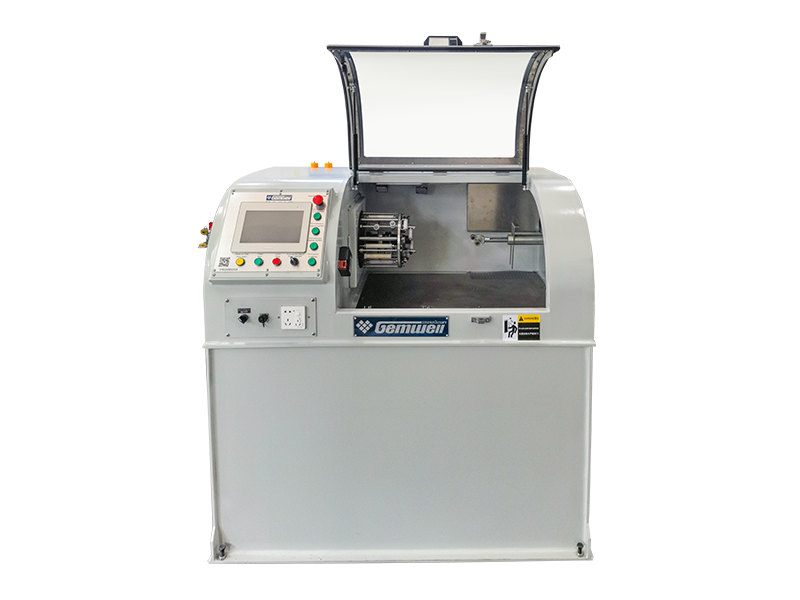
En anden maskintype, der reducerer vedligeholdelsesbyrden, er let udkraget enkelt vridningsmaskine i ét stykke med ekstern blyremskive og kraftoptag . Dette design eliminerer behovet for en separat opsamlingsremskive, som fjerner en stor kilde til spændingsvariationer og forenkler vedligeholdelsen.
Let-duty integreret cantilever enkelt vridningsmaskine med ekstern kapstan Dette lette design integrerer cantilever og udvendig kapstan, hvilket forenkler vedligeholdelsen og reducerer spændingsvariation. Den er velegnet til generel kabelproduktion, der kræver stabil ledergeometri. Se produkt → Ofte stillede spørgsmål
Hvilken tværsnitstolerance skal en kobberstrandingsmaskine holde?
For de fleste kabler til generelle formål skal den ydre diametertolerance være ±0,05 mm, når lederen måles i samme position langs rullen. For meget fine ledninger, såsom 0,2 mm tråde i high-flex kabler, er en tolerance på ±0,03 mm mere realistisk og kræver en maskine med ekstremt stabil spænding.
Er en trådparsnoningsmaskine det samme som en trådbundningsmaskine?
Nej. En trådparsnoningsmaskine snoer to allerede dannede ledere sammen til et par. En strengbundningsmaskine tager mange individuelle ledninger og laver en enkelt leder. De to maskiner er på forskellige stadier af kabelfremstillingsprocessen.
Hvorfor ændrer komprimering den udvendige diameter af en flertrådet leder?
Komprimering skubber de enkelte ledninger tættere sammen og udfylder hullerne mellem dem. Dette reducerer kuvertdiameteren for det samme kobbertværsnit. For eksempel kan en 7-leder leder med 1,5 mm² kobberareal måle 1,68 mm i diameter før komprimering og 1,55 mm efter komprimering.
Hvad forårsager et ovalt tværsnit i stedet for et rundt efter stranding?
Den mest almindelige årsag er ulige spændinger på de enkelte ledninger. Hvis trådspændingen varierer fra den ene undertråd til den næste, vil nogle tråde sidde højere end andre. Kablet vil derefter passere gennem formningsmatricen på en off-center måde, hvilket skaber en oval form. En anden årsag er en slidt formstøbning med en ikke-rund åbning.
Hvor ofte skal formningsmatricer udskiftes på en strandingsline?
Der er ikke noget entydigt svar, men en praktisk regel er at måle formåbningen hver 500. driftstime. Hvis åbningen er vokset med mere end 0,01 mm, udskiftes dysen. For en linje, der kører 24/7, kan det betyde hver 4.-8. uge afhængigt af trådens hårdhed og hastigheden.
Hvorfor er twist pitch forskellig mellem par inden i det samme multi-pair kabel?
Forskellige twist tonehøjder bruges med vilje til at reducere krydstale mellem par. I Ethernet-kabler har de fire par ofte fire forskellige læggelængder. Maskinen, der producerer disse kabler, skal være i stand til at indstille hvert par uafhængigt og holde stigningen stabil i hele længden.
 Relateret Produkter