E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



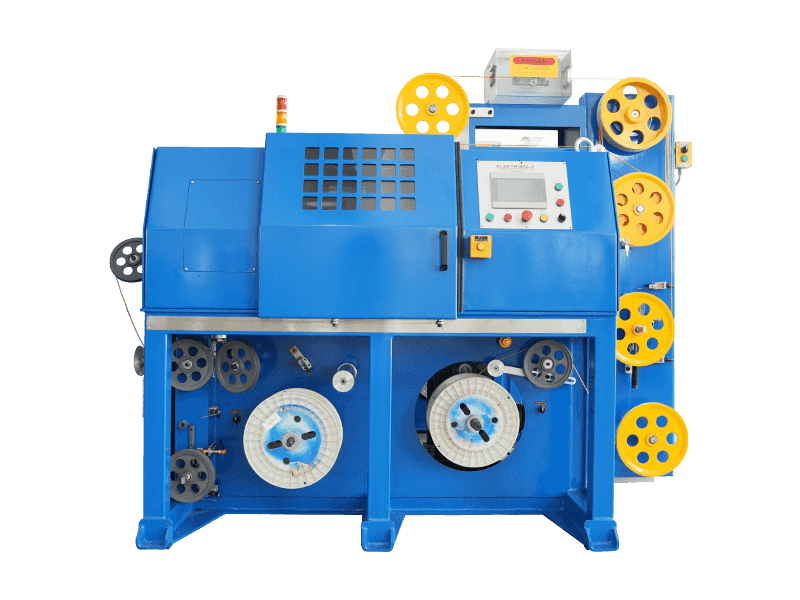
A højeffekt trådekstruder er rygraden i ethvert kabelanlæg, der producerer ledninger med stor diameter eller høj gennemstrømning. I modsætning til standardekstrudere er disse maskiner konstrueret til at håndtere materialer med høj viskositet, vedvarende drejningsmomentbelastninger og kontinuerlige produktionsplaner. Den praktiske implikation er ligetil: Hvis din linje kører mellemspændingskabler, byggetråd eller tykvæggede kappe, har du brug for en maskine med en større skruediameter, en mere robust gearkasse og et mere sofistikeret temperaturkontrolsystem.
I denne guide nedbryder vi, hvad høj effekt betyder rent praktisk, hvilke specifikationer der betyder mest, hvordan maskinen passer ind i dit produktionsflow, og hvordan du vælger den rigtige konfiguration. Målet er at hjælpe dig med at undgå de to mest almindelige fejl: overkøb af kapacitet, du aldrig vil bruge, eller underspecificering af en maskine, der ikke kan følge med dit måloutput.
Hvad gør Høj effekt Mener du i en Wire Extruder?
Når kabelproducenter taler om en højeffekt wire-ekstruder, henviser de ikke kun til motorens typeskilt. Udtrykket samler flere indbyrdes forbundne muligheder: skruediameter, drejningsmoment, varmekapacitet og evnen til at opretholde et stabilt tryk ved høje outputhastigheder.
Tag en typisk 90 mm ekstruder. Det kan være vurderet til 90 kW motoreffekt og producere omkring 300 kg/t PVC-blanding. En højeffekttrådekstruder i 120 mm-klassen bærer derimod ofte en 160-250 kW motor og skubber output ud over 500 kg/t. Forskellen ligger ikke kun i motoren. Gearkassen på en højeffektenhed skal være designet til at overføre maksimalt drejningsmoment uden for stor afbøjning, cylinderen og skruen har brug for et højere længde-til-diameter-forhold (L/D) for at sikre fuldstændig plastificering ved højere gennemstrømning, og varmezonerne skal reagere hurtigt, når materialebelastningen stiger.
Dette har betydning, fordi en trådekstruder, der kører med 200 m/min, vil forbruge strøm meget anderledes end en, der kører med 60 m/min for samme kabelstørrelse. Højeffektmaskiner er bygget til at absorbere belastningsudsvingene ved kontinuerlig produktion, herunder nedlukninger, materialeændringer og midlertidige overbelastninger, der opstår, når sammensætningens viskositet stiger. Hvis maskinen er underdimensioneret, vil du se temperaturprofilens drift, skruehastigheden svinge og til sidst overfladefejl på kabelkappen.
Nøglespecifikationer, der definerer høj effektydelse
For at vurdere en højeffekt wire ekstruder, skal du sammenligne specifikationer side om side. Tabellen nedenfor opsummerer de mest kritiske parametre og deres typiske intervaller for maskiner, der anvendes til medium og høj kapacitet ekstrudering.
| Parameter | Typisk rækkevidde | Hvorfor det betyder noget |
|---|---|---|
| Skrue diameter | 60 mm - 150 mm | Større diameter betyder større forskydning pr. omdrejning og større udgangskapacitet. |
| L/D-forhold | 25:1 - 30:1 | En højere L/D giver mere opholdstid til fuldstændig smeltning og blanding af forbindelsen. |
| Motorkraft | 90 kW - 250 kW | Motorkraft determines the maximum torque and the speed at which the screw can turn under load. |
| Tøndevarmezoner | 4 - 8 zoner | Flere zoner giver finere kontrol over smeltetemperaturprofilen, hvilket er afgørende for kvaliteten. |
| Max linjehastighed | 50 m/min - 200 m/min | Linjehastigheden skal tilpasses ekstruderens output for at undgå at udsulte skruen eller overfremføring. |
| Max output | 200 kg/t - 600 kg/t | Output udtrykkes normalt i kg/h af et referencemateriale, typisk PVC eller PE. |
Den vigtigste indsigt er, at disse specifikationer er indbyrdes afhængige. En 120 mm skrue med en 200 kW motor vil underpræstere, hvis varmesystemet ikke kan levere den nødvendige termiske energi, eller hvis L/D-forholdet er for lavt til at smelte massen fuldstændigt. Når en leverandør citerer en højeffekttrådekstruder, skal du altid bede om det komplette specifikationsark, ikke kun motoreffekten.
Hvilke materialer kan en højeffekttrådekstruder bearbejde?
Højeffekttrådekstrudere bruges på tværs af et bredt spektrum af materialer. De mest almindelige er:
- PVC (polyvinylchlorid), der anvendes til almindelig lednings- og kabelbeklædning.
- PE (polyethylen) og XLPE (tværbundet polyethylen), brugt i strømkabler.
- LSZH (lav-røg nul-halogen) forbindelser, der kræves til jernbane-, marine- og tunnelinstallationer.
- TPE/TPU (termoplastiske elastomerer og polyurethaner), der anvendes i fleksible kabler og bilkabler.
- PP (polypropylen), der i stigende grad anvendes til tyndvægsisolering, hvor lavt dielektrisk tab er afgørende.
Forbindelsens viskositet er den afgørende faktor. PVC og PE har relativt lav viskositet og kan bearbejdes på standardmaskiner. LSZH og TPE/TPU er mere tyktflydende og kræver mere drejningsmoment, hvorfor de ofte tildeles højeffektekstrudere. Silikonegummi er et andet materiale, der kræver robust opvarmning og omhyggelig skruegeometri.
I praksis konfigurerer mange kabelproducenter en højeffekttrådekstruder som en tandemlinje, hvor en primær ekstruder producerer isoleringen, og en sekundær ekstruder påfører kappen. Denne opsætning øger produktionshastigheden og gør det muligt at behandle de to forbindelser uafhængigt. Udstyrsleverandører såsom Gemwell Electrical Machinery tilbyder dedikerede serieforbindelseslinjer med høj hastighed, der understøtter denne konfiguration, og holder de primære og sekundære ekstrudere synkroniserede gennem en delt kontrolplatform.
Sådan vælger du den rigtige højeffekttrådekstruder
At vælge den rigtige højeffekttrådekstruder kræver en struktureret tilgang. Her er en praktisk fem-trins proces, som maskinkøbere og produktionsledere kan følge.
Trin 1: Definer din målkabelstørrelse og -materiale. Din kabeldiameter og sammensatte type bestemmer direkte skruediameteren og L/D-forholdet. Eksempelvis kan et kabel med en endelig kappediameter på 15 mm fremstilles på en 90 mm ekstruder, men hvis samme linje også håndterer 35 mm strømkabler, skal du bruge en 120 mm maskine. Angiv det fulde produktsortiment, du har til hensigt at køre, ikke kun det største kabel.
Trin 2: Beregn din nødvendige gennemstrømning. Gennemløbet er udtrykt i kg/t. Multiplicer kabellængden pr. time med vægten af forbindelsen pr. meter. Hvis din linje kører med 120 m/min, og kabelkappen vejer 1,6 kg pr. meter, er den påkrævede ydelse 11.520 kg/t – hvilket er umuligt for en enkelt ekstruder. Dette er grunden til, at de faktiske linjer går ned til kortere længder eller bruger flere ekstrudere. Beregningen hjælper dig med at forstå de reelle begrænsninger, før du forpligter dig til en maskinstørrelse.
Trin 3: Evaluer varme- og kølesystemet. Se på antallet af varmezoner, den samlede installerede varmekapacitet, og om tønden har tvungen luft- eller vandkøling. Til tværbundne materialer foretrækkes ofte en kort tønde med høj varmekapacitet. For LSZH giver en længere tønde med flere zoner bedre kontrol over forbindelsens termiske historie.
Trin 4: Tjek gearkassen og drejningsmoment. Gearkassen skal være normeret til det fulde motormoment med en servicefaktor på mindst 1,5. En højeffekt wire-ekstruder, der arbejder tæt på sin drejningsmomentgrænse, vil vise for tidligt slid på tryklejerne. Spørg leverandøren om den beregnede trykbelastning og den forventede levetid for gearkassen ved din driftshastighed.
Trin 5: Bekræft automatiserings- og dataindsamlingskapaciteten. Moderne ekstruderingslinjer kan logge skruehastighed, smeltetemperatur, tryk og linjehastighed i realtid. Dette er ikke kun en bekvemmelighed. Dataene giver dig mulighed for at indstille procesvinduer og gengive den samme kabelkvalitet batch efter batch. Hvis dit produktionsmix er komplekst, skal du investere i et digitalt kontrolsystem frem for en manuel opsætning.
Gemwells højeffekttrådekstrudere fås i konfigurationer, der matcher disse trin. Til PVC/PE/PP/PU kappeekstrudering passer linjen direkte til almindelige bygnings- og strømkabelbeklædningsopgaver.
 PVC/PE/PP/PU kappeekstruderingslinje til generel kabelbeklædning Denne linje matcher generelle bygnings- og strømkabelbeklædningsopgaver for PVC, PE, PP eller PU. Den tilbyder tilpasning og ensartet kappekvalitet, hvilket gør den til et praktisk valg til standardekstruderingskrav. Se produkt →
Til røgfattige og termoplastiske elastomerapplikationer dækker en dedikeret LSZH/XLPE/TPE/TPU-konfiguration den samme effektklasse, mens den beskytter varmefølsomme forbindelser mod nedbrydning.
LSZH/XLPE/TPE/TPU kappeekstruderingslinje til varmefølsomme forbindelser Denne konfiguration er designet til lav-røg og termoplastiske elastomerapplikationer og beskytter varmefølsomme forbindelser mod nedbrydning, mens den dækker samme effektklasse som standardlinjer. Se produkt → Hvis din plan er at køre både isolering og kappe i en enkelt passage, er en serieforbindelse højhastighedslinje med en højeffekt primær ekstruder værd at evaluere, især for PE/PP-forbindelser i lange produktionsserier.
PE/PP Series højhastigheds-trådisoleringsekstruderingslinje til Single-Pass-behandling Ideel til at køre isolering og kappe i en enkelt passage med PE/PP-forbindelser, denne højhastighedslinje passer til lange produktionskørsler og evaluerer godt til integrerede tegne- og isoleringsprocesser. Se produkt → Sådan holder du en højeffekts wireekstruder kørende effektivt
En højeffekts wireekstruder er et langsigtet aktiv, men den vil kun levere ensartede resultater, hvis den vedligeholdes korrekt. Vedligeholdelsesfokuset adskiller sig fra mindre maskiner, fordi belastningerne er højere, og de termiske cyklusser er mere aggressive.
Daglige kontroller:
- Undersøg tøndevarmezonerne for temperaturdrift. Enhver zone, der afviger mere end 5°C fra sætpunktet, bør undersøges.
- Overvåg gearkassens olietemperatur og tryk. Højeffekttrådekstrudere kører typisk med oliekølede gearkasser, og olien skal skiftes med det interval, der er angivet af producenten.
- Rengør skærmskifteren eller afbryderpladen. Høj gennemstrømning betyder, at flere forurenende stoffer når filteret.
Ugentlig kontrol:
- Kontroller skrue- og cylinderslitage. Det kan du gøre ved at registrere strømstyrken ved en given skruehastighed. Hvis strømmen stiger over tid, er skrueafstanden udvidet.
- Kontroller spændingen på remmen eller koblingsdrevet. Løse remme forårsager tabt kraftoverførsel og øget skruehastighedsvariation.
- Efterse køleventilatorerne på cylinderen og gearkassen. En blokeret ventilator vil forårsage en termisk nedlukning under en produktionskørsel.
For en detaljeret reference om procedurer, ekstruderingsmaskinedrift, vedligeholdelse og reparation artiklen gennemgår hele rækken af kontroller, herunder skrueudtræk, tøndejustering og udskiftning af varmelegeme.
Ofte stillede spørgsmål
1. Hvad er forskellen mellem en højeffekt wire ekstruder og en standard ekstruder?
De vigtigste forskelle er motorkraft, skruediameter og gearkassens drejningsmoment. Standardekstrudere er typisk vurderet til 37-75 kW og er designet til bygningstråd, tyndvægsisolering og materialer med lav viskositet. Højeffekttrådekstrudere arbejder ved 90-250 kW, bruger større skruediametre (typisk 90-150 mm) og kan behandle tykvæggede beklædninger og højviskose forbindelser som LSZH og TPE.
2. Hvordan vælger jeg den rigtige skruediameter til højeffekttrådsekstrudering?
En praktisk tommelfingerregel er, at skruediameteren skal være cirka to til tre gange den maksimale kabelkappediameter, du planlægger at producere. For et 20 mm kabel er en 60-90 mm skrue almindelig. For et 35 mm kabel skal du se på 90-120 mm skruer. Kontroller altid, at maskinens output på din standardforbindelse matcher linjehastigheden.
3. Kan en højeffekttrådekstruder behandle LSZH-materialer?
Ja, men dette kræver et længere L/D-forhold (typisk 26:1-30:1) og et varmesystem med nok zoner. LSZH-forbindelser er mere følsomme over for termisk nedbrydning, så du har brug for præcis temperaturkontrol og et skånsomt skruedesign. Nogle producenter tilbyder dedikerede skruedesigns til LSZH.
4. Hvad er strømforbruget af en højeffekt wire ekstruder?
En 160 kW maskine, der kører med 70-80 % belastning, vil trække cirka 110-130 kW elektrisk strøm. Det faktiske forbrug afhænger også af varmesystemet, og om ledningen anvender et remtræk eller en direkte kobling. For at estimere dine energiomkostninger skal du antage 1,2-1,4 gange motoreffekten, når ledningen kører med fuld kapacitet.
5. Hvor meget vedligeholdelse har en højeffekttrådekstruder brug for?
For en linje, der kører to skift, planlægges en daglig 30-minutters inspektion af varmezoner og smørepunkter, en ugentlig 2-timers kontrol af gearkassen og skærmskifteren, og et årligt eftersyn, hvor skruen poleres, tønden efterskrues om nødvendigt, og varmeelementerne testes. Denne rutine vil holde en højeffekt wire ekstruder i drift i 10-15 år.
6. Hvilket output kan jeg forvente af en 120 mm høj effekt wire ekstruder?
En typisk 120 mm højeffekt trådekstruder med et 25:1 L/D-forhold og en 160 kW motor kan behandle PVC ved 450-550 kg/t og PE ved 350-450 kg/t. For LSZH vil ydelsen være lavere, ofte 250-350 kg/t, fordi massen er mere tyktflydende og kræver længere opholdstid. Disse tal forudsætter en korrekt afstemt linjehastighed og skruedesign.
Afsluttende overvejelser
En højeffekttrådekstruder er en vigtig investering for enhver kabelfabrik, der ønsker at vokse til tykkere ledninger, højere gennemløb eller mere krævende materialer. Nøglen er ikke at fokusere på motoren alene. Match skruen, varmesystemet, gearkassen og styringsevnen til dit faktiske produktionsmål.
Hvis du ikke er sikker på, hvilken konfiguration der passer til din linje, skal du bruge ovenstående specifikationer som udgangspunkt og diskutere dem med udstyrsproducenten. En velspecificeret højeffekttrådekstruder kan betale sine omkostninger tilbage på måneder, ikke år. For et dybere kig på, hvad disse maskiner kan gøre ledning og kabelkappe ekstruderingsmaskine videnbase dækker almindelige processpørgsmål og udstyrssammenligninger, der er nyttige i planlægningsfasen.
 Relateret Produkter