E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



Hvad tæller som teflon-trådkabelfremstillingsudstyr
En teflon-trådkabelfremstillingslinje er en koordineret sekvens af maskiner, ikke en enkelt selvstændig enhed. Midten af linjen er en højtemperatur fluorpolymer ekstruderingsmaskine, der smelter FEP, PFA eller ETFE pellets og påfører et præcist isoleringslag på lederen. Rundt om denne kernestation omfatter linjen normalt en pay-off med spændingskontrol, en forvarmnings- eller udglødningssektion, et køletrug, en laserdiametermåler, en gnisttester og en automatisk opsugning. Når det færdige kabel kræver afskærmning, snoning eller en yderkappe, omfatter linjen også tapemaskiner, snoningsmaskiner og en kappeekstruderingsmaskine.
Hvis du køber Teflon-trådkabelfremstillingsudstyr, er den praktiske konklusion at vælg først FEP/PFA-ekstruderen , og match derefter hver anden maskine til dens output. Teflonmaterialer smelter over 300°C, og de kan ikke bearbejdes på standard PVC-isoleringsmaskiner. På grund af dette skal hver nedstrøms station matche ekstruderens linjehastighed og skal håndtere den friskekstruderede fluorpolymeroverflade uden at ridse eller strække den.
Denne artikel forklarer de maskiner, du har brug for, de specifikationer, der adskiller effektive linjer fra dyre problemer, og leverandørkvalifikationerne, der reducerer idriftsættelsesrisikoen.
| Linje station | Udstyr | Hovedfunktion | Hvorfor det betyder noget for teflon-tråd |
|---|---|---|---|
| Dirigentudbetaling | Spændingsstyret pay-off eller let-off | Fremfører lederen med en konstant, justerbar spænding | Forhindrer strækning og holder isoleringen koncentrisk |
| Isolering | FEP/PFA højtemperatur ekstruder | Smelter fluorpolymeren og påfører isoleringsvæggen | Definerer ledningens temperaturklassificering og elektriske ydeevne |
| Køling | Vand- eller luftkøletrug | Størker smelten i en kontrolleret profil | Forhindrer hulrum, krympning og diameterudsving |
| Inline test | Laser diameter måler og gnist tester | Kontrollerer vægtykkelse og registrerer huller | Højspændings- og signalkabler tåler ikke skjulte fejl |
| Optagelse | Automatisk krydsoptagning | Vikler den færdige wire op på spoler | Konstant spænding undgår deformation af tynd isolering |
| Taping (valgfrit) | Hysterese-spændingstapemaskine | Vikler PTFE, glimmer eller afskærmningstape rundt om kernen | Tilføjer brandmodstand, termisk barriere eller elektrisk afskærmning |
| Jakke (valgfrit) | Sheath ekstruderingsmaskine | Påfører det ydre beskyttende lag | Beskytter teflonkernen under installation og service |
FEP/PFA-ekstruderen er hjertet i en teflon-trådlinje
Ekstruderen bestemmer kvaliteten af isoleringen. Fluoropolymerer er tyktflydende, kemisk aggressive og temperaturfølsomme, så maskinen skal konstrueres omkring tre krav: et smeltetemperaturområde over 350°C, korrosionsbestandige overflader i skrue- og cylinderområdet og stabil multi-zone temperaturkontrol. I typisk produktionspraksis kører FEP-isolering ved smeltetemperaturer mellem 340°C og 410°C , mens PFA har brug for ca 380°C til 425°C . Standard forkromede cylindre og skruer er ikke egnede til kontinuerlig fluorpolymerservice; de fugtede dele skal være fremstillet med korrosionsbestandige legeringer eller specielle overfladebehandlinger. Hvis du er ny til fluorpolymerbehandling, kan du læse om formålet med en teflon ekstruderingsmaskine vil hjælpe dig med at definere maskinkravene, før du taler med leverandører.
Skruegeometri og cylinderlængde
De fleste Teflon-isoleringsekstrudere bruger et skrue L/D-forhold mellem 24:1 og 28:1 . Den længere cylinder giver tilstrækkelig opholdstid til at smelte, blande og dosere fluorpolymeren jævnt, før den kommer ind i dysehovedet. En længere blandesektion reducerer også smeltetemperaturvariation, som viser sig direkte som diameterudsving på den færdige tråd. Sammenlignet med PVC-ekstrudering kører fluorpolymerekstrudering ved lavere skruehastigheder for at begrænse forskydning. Høj forskydning nedbryder smelten og frigiver ætsende nedbrydningsprodukter, så gearkassen og drevet skal vælges til drejningsmoment frem for tophastighed. Den hovedkomponenterne i en ekstruder og hvordan de opfører sig under kontinuerlig fluorpolymerservice er opsummeret i vores separate tekniske gennemgang.
For en specialbygget løsning FEP/PFA højtemperatur kernetrådsisoleringsekstruder kombinerer et højtemperaturskrue- og tøndedesign med flerzoneopvarmning og er konfigureret til kommunikation, bil- og industriel højtemperaturtrådisolering.
 FEP/PFA/ETFE/PEEK/PA Højtemperatur kernetrådisolering Ekstruderingslinje Manufa Gemwell Electrical Technology Co., Ltd er en kinesisk FEP/PFA/ETFE/PEEK/PA højtemperatur-kernetrådisoleringsekstruderingslinjeproducenter... Se produkt →
Temperaturstabilitet og tyndvægstolerancer
Teflonisoleringsvægge er ofte kun 0,15 til 0,30 mm tykke til signal- og billedninger. Ved disse dimensioner ændrer en smeltetemperaturdrift på endda nogle få grader strømningshastigheden og den ydre diameter. Produktionserfaring viser, at en dygtig højtemperatur-ekstruder bør holde hver tøndezone inden for ca ±3°C til ±5°C af sætpunktet, og det skulle komme sig hurtigt efter hastighedsændringer. Dette er grunden til, at procesautomatisering betyder lige så meget som varmekraft: Regulatoren skal koordinere skruehastighed, temperaturer, linjehastighed og optagspænding i realtid.
Understøttende maskiner: Tape-, snonings- og jacketing-udstyr
De fleste teflonkabler sælges med et eller flere ekstra lag påført efter isoleringen. Støttemaskinerne skal være skånsomme over for fluorpolymeroverfladen og præcise med spænding, fordi lederen normalt er blødt kobber, og isoleringen deformeres let.
Tapemaskiner med hysteresespænding
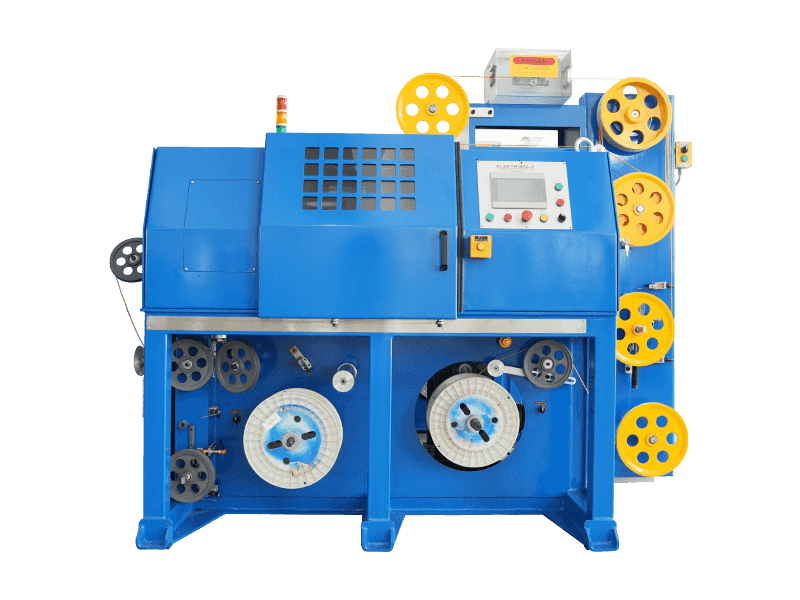
Mange teflon kabler er pakket ind med PTFE tape, glimmer tape eller polyester tape før jakken påføres. Båndet skal ligge fladt med konstant overlap ved både lav og høj linjehastighed. Hysterese spændingsdrev giver jævnt, justerbart drejningsmoment uden pludselige spændingsspidser, hvorfor de dominerer højfrekvente og tyndtrådsapplikationer. Den hysterese-spænding højfrekvent wire tape maskine er et repræsentativt eksempel; den er bygget til lavt drejningsmoment indpakning af tynde, følsomme ledere og holder tapespændingen konstant over et bredt hastighedsområde.
Hysterese spændingstype tapemaskine til højfrekvente trådproducenter, F Gemwell Electrical Technology Co., Ltd er en Kina Hysteresis Tension Type Taping Machine til højfrekvente ledningsproducenter og OEM/O... Se produkt → Hvis du skal vælge mellem forskellige indpakningsprincipper, skal du sammenligne tapespændingens konsistens i stedet for kun maksimal hastighed. Det grundlæggende i hvordan trådtapemaskiner fungerer er samlet i vores vidensbase for trådtapemaskiner.
Vridnings- og strandingsmaskiner
Multi-core Teflon kabler og datakabler har brug for præcis parsnoning for at kontrollere impedans og krydstale. Torsionsfri vridningsmaskiner, som de modeller, Gemwell bygger til bildatakabler og netværkskabler, snoer to eller fire kerner uden at overføre snoningsspænding tilbage til lederne. Dette bevarer lederens rethed og reducerer dæmpningen i højfrekvente signaler. For operatører er reglen enkel: Kontroller spændingsindstillingerne, hver gang wirekonstruktionen ændres.
Skede og jakke ekstrudering
Et jakkelag giver Teflon-kernen mekanisk beskyttelse og flammebestandighed. Mantelmaterialet vælges af applikationen: LSZH-forbindelser til jernbane- og skibskabler, TPU til slidstyrke i industrikabler og silikone til kabler, der forbliver fleksible ved ekstreme temperaturer. Skedeekstruderen er mekanisk enklere end Teflon-ekstruderen, men udbetalingsspændingen og køleprofilen skal stadig være synkroniseret med kernelinjen.
Til jakkeproduktion er den LSZH/XLPE/TPE/TPU trådkabelkappeekstruder passer til røgfattige og halogenfrie forbindelser over fluorpolymerkerner, og dens multifunktionelle konfiguration forenkler sammensætningsændringer, når ordreblandingen varierer.
Producenter af LSZH/XLPE/TPE/TPU kappeekstruderingslinje, fabrik - Gemwell Electr Gemwell Electrical Technology Co., Ltd er en kinesisk LSZH/XLPE/TPE/TPU-skedeekstruderingslinjeproducenter og OEM/ODM-fabrik, vi specialiserer os i... Se produkt → Tekniske specifikationer, der adskiller en god maskine fra en problematisk
Teflon ekstruderingsudstyr er en langsigtet kapitalinvestering, og forskellene mellem leverandører bliver først synlige, når linjen kører. Tabellen nedenfor opsummerer de parametre, der betyder mest for FEP/PFA-isolering og for de efterfølgende maskiner.
| Parameter | Hvad skal verificeres | Typisk mål eller rødt flag |
|---|---|---|
| Skrue og tønde materiale | Legeringstype eller overfladebehandling | Korrosionsbestandig legering eller belægning; standard nitreret stål er et rødt flag for FEP/PFA |
| Skrue L/D-forhold | Angivet forhold i specifikationen | 24:1 til 28:1; under 24:1 begrænser blandingskvaliteten |
| Opvarmningszoner | Antal zoner på tønden og dør | Mindst 4 til 6 tøndezoner; flere zoner giver strammere temperaturkontrol |
| Temperaturstabilitet | Tolerance omkring sætpunktet | ±3°C til ±5°C; larger swings will appear on the diameter gauge |
| Linjehastighedsområde | Minimum og maksimum stabil hastighed | Skal matche trådkonstruktionen, f.eks. 100-250 m/min for tynd FEP isolering |
| Spændingskontrol | Pay-off, danser og take-up type | Lukket sløjfespænding; free-spool pay-offs er risikabelt for sarte konduktører |
| Inline måling | Diametermåler og gnisttester medfølger | Kontinuerlig måling, ikke kun prøveudtagning efter produktion |
| Downline synkronisering | Hastighedskontrolgrænseflade | Alle stationer bør følge ekstruderen inden for ca. ±0,1 % |
En praktisk måde at filtrere leverandører på er at anmode om en prøvekørsel på din faktiske leder. Hvis bygherren ikke kan påvise stabil diameter og overfladekvalitet ved mållinjehastigheden, overgår risikoen til dig efter levering. Pålidelige leverandører offentliggør den maksimale hastighed, men det vigtigere tal er den langsomste hastighed, hvor linjen stadig holder tolerance, fordi teflon linjer ofte kører med reduceret hastighed under opstart og tyndvægget produktion. Inden du bestiller, skal du også bekræfte følgende punkter:
- Kan du behandle vores specifikke trådkonstruktion på en testlinje før levering?
- Hvad er den laveste stabile linjehastighed, hvor isolationstolerancen stadig er overholdt?
- Hvad er leveringstiden for reservedele for skruen og tønden?
Sådan kvalificerer du en maskinleverandør til teflontråd
Maskinen er kun halvdelen af købet; den anden halvdel er proceskompetence. Før du underskriver, skal du bekræfte seks ting med leverandøren.
- Fluoropolymererfaring: spørg hvilke materialer bygherren faktisk har bearbejdet, ved hvilke smeltetemperaturer og linjehastigheder.
- Prøvekørsler: kræver en test på din ledning, ikke kun et katalogdatablad.
- Dokumentationskvalitet: elektriske diagrammer, vedligeholdelsesplaner og betjeningsvejledninger på dit sprog.
- Tilgængelighed af reservedele: få leveringstider for skrue, tønde, varmelegemer og kontroltavler.
- Installation og uddannelse: Bekræft, om idriftsættelsesingeniører er inkluderet i tilbuddet.
- Engineering dybde: antallet af patenter og størrelsen af R&D teamet indikerer, hvor hurtigt leverandøren kan løse et uventet procesproblem.
Gemwell Electrical Machinery, etableret i 2005, rapporterer, at dets udstyr er blevet solgt til mere end 40 lande , herunder USA, Canada, Tyskland, Italien, Indien og Thailand. Selskabet oplyser, at det holder 8 opfindelsespatenter og mere end 30 brugsmodelpatenter fra 2025, og dets FEISU-datterselskab fokuserer på ekstruderingsudstyr til elektroniske signaltransmissionsledninger. Disse tal erstatter ikke en prøvekørsel, men de viser en virksomhed, der har investeret i fremstillingserfaring på tværs af isoleringsekstrudering, vridning, taping og beklædning.
Eksempel på linjekonfigurationer for almindelige teflon-trådprodukter
Sådan hænger maskinvalgene sammen i praksis. Brug disse konfigurationer som udgangspunkt, og juster dem til outputvolumen, gulvplads og den gældende kabelstandard.
| Kabeltype | Typisk linjekonfiguration | Primært produktionsmål |
|---|---|---|
| Enkeltleder FEP/PTFE tilslutningsledning | Pay-off, FEP/PFA ekstruder, køling, måler, gnisttester, take-up | Stabil vægtykkelse og ensartet ydeevne ved høj temperatur |
| Koaksialt eller højfrekvent signalkabel | Pay-off, FEP ekstruder, køling, valgfri tape indpakning, take-up | Ensartet kapacitans og lav signaldæmpning |
| Multi-core skærmet industrikabel | Pay-off, ekstruder, vridemaskine, tapemaskine, hylsterekstruder, take-up | Stabil pargeometri og afskærmningskontinuitet |
| Brandsikkert glimmer-omviklet kabel | Pay-off, ekstruder, glimmertapemaskine, jakkeekstruder, take-up | Kontinuerligt glimmerlag og ensartet overordnet diameter |
Ofte stillede spørgsmål om teflon wire kabelfremstillingsudstyr
Hvad er forskellen mellem PTFE og FEP/PFA i en ekstruderingslinje?
PTFE er ikke smeltebearbejdeligt i den konventionelle skrueekstruderforstand. Det behandles normalt ved pastaekstrudering, ramekstrudering eller tapeindpakning. FEP og PFA er smelteforarbejdelige, så de kan ekstruderes på en højtemperatursnekkeekstruder ved smeltetemperaturer mellem ca. 340°C og 425°C. For de fleste ledningsisoleringslinjer er FEP og PFA de praktiske valg; PTFE vises, når kabelstandarden kræver dens kombination af dielektriske egenskaber og kontinuerlig temperaturklassificering.
Kan den samme ekstruder behandle FEP og PFA?
Ja, i de fleste tilfælde, hvis maskinen er klassificeret til den højere PFA-smeltetemperatur, er skruen og cylinderen korrosionsbestandige, og varmelegemets kapacitet dækker hele temperaturområdet. Forarbejdningsvinduet skifter mellem materialer, men skift kræver normalt kun en ny temperaturprofil og en lille skruehastighedsjustering. Bekræft den maksimale driftstemperatur og den korrosionsbestandige overfladebehandling med bygherren.
Hvilken linjehastighed kan en teflonisoleringslinje opnå?
For tynd FEP-isolering omkring 0,5-1,0 mm ledere varierer typiske bæredygtige hastigheder fra 100 til 250 m/min. PFA og tykkere vægge reducerer hastigheden, fordi smelten kræver mere tid til at slappe af i matricen. Det nøjagtige resultat afhænger af harpikskvaliteten, ekstruderskruens design og kølelængden, så leverandøren bør give et hastighedsområde baseret på din specifikke trådkonstruktion frem for et enkelt maksimum.
Hvad forårsager overfladeruhed eller bobler i teflonisolering?
De mest almindelige årsager er smeltetemperatur under harpiksproducentens anbefalede vindue, polymernedbrydning fra overophedning eller overdreven forskydning, fugt i pellets, forurening og en matricegeometri, der ikke passer til nedtrækningsforholdet. Bobler peger normalt på fugt eller termisk nedbrydning; ruhed peger normalt på temperatur eller formdesign. En datalogningscontroller hjælper med at identificere fejlen hurtigt.
Er en tapemaskine obligatorisk, hvis kablet allerede har en FEP-kappe?
Ikke nødvendigvis. Hvis tapelaget kun er til afskærmning, kan et ekstruderet ledende lag eller en flettet afskærmning erstatte det. Men hvis kabelspecifikationen kræver glimmertape til brandmodstand eller PTFE-tape til den dielektriske konstruktion, bliver hysterese-spændingstapemaskinen obligatorisk. Gennemgå kundespecifikationen, før du dropper tapestationen fra tilbuddet.
Hvor meget gulvplads kræver en teflon wire produktionslinje?
En grundlæggende enkelt-ekstruderlinje, inklusive pay-off, køletrug, måleudstyr og take-up, fylder normalt omkring 15-25 m i længden og 2-3 m i bredden. Når du tilføjer en tapemaskine, en snoningsmaskine og en jakkeekstruder, kan hele linjen nå 40-60 m. Bed leverandøren om en layouttegning, før du planlægger fabriksgulvet og forsyningsværkerne.
At vælge udstyr til fremstilling af teflon-trådkabler er i slutningen af dagen en matchende øvelse. Ekstruderen definerer isoleringskvaliteten, tape- og snoningsmaskinerne definerer kabelgeometrien, og kappeekstruderen definerer den mekaniske beskyttelse. Start med FEP/PFA-ekstruderen, verificer støttemaskinerne på din egen leder, og kvalificere leverandøren med en prøvekørsel. Den ordre holder både teknisk risiko og indkøbsrisiko under kontrol.
 Relateret Produkter