E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



Hvordan fiberoptisk kabel er lavet: Det korte svar
Fiberoptisk kabel er bygget i fem hovedtrin: en glaspræform er fremstillet af ultraren silica, præformen trækkes ind i en hårtynd fiber inde i et tegnetårn, den nøgne fiber er belagt og bufferet til beskyttelse, flere fibre er strandet omkring et centralt styrkeelement, og den færdige kerne er kappet gennem en ekstruderingsproces. Jacketing-stadiet er, hvor en wire og kabelkappe ekstruderingsmaskine bliver det centrale udstyr , da det smelter og påfører det ydre polymerlag, der beskytter fiberkernen mod fugt, knusning og UV-eksponering. Hvert af disse stadier er stramt kontrolleret, fordi en fiberkerne er omkring 125 mikron bred, omkring tykkelsen af et menneskehår, og selv en lille afvigelse i temperatur, spænding eller linjehastighed kan ødelægge et helt produktionsforløb.
Det, der ligner en simpel plastikbelagt ledning på ydersiden, er i virkeligheden slutproduktet af glaskemi, præcisionsoptik, mekanisk strengning og polymerekstrudering, der arbejder sammen på en enkelt kontinuerlig linje. Et kanalkabel, et selvbærende antennekabel og en indendørs patchledning starter alle fra den samme grundlæggende fiber, men de divergerer skarpt, når buffering, styrkeelementer og jakkedesign kommer i spil. At forstå, hvor disse forskelle kommer fra, gør det meget nemmere at specificere det rigtige kabel og det rigtige produktionsudstyr til et givet projekt.
Resten af denne vejledning gennemgår hvert produktionstrin i detaljer, forklarer det udstyr, der bruges ved hvert trin, sammenligner kappematerialerne, der bestemmer ydeevnen i marken, og besvarer de spørgsmål, der oftest kommer op fra folk, der køber kabler eller evaluerer en produktionslinje for første gang.
Råvarerne bag enhver optisk fiber
Optisk fiber starter som silica, en form for renset sand, der skal være næsten fri for metalliske urenheder, før det kan transmittere lys over lange afstande. Selv spormængder af jern, kobber eller krom inde i glasset vil sprede og absorbere lys, hvilket forkorter den brugbare transmissionsafstand dramatisk. Silicaen, der bruges til fiber af telekommunikationskvalitet, er raffineret til renhedsniveauer langt ud over almindelig fremstilling af beholder- eller vinduesglas, ofte målt i dele pr. milliard for de urenheder, der betyder mest for den optiske ydeevne.
Fabrikanter doper denne silica med små, præcist målte mængder germanium, fosfor eller borforbindelser. Doping ændrer glassets brydningsindeks, hvilket er det, der tillader lys at hoppe ned langs fiberens længde i stedet for at slippe ud gennem siderne. Kernen og den omgivende beklædning tildeles med vilje forskellige brydningsindeks , og den forskel er det, der gør total intern refleksion og dermed langdistancedatatransmission mulig. En højere germaniumkoncentration hæver kernens brydningsindeks i forhold til den rene silicabeklædning omkring den, mens bor og fluorforbindelser nogle gange bruges til at sænke beklædningens indeks i stedet for at hæve kernens, afhængigt af hvilken fremstillingsrute en plante anvender.
Ud over selve glasset samler et færdigt kabel en bred vifte af støttematerialer, der hver især er valgt til et specifikt mekanisk eller miljømæssigt job snarere end til udseendet:
- Silica (siliciumdioxid) danner basisglasset til både kerne og beklædning
- Germaniumtetrachlorid hæver kernens brydningsindeks under dampaflejring
- Fosfor- og borforbindelser finjusterer glasviskositet og blødgøringstemperatur under tegning
- Akryl- eller silikoneharpikser danner de primære og sekundære belægninger, der påføres lige efter tegning
- Glasfiberforstærket plaststang, ståltråd eller aramidgarn tjener som centrale eller perifere styrkeelementer
- Vandblokerende gel eller tørt kvældeligt garn beskytter mod indtrængning af fugt inde i løse rør
- Polyethylen, PVC eller lav røgfri halogenforbindelser danner den ekstruderede ydre kappe
At indkøbe konsistente, batch-til-batch-stabile versioner af hver enkelt af disse input er lige så vigtig som selve fremstillingsprocessen. En harpiksleverandør, der ændrer sin formulering lidt mellem forsendelser, kan tvinge en produktionslinje til at justere sin ekstruderingstemperaturprofil, selv når intet på selve maskinen har ændret sig.
Præformfabrikation: Opbygning af glasplanen
Før nogen fiber kan trækkes, bygger producenterne først en præform, en solid glasstang, der er omtrent på størrelse med et kosteskaft, der indeholder en miniatureversion af den færdige fibers kerne og beklædningsstruktur, opskaleret med en faktor tusinder. Den mest udbredte metode er modificeret kemisk dampaflejring, normalt forkortet til MCVD, selvom ydre dampaflejring og aksial dampaflejring også bruges af nogle producenter afhængigt af fibertype og målvolumen.
- Et hult silicarør monteres vandret på en glasbearbejdende drejebænk og roteres kontinuerligt
- Kloridgasser, herunder siliciumtetrachlorid, germaniumtetrachlorid og oxygen, sprøjtes ind i det roterende rør
- En traverserende fakkel opvarmer røret til omkring 1500 grader Celsius, hvilket får gasserne til at reagere og aflejre ekstremt tynde glaslag på indervæggen
- Brænderen passerer frem og tilbage snesevis af gange, og hver passage tilføjer endnu et tyndt lag, der gradvist opbygger kernematerialet med den korrekte dopingprofil
- Når nok lag er blevet afsat, opvarmes røret yderligere og kollapser under sin egen blødhed til en solid glasstang, den færdige præform
- Præformen inspiceres optisk og dimensionelt, før den godkendes til tegnestadiet
En enkelt præform, når den er strakt ud, kan trækkes ind i mange kilometer færdig fiber, så konsistens på dette stadie har en for stor effekt på kvaliteten af det endelige produkt. En enkelt fremstillingsfejl i præformen vil gentage sig selv langs hele længden af fiberen, der trækkes fra den , hvilket er grunden til, at denne fase får den mest stringente proceskontrol af hele linjen. Nogle producenter bruger nu overbeklædningsteknikker og tilføjer et ekstra lag af ren silica omkring en mindre, mere stramt kontrolleret kernestang, som lader dem opskalere præformstørrelsen og derfor trække fiberlængden uden at ofre præcisionen af kerneaflejringstrinnet.
Præformens diameter, rethed og indre spænding bliver alle kontrolleret, før en præform ryddes til tegning. En let bøjet præform kan stadig trækkes, men den har normalt brug for en langsommere trækhastighed og strammere spændingskontrol for at kompensere, hvilket skærer ned i det samlede linegennemløb.
Fibertegning: Forvandling af glasstænger til hårtynde tråde
Præformen indlæses, tippet ned, i et tegnetårn, der kan stå flere etager højt i et stort produktionsanlæg. En ovn i toppen af tårnet blødgør spidsen af præformen til et sted mellem 2000 og 2200 grader Celsius, varm nok til, at tyngdekraften alene begynder at trække en tynd filament af smeltet glas nedad. Fra det tidspunkt eksisterer hele tårnet til at håndtere en sammenhængende, uafbrudt glasstreng, når den falder, afkøles og hærder.
Diameter kontrol
Et berøringsfrit lasermålesystem kontrollerer fiberdiameteren tusindvis af gange i sekundet, og holder den inden for omkring 1 mikron fra målet på 125 mikron, da trækhastigheden justeres i realtid for at kompensere for enhver drift.
Køling
Den frisktrukne fiber passerer gennem et kølekammer, nogle gange ved hjælp af heliumgas til hurtigere og mere jævn varmeoverførsel, umiddelbart efter at den forlader ovnen, da påføring af en belægning på glas, der stadig er blødt, ville deformere strengen.
Belægning
En dobbeltlags acrylatbelægning, et blødere indre lag og et hårdere ydre lag, påføres og hærdes med ultraviolet lys, før fiberen nogensinde rører en styrerulle, hvilket beskytter glasset mod overfladeridser, der kan svække det.
Optagelse
Den færdige fiber vikles på en spole under nøje kontrolleret spænding, da ujævn spænding på dette trin viser sig senere som inkonsekvent dæmpning eller, i ekstreme tilfælde, en skjult revne, der svigter måneder efter installationen.
Tegningshastighed er et af de mest overvågede tal på hele linjen. Moderne tårne trækker sædvanligvis fiber med et sted mellem 10 og 30 meter i sekundet, og at skubbe den hastighed højere uden at opgradere køle- og belægningskapaciteten er en af de hurtigste måder at introducere diametervariationer eller belægningsfejl i en ellers god batch af fibre.
Enkelt-tilstand vs Multi-tilstand: Hvordan fremstillingsprocessen adskiller sig
Single-mode og multi-mode fiber ser identiske ud udefra, men kernestørrelserne, og derfor præform-aflejringsopskrifterne bag dem, er ret forskellige. Single-mode fiber bruger en meget lille kerne, typisk omkring 9 mikron, som kun tillader en enkelt lysvej at bevæge sig ned ad fiberen. Den smalle kerne kræver en ekstremt præcis, stramt styret dopinggradient under MCVD-aflejringstrinnet, da selv en lille variation i kernediameter ændrer, hvordan fiberen håndterer dispersion over lange afstande.
Multi-mode fiber bruger en meget større kerne, typisk 50 eller 62,5 mikron, som tillader flere lysveje eller tilstande at bevæge sig samtidigt. Den større kerne er mere tilgivende under både præformfabrikation og -tegning, hvilket er en del af grunden til, at multi-mode fiber historisk har været nemmere og billigere at producere, selvom det er begrænset til kortere transmissionsafstande, før disse flere lysveje begynder at sløre signalet.
| Attribut | Single-Mode | Multi-Mode |
|---|---|---|
| Typisk kernestørrelse | Omkring 9 mikron | 50 eller 62,5 mikron |
| Dopingpræcision påkrævet | Meget høj | Moderat |
| Typisk brugssag | Langdistance- og rygradsnetværk | Kortvarige datacentre og campuslinks |
Coating og buffering af bare fiber
En bar glasfiber har enorm trækstyrke, men næsten ingen modstand mod overfladeslid. Belægnings- og bufferstadierne eksisterer udelukkende for at beskytte denne overflade.
Der anvendes to forskellige beskyttelsesmetoder afhængigt af kablets slutanvendelse. Tætpufret fiber har et tykt polymerlag, typisk 900 mikrometer i diameter, ekstruderet direkte over den primære belægning, hvilket gør fiberen lettere at håndtere og afslutte i patch-ledninger og indendørs kabler. Løsrørsfiber sidder i stedet inde i et lille plastikrør fyldt med en vandblokerende gel eller tørt vand-kvældeligt garn, hvilket efterlader fiberen fri til at bevæge sig lidt, efterhånden som kablet bøjes, eller når temperaturerne ændres, hvilket er det foretrukne design til lange udendørs og underjordiske løb.
At vælge den forkerte buffermetode til applikationen er en af de mest almindelige designfejl i kabelspecifikation. Design med tæt bufret håndterer gentagne bøjninger langt bedre, mens design med løse rør klarer temperaturudsving og lange spænd langt bedre. En tæt bufret fiber, der trækkes gennem en lang, uopvarmet udendørs kanal i et koldt klima, kan udvikle mikrobøjningstab, da bufferlaget trækker sig hurtigere sammen end glasset inde i det, hvilket er præcis den fejltilstand, løse rørdesigner blev skabt for at undgå.
Fiberoverskydende længde, den lille mængde slæk, der bevidst efterlades inde i et løst rør, er en anden parameter, der bliver justeret omhyggeligt på dette tidspunkt. For lidt overskydende længde og fiberen kan strækkes under termisk kontraktion; for meget, og fiberen kan udvikle mikrobøjninger, når den spænder inde i røret. Producenterne sigter typisk efter en overlængde på nogle få tiendedele af én procent, justeret ud fra rørmaterialet og den klimazone, kablet er designet til.
Stranding og kernesamling
Når de enkelte fibre eller fiberfyldte rør er klar, snores de omkring et centralt forstærkningselement, normalt en glasfiberarmeret plaststang eller en ståltråd, afhængigt af hvor meget trækbelastning det færdige kabel skal overleve under installationen, og hvor meget metalfri konstruktion applikationen kræver.
De fleste produktionslinjer anvender SZ-stranding, hvor fibrene først vikles i én retning og derefter vendes i et kontrolleret oscillerende mønster. Denne frem- og tilbage-lægning gør det muligt at få adgang til individuelle fibre eller rør på ethvert punkt langs kablet uden at vikle hele længden af, hvilket betyder enormt meget under splejsnings- og reparationsarbejde i marken. Bindegarn eller et indpakningsbånd holder det snoede bundt sammen og holder dets geometri stabil, før næste fase begynder. Nogle designs bruger i stedet et centralt løst rør, der holder alle fibrene sammen, hvilket forenkler stranding, men begrænser det samlede fiberantal sammenlignet med et flerrørsstrenget design.
Kabelkernediameter, rundhed og lægningslængde måles alle kontinuerligt under stranding, da enhver af disse tre, der går ud af tolerance, senere vil vise sig som en ujævn kappevæg, når kernen når ekstruderingsstadiet.
| Styrke medlem | Typisk brug | Nøglefordel |
|---|---|---|
| Glasfiberforstærket plaststang | Antenne- og kanalkabel | Let og fuldt dielektrisk |
| Ståltråd | Direkte nedgravningskabel | Højere træk- og knusningsmodstand |
| Aramid garn | Indendørs og patch kabel | Fleksibel med god trækstyrke |
Armering: Tilføjelse af gnaver- og klembeskyttelse
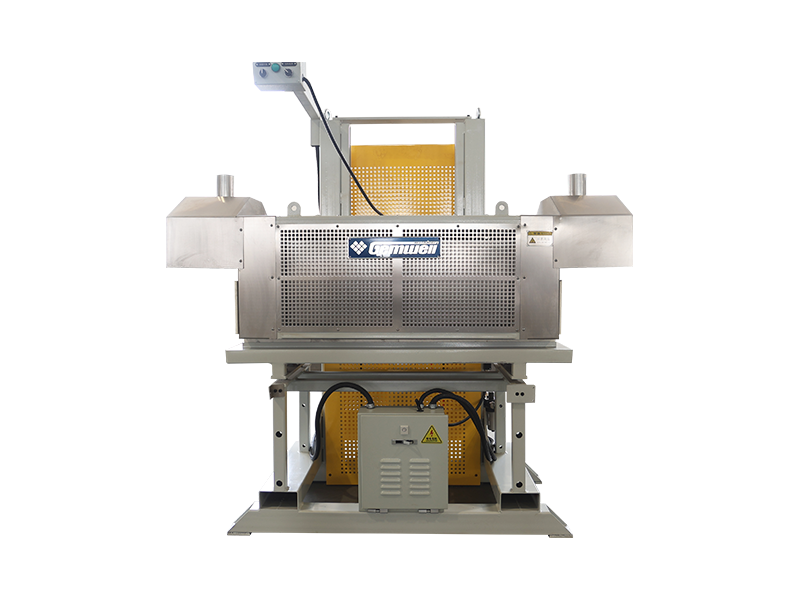
Kabel, der er bestemt til direkte begravelse, eller til områder, hvor gnaverskader er en kendt risiko, får et ekstra panserlag mellem den strandede kerne og den ydre kappe. Den mest almindelige fremgangsmåde vikler et korrugeret stål- eller aluminiumstape i længderetningen rundt om kernen og danner det til en tætsiddende rørform, før jakken ekstruderes over toppen.
Dette pansringstrin sker in-line, umiddelbart før kernen når ekstruderen, ved hjælp af en formningsanordning, der folder metalbåndet i form og overlapper dets kanter for helt at omslutte kernen. Det er vigtigt at få overlapningen og dannelsesradius rigtig: en for stram dannelsesradius kan skære fibrene inde, mens en for løs overlapning efterlader et hul, der underminerer hele spidsen af rustningen. Nogle designs bruger to bølgebånd, et stål og et bundet med en copolymerbelægning, for at kombinere mekanisk beskyttelse med en fugtbarriere i en enkelt gennemløb.
- Korrugeret ståltapepanser for maksimal modstand mod knusning og gnavere
- Armering af aluminiumpolymerlaminat, hvor et fuldt dielektrisk design ikke er påkrævet, men vægten betyder noget
- Aramid- eller glasgarnomslag brugt i stedet for metalpanser til fuldt dielektriske, lynsikre design
Beklædning og beklædning: Hvor ekstruderingsteknologi tager over
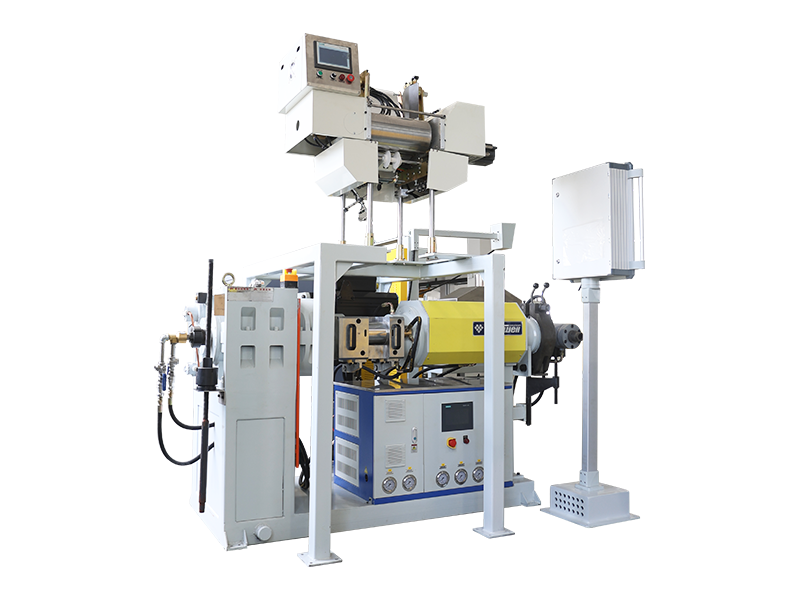
Den sidste fase af kabelproduktionen er kapping, og dette er det punkt, hvor en wire- og kabelkappeekstruderingsmaskine udfører det tungeste løft på hele linjen. Den samlede fiberkerne føres gennem en udbetalingsanordning, eventuelt påkrævet stål- eller aluminiumpansertape vikles og formes omkring det, og kernen passerer derefter gennem en krydshovedmatrice på ekstruderen, hvor smeltet polymer påføres jævnt rundt om hele omkredsen.
En typisk lednings- og kabelkappeekstruderingsmaskine, der bruges til optisk kabel, inkluderer en tilførsels- og tørreenhed til harpiksen, en skrue- og cylindersamling, der smelter og sætter polymeren under tryk, et 90-graders eller in-line ekstruderingshoved, et vandkøletrug umiddelbart nedstrøms, en gnisttester og et bælte eller drev, der trækker en kontrolkablet af med konstant hastighed, som trækker en kontrolkablet af med konstant hastighed. Linjehastighed og kølehastighed skal matches præcist , fordi en jakke, der køler for hurtigt, kan krympe ujævnt, mens en, der køler for langsomt, kan deformeres under sin egen vægt, før den sætter sig.
Moderne ekstruderingslinjer, der bruges til dette trin, løber almindeligvis udvendige diametre fra omkring 3 millimeter op til 90 millimeter eller mere, afhængigt af om målproduktet er et lille indendørs dropkabel eller en kanal med stor diameter eller pansret kabel, med linjehastigheder på alt fra omkring 20 meter i minuttet for tykke, pansrede jakker op til langt over 100 meter per minut for dørvægge i tynde kabler.
Inde i en wire- og kabelkappe-ekstruderingsmaskine
At forstå de individuelle komponenter i en wire- og kabelkappeekstruderingsmaskine gør det meget lettere at diagnosticere et kappeproblem eller at sammenligne to konkurrerende maskintilbud på lige vilkår. Hver ekstruder er bygget op omkring en skrue, der drejer inde i en opvarmet tønde, men detaljerne i det skrue- og tøndedesign har en direkte effekt på smeltekvaliteten og i sidste ende på, hvor ensartet den færdige kappe vil være.
Skrue design
Tøndediametre til optisk kabelkappe spænder normalt fra omkring 45 millimeter op til 120 millimeter, med et L til D-forhold, tøndelængden divideret med dens diameter, typisk mellem 24 til 1 og 30 til 1 for at give harpiksen tilstrækkelig opholdstid til at smelte jævnt.
Opvarmningszoner
Tønden er opdelt i flere uafhængigt kontrollerede opvarmningszoner, så harpiksen kan bringes op til smeltetemperatur gradvist i stedet for det hele på én gang, hvilket reducerer risikoen for nedbrudt eller ujævnt smeltet polymer.
Crosshead dø
Tværhovedet omdirigerer smeltestrømmen halvfems grader rundt om den bevægelige kabelkerne, og dets indre geometri skal centreres præcist for at undgå en excentrisk, ujævnt tyk kappevæg.
Køling trough
Et flertrins vandtrug, nogle gange med separate varme og kolde sektioner, indstiller de endelige kappedimensioner og overfladefinish, når kablet kommer ud af matricen.
Nedstrøms for selve ekstruderen fører en diametermåler, sædvanligvis en laserbaseret berøringsfri sensor, data tilbage til udtagnings- og ekstruderstyringen i en lukket sløjfe, og skubber automatisk skruehastigheden eller linjehastigheden for at holde den ydre diameter inden for et stramt tolerancebånd, uden at en operatør griber ind på hver meter kabel, der produceres.
Sammenligning af fiberoptiske kabelkappematerialer
Den polymer, der er valgt til den ydre kappe, har en direkte indflydelse på, hvor et kabel kan installeres, og hvor længe det holder der. Tabellen nedenfor sammenligner de materialer, der oftest løber gennem en wire- og kabelkappeekstruderingsmaskine i produktion af optiske kabler.
| Materiale | Bedst egnet til | Bemærkelsesværdig egenskab |
|---|---|---|
| Polyethylen (PE) | Udendørs, direkte nedgravning, kanal | Stærk fugt- og UV-bestandighed |
| PVC | Generelt indendørs kabel | Omkostningseffektiv og fleksibel |
| Lav røgfri halogen (LSZH) | Indendørs stigrør, plenumsrum | Lav giftig røgproduktion ved opvarmning |
| Medium density polyethylen (MDPE) | Antenne og figur-8 selvbærende kabel | Balance mellem fleksibilitet og sejhed |
| Polyurethan | Robust, bøjeligt eller taktisk feltkabel | Høj slidstyrke og flex-træthedsbestandighed |
Valg af harpiks handler heller ikke udelukkende om det færdige kabels miljø. Nogle polymerer behandler ved et smallere smeltetemperaturvindue end andre, hvilket ændrer, hvor tilgivende en given wire- og kabelkappeekstruderingsmaskine skal være i sit temperaturkontrolsystem. Især LSZH-forbindelser har en tendens til at være mere følsomme over for overophedning end standard PE, da brændt LSZH-harpiks mister noget af sin flammehæmmende ydeevne.
Hvad skal du se efter, når du vælger en ekstruderingslinje til optisk kabel
Købere, der vurderer en lednings- og kabelkappeekstruderingsmaskine til produktion af optiske kabler, har en tendens til først at fokusere på pris og overskriftshastighed, men en håndfuld mindre indlysende specifikationer betyder normalt mere for den langsigtede outputkvalitet.
- Slidstyrke på skruer og tønder, da slibende, fyldte forbindelser som LSZH nedbryder en standard ståltønde langt hurtigere end almindelig PE
- Closed-loop diameter kontrol, så linjen justerer sig selv i realtid i stedet for udelukkende at stole på operatørovervågning
- Antal og uafhængighed af varmezoner, hvilket påvirker hvor godt linjen håndterer temperaturfølsomme harpikser
- Køletrugslængde og etapeantal, da underdimensioneret køling er en af de mest almindelige flaskehalse på højhastighedsstrækninger
- Kompatibilitet med eksisterende payoff-, panser- og take-up udstyr, der allerede er installeret på fabriksgulvet
En linje, der løber hurtigt på papiret, men som ikke kan holde en stram diametertolerance på en temperaturfølsom forbindelse, vil ende med at producere mere skrot, ikke mere brugbart kabel, når det først er sat i daglig produktion.
Automatisering og in-line overvågning på moderne produktionslinjer
Nyere optiske kabellinjer binder i stigende grad hvert trin, fra stranding gennem kappe, til et enkelt kontrolsystem i stedet for at køre hver maskine uafhængigt. Linjehastighed, spænding og temperaturdata fra ekstruderen kan logges automatisk og krydsreferences mod det færdige kabels senere testresultater, hvilket gør det langt nemmere at spore en defekt tilbage til den nøjagtige produktionskørsel og maskinindstilling, der forårsagede den.
Laserdiametermålere, gnisttestere, der kontrollerer kappens integritet ved højspænding, mens kablet bevæger sig, og automatiske længdetællere er nu standard på de fleste mellemstore til store produktionslinjer, og erstatter manuelle stikprøvekontroller, der plejede at ske få gange pr. skift. Kontinuerlig, automatiseret overvågning fanger en drivende parameter inden for få sekunder i stedet for efter, at et helt hjul allerede er produceret uden for tolerance , hvilket er en af de største kvalitetsforbedringer, branchen har foretaget i de senere år.
Kvalitetstest før kablet sendes
Det færdige kabel forlader ikke fabriksgulvet, før det har bestået en række fysiske og optiske kontroller. Disse test bekræfter, at hvert trin i processen, fra præform til jakke, blev udført inden for tolerance.
- Dæmpningstest, som måler, hvor meget signalstyrke der går tabt per kilometer fiber
- Trækstyrketestning, træk i det færdige kabel for at bekræfte, at det kan overleve installationsbelastninger
- Knusnings- og stødprøvning, der simulerer den mekaniske belastning ved nedgravning eller installation af rørledninger
- Temperaturcyklus, kontrol af jakke og buffer for revner over ekstrem varme og kulde
- Vandgennemtrængningstest, der bekræfter gelen eller det tørre blokerende materiale, stopper fugtvandringen
- Gnisttestning af jakken ved højspænding for at fange nålehuller eller tynde pletter tilbage fra ekstrudering
Et kabel, der består dæmpningstesten, men ikke består en knusnings- eller bøjningstest, er stadig ikke klar til marken , da rigtige installationer udsætter kabler for mekanisk belastning langt oftere end for ren optisk belastning. Der udtages også prøver af hjul og krydstjekkes i forhold til produktionsloggen for den pågældende batch, så enhver afvigelse, der er markeret under test, kan spores tilbage til en specifik stranding, armering eller ekstruderingskørsel i stedet for at blive behandlet som en isoleret, uforklarlig fejl.
Almindelige fabrikationsfejl og hvordan de forebygges
De fleste optiske kabelfejl kan spores tilbage til en lille håndfuld procesvariable. At forstå dem hjælper købere med at stille skarpere spørgsmål, når de vurderer en produktionslinje eller en færdig kabelbatch.
| Defekt | Grundårsag | Forebyggelse |
|---|---|---|
| Ujævn jakkevægtykkelse | Inkonsekvent ekstruderskruehastighed eller matricecentrering | Laserdiametermåling med automatisk feedbackkontrol |
| Høje dæmpningspletter | Mikrobøjning under stranding eller overdreven fiberspænding | Kontrolleret fiberoverskydende længde og spændingsovervågning |
| Vand trænger ind over tid | Ufuldstændig gelfyldning eller huller i blokeringstape | Præcis fedtpåfyldningsudstyr og inspektion efter påfyldning |
| Nålehuller i jakkeoverfladen | Fugt i harpiks eller kontamineret fodermateriale | Harpikstørring før fodring og inline gnisttest |
| Kabelstivhed eller revner i koldt vejr | Forkert jakkeharpiks valgt til klimazonen | Matchende harpiks lavtemperaturklassificering til udbygningsområdet |
Ofte stillede spørgsmål
Hvad er fiberoptisk kabel lavet af
Kernen og beklædningen er lavet af ultrarent doteret silicaglas. Fiberen er derefter beskyttet med en acrylatbelægning, et bufferlag, et styrkeelement såsom glasfiberstang eller aramidgarn og en ydre polymerkappe såsom polyethylen, PVC eller lav røgfri halogenforbindelse.
Hvor tynd er en optisk fiber sammenlignet med et menneskehår
En standard optisk fiberkerne og beklædning måler tilsammen cirka 125 mikrometer i diameter, hvilket er nogenlunde samme tykkelse som et gennemsnitligt menneskehår, selvom det færdige kabel omkring det kan være mange gange større, når først buffering, styrkeelementer og jakke er tilføjet.
Hvorfor har kappetrinnet brug for en dedikeret ekstruderingsmaskine
Jakken skal påføres rundt om den færdige fiberkerne i et enkelt kontinuerligt gennemløb, ved en kontrolleret temperatur og linjehastighed, uden at røre eller komprimere fibrene indeni. En specialbygget wire- og kabelkappeekstruderingsmaskine er designet specielt til at smelte, påføre og afkøle det polymerlag jævnt omkring en bevægelig kabelkerne.
Hvad er forskellen mellem strampufret og løsrørsfiber
Tætpufret fiber har et tykt polymerlag ekstruderet direkte på den coatede fiber, hvilket gør det nemmere at håndtere indendørs. Fiber med løs rør sidder inde i et gelfyldt eller tørt rør med plads til at bevæge sig, som bedre absorberer temperaturdrevet ekspansion og sammentrækning over lange udendørs spænd.
Hvordan verificeres kvaliteten af et færdigt kabel
Det færdige kabel gennemgår dæmpningstest, træk- og knusningstest, temperaturcyklus, gnisttest og vandgennemtrængningstest, før det godkendes til forsendelse, hvilket bekræfter, at hvert trin fra præform til kappe opfyldte specifikationerne.
Hvorfor kræver single-mode og multi-mode fiber forskellig fremstillingspræcision
Single-mode fiber bruger en meget mindre kerne, omkring 9 mikron, hvilket kræver en langt mere præcis dopinggradient under præform-fremstilling end den større 50 eller 62,5 mikron kerne, der bruges i multi-mode fiber.
Hvor hurtigt løber en kabelkappelinje typisk
Linjehastigheder varierer meget efter kappetykkelse og diameter, fra omkring 20 meter i minuttet for tykke, pansrede udendørsjakker op til godt 100 meter i minuttet for tyndvæggede indendørs kabler.
Hvad forårsager ujævn vægtykkelse i en kabelkappe
Ujævne kappevægge kommer oftest fra inkonsekvent ekstruderskruehastighed eller en dårligt centreret krydshovedmatrice, hvilket er grunden til, at lukket sløjfe laserdiametermåling bundet tilbage til ekstruderstyringen er blevet standard på moderne produktionslinjer.
 Relateret Produkter