E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



Hvad betyder ledning og kabel egentlig?
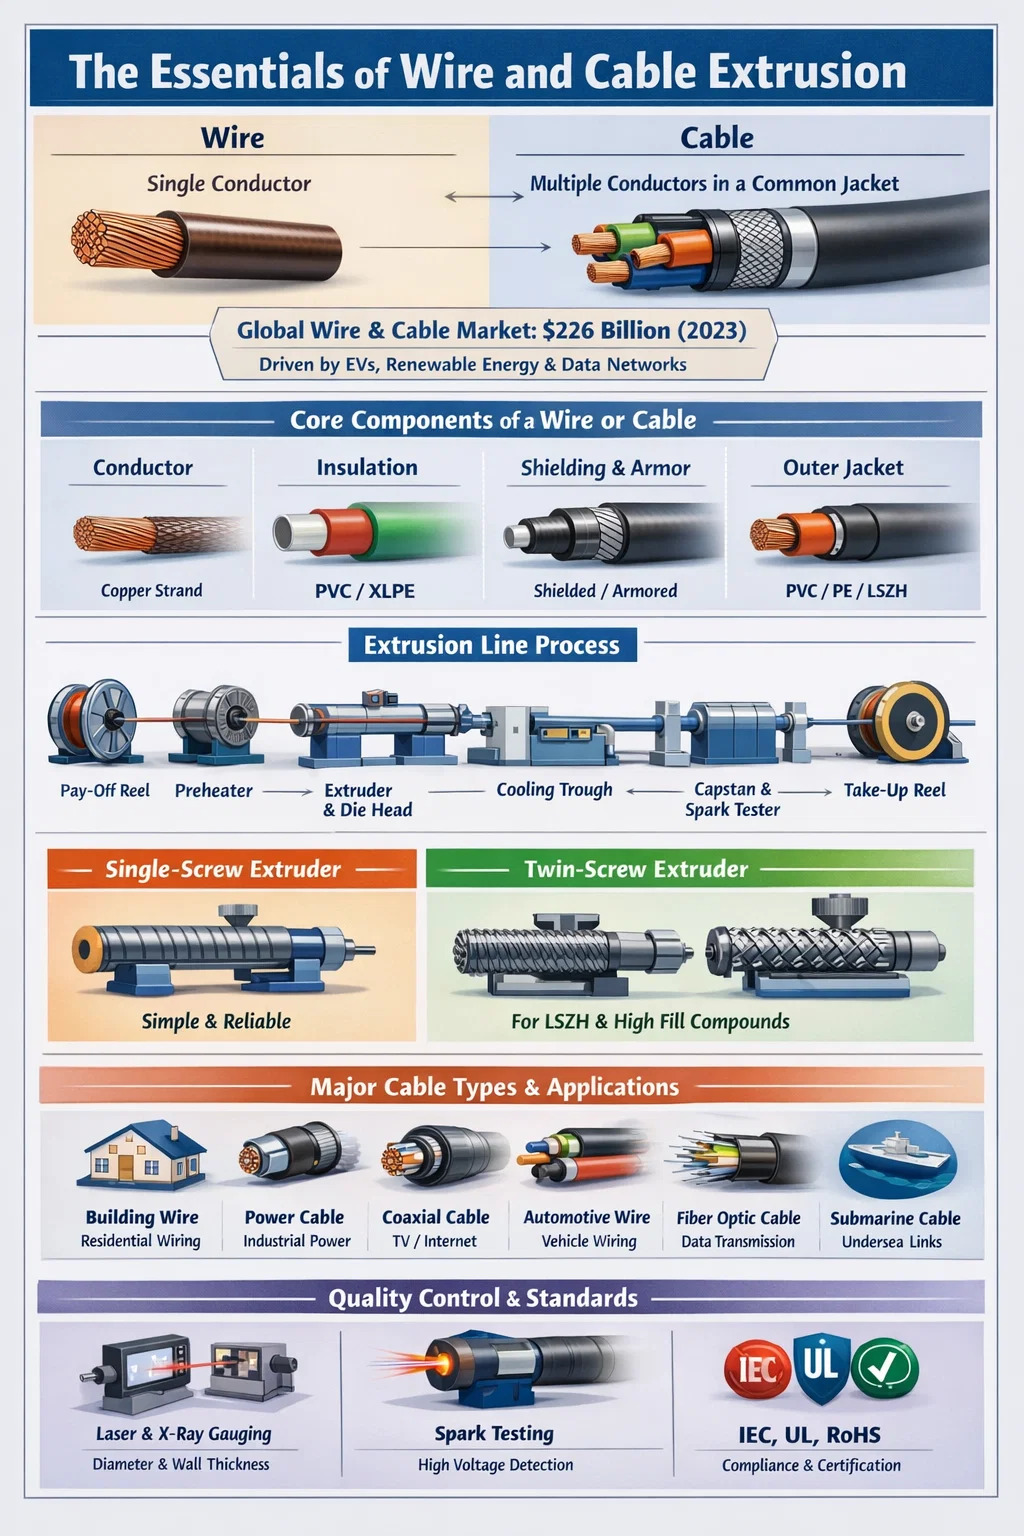
Ledning og kabel er rygraden i moderne elektrisk infrastruktur, men alligevel bruger mange mennesker disse to udtryk i flæng, når de er teknisk adskilte. En ledning er en enkelt leder - typisk en streng af metal, oftest kobber eller aluminium - mens et kabel er en samling af to eller flere ledere grupperet sammen i en fælles kappe eller kappe. Denne skelnen har enorm betydning for fremstilling, installation og overholdelse af lovgivning.
Rent praktisk kan en bar kobbertråd bruges til jordforbindelse, mens et flerkernet PVC-isoleret kabel fører strøm i en boligbygning. Det globale lednings- og kabelmarked blev vurderet til ca USD 226 milliarder i 2023 og forventes at vokse støt, drevet af urbanisering, ekspansion af el-infrastruktur og vedvarende energiprojekter. Forståelse af forskellen mellem ledning og kabel er grundlæggende for at vælge de rigtige materialer, fremstillingsproces og udstyr - inklusive den rigtige lednings- og kabelekstruder.
Kernekomponenter: Hvad udgør en ledning eller et kabel
Uanset om du ser på en simpel tilslutningsledning eller et højspændingsstrømkabel, følger den grundlæggende struktur et konsekvent mønster. Hvert lag tjener en specifik beskyttende eller funktionel rolle.
Dirigent
Lederen er den elektrisk aktive kerne. Kobber er fortsat det dominerende materiale på grund af dets ledningsevne (ca. 58 MS/m), men aluminium er meget udbredt i luftledninger på grund af dets lavere omkostninger og lettere vægt. Ledere kan være solide eller snoede. Strandede ledere giver bedre fleksibilitet og foretrækkes i applikationer, hvor kabler ofte bøjes eller flyttes.
Isolering
Isolering omgiver hver leder for at forhindre elektrisk lækage og kortslutninger. Almindelige isoleringsmaterialer omfatter PVC (polyvinylchlorid), XLPE (tværbundet polyethylen), LSZH (lavt røgfri halogen) og gummiblandinger. Valget afhænger af driftsspænding, temperaturområde og miljøforhold. XLPE-isolering kan håndtere temperaturer op til 90°C kontinuerligt og op til 250°C under kortslutningsforhold , hvilket gør den til standard i mellem- og højspændingskabler.
Afskærmning og rustning
Nogle kabler inkluderer metallisk afskærmning (kobbertape, aluminiumsfolie eller flettede ledninger) for at blokere elektromagnetisk interferens. Pansrede kabler tilføjer et lag ståltråd eller ståltape til mekanisk beskyttelse i underjordiske eller industrielle applikationer.
Yderjakke
Yderjakken er det sidste beskyttende lag, der holder alt sammen og giver modstand mod fugt, kemikalier, UV-stråling og mekanisk slid. PVC er det mest almindelige jakkemateriale globalt, selvom PE (polyethylen) og TPU (termoplastisk polyurethan) vokser i brug til specialanvendelser.
Vigtigste typer ledninger og kabler og deres anvendelser
Tråd- og kabelindustrien dækker et enormt udvalg af produkttyper. Hver kategori er designet til et specifikt sæt af elektriske, mekaniske og miljømæssige krav.
| Kabeltype | Typisk anvendelse | Isolering Material | Spændingsområde |
|---|---|---|---|
| Bygningsledning (NM-B, THHN) | Boligledninger | PVC/nylon | Op til 600V |
| Strømkabel | Industriel energifordeling | XLPE / EPR | 1kV – 500kV |
| Koaksial kabel | TV, internet, RF-signal | Skum PE / Solid PE | Lav spænding |
| Automotive Wire | Køretøjs ledningsnet | PVC / XLPE / TPU | 12V – 800V (EV) |
| Fiberoptisk kabel | Dataoverførsel | LSZH / PE | N/A (optisk) |
| Ubåd kabel | Undersøiske strøm-/datalinks | XLPE | Op til 525kV (HVDC) |
Hver af disse kategorier kræver en specifik ekstruderingsproces, og den anvendte tråd- og kabelekstruder skal tilpasses materialets viskositet, påkrævede vægtykkelse og produktionshastighed.
Rollen af en Tråd- og kabelekstruder i fremstilling
Tråd- og kabelekstruderen er det centrale udstyr i produktionslinjen. Dens primære funktion er at påføre isolering, kappe eller andre polymerlag på en leder ved at smelte termoplastisk eller termohærdende materiale og skubbe det gennem en matrice rundt om ledningen med høj hastighed. Uden en korrekt konfigureret ekstruder er det umuligt at opnå ensartet vægtykkelse, god vedhæftning og de mekaniske egenskaber, der kræves af standarder som IEC 60228, UL 44 eller RoHS.
En typisk tråd- og kabelekstruderingslinje omfatter følgende komponenter, der arbejder i rækkefølge: en udbetalingsspole, der føder den blottede leder, en forvarmer, selve ekstruderen med sit matricehoved, et køletrug, en kapstan eller aftræksenhed, en gnisttester til defektdetektering og en opsamlingsspole. Hver station skal være nøjagtigt synkroniseret. Selv en variation på 5 % i linjehastigheden kan forårsage vægtykkelsesafvigelser, der ikke opfylder kravene til dimensionstolerance.
Enkeltskrue vs. dobbeltskrueekstrudere
Den mest almindelige konfiguration i lednings- og kabelfremstilling er enkeltskruet ekstruder , som er favoriseret på grund af sin enkelhed, pålidelighed og lave vedligeholdelsesomkostninger. Enkeltskruede maskiner håndterer PVC, PE, XLPE og de fleste standard jakkematerialer effektivt. Skrue L/D-forhold (længde-til-diameter) varierer typisk fra 20:1 til 30:1 til lednings- og kabelanvendelser.
Dobbeltskrueekstrudere, både co-roterende og modroterende, bruges, når forbindelsen kræver intensiv blanding - for eksempel ved fremstilling af LSZH (low-smoke zero-halogen) forbindelser, der indeholder høje mængder af mineralske fyldstoffer som ATH (aluminium trihydrat). Disse fyldstoffer kan overstige 60 vægt% i forbindelsen, hvilket gør grundig dispergering kritisk for at opfylde brandydeevnestandarder som EN 60332.
Tandem og dobbeltlags ekstrudering
Til kabler, der kræver to adskilte polymerlag - såsom et halvledende lag plus et isoleringslag i mellemspændingskabler - anvendes tandemekstrudering (to ekstrudere i serie) eller tre-lags co-ekstrudering (tre ekstrudere, der føder et fælles dysehoved samtidigt). Triple co-ekstrudering sikrer, at de tre lag er bundet, mens de stadig er varme, hvilket er essentielt for XLPE-kabler, hvor grænsefladerne skal være rene og fri for hulrum for at forhindre delvis afladning ved høje spændinger.
Vigtige tekniske parametre for en lednings- og kabelekstruder
Ved specificering eller vurdering af en lednings- og kabelekstruder afgør flere tekniske parametre, om maskinen er egnet til et givent produkt og gennemløbskrav.
- Skrue diameter: Spænder fra 30 mm til fine ledningsisolering til 150 mm eller større til kraftig kabelkappe. Større skruediametre giver højere gennemløb, men kræver mere drivkraft.
- L/D-forhold: Et højere L/D-forhold giver bedre plastificering og blanding. For PVC er 24:1 til 28:1 typisk; for PE og XLPE er 25:1 til 30:1 almindelig.
- Skrue RPM og udgangshastighed: Moderne højhastigheds-ekstrudere til telekommunikationstråd kan køre ved skruehastigheder, der overstiger 200 RPM, og opnå linjehastigheder på 1.000 m/min eller mere til tyndvægsisolering på små ledere.
- Temperaturzoner: Tønden er opdelt i flere uafhængigt kontrollerede varmezoner (typisk 4 til 8). Præcis zonekontrol forhindrer termisk nedbrydning af varmefølsomme materialer som PVC, som begynder at nedbrydes over 200°C.
- Dies hoved design: Trykmatricehoveder og rørmatricehoveder tjener forskellige formål. Trykmatricer skaber intim kontakt mellem isolering og leder; rørdyser efterlader en lille luftspalte og bruges hvor isoleringen ikke må binde til lederen.
- Drivsystem: AC-vektordrev med lukket sløjfe-feedback er nu standard, hvilket muliggør præcis hastighedskontrol og energieffektivitetsforbedringer på 15-25 % sammenlignet med ældre DC-drevsystemer.
Materialevalg påvirker også ekstruderdesign. PVC er forskydningsfølsomt og kræver omhyggelig skruegeometri for at undgå lokal overophedning. XLPE beregnet til tværbinding via CV (kontinuerlig vulkanisering) rør skal behandles ved kontrollerede smeltetemperaturer for at forhindre for tidlig tværbinding inde i ekstruderen - et fænomen kaldet "scorch".
Tværbindingsteknologier i kabelekstrudering
For mellem- og højspændingskabler omdanner tværbinding af polyethylenisoleringen den fra en termoplast til en termohærdende, hvilket dramatisk forbedrer dens varmebestandighed og langsigtede elektriske ydeevne. Tråd- og kabelekstruderen skal være kompatibel med den valgte tværbindingsmetode.
Peroxidkrydsbinding (CV-linjer)
Den mest udbredte metode til højspændingskabler. Efter ekstruderen har påført XLPE-forbindelsen, passerer kablet gennem et kontinuerlig vulkaniseringsrør (CV) fyldt med nitrogen ved forhøjet tryk (typisk 6-12 bar) og temperaturer op til 300°C. Peroxidet nedbrydes og danner kovalente tværbindinger mellem polyethylenkæder. CV-linjer til EHV-kabler (ekstra højspænding) kan være 200 meter lange eller mere for at give tilstrækkelig opholdstid til fuldstændig tværbinding før afkøling.
Silan tværbinding (Monosil og Sioplas)
En mere økonomisk metode til lav- og mellemspændingskabler. I Monosil-processen sker silanpodning inde i en specialdesignet ekstruder, og tværbinding afsluttes ved at nedsænke det færdige kabel i varmt vand eller damp. Dette undgår behovet for et CV-rør og er velegnet til mindre produktionsvolumener.
Elektronstråle (EB) tværbinding
Anvendes til tyndvægget trådisolering i bilindustrien, rumfart og militære applikationer. Efter ekstrudering passerer kablet gennem en elektronaccelerator, der bombarderer isoleringen med højenergielektroner, hvilket forårsager tværbinding uden brug af kemikalier. EB-tværbinding producerer ledninger, der er klassificeret til temperaturer op til 150°C eller højere, hvilket er vigtigt for bilapplikationer nær varmekilder.
Isolering and Jacketing Materials: How They Affect Extruder Selection
Materialevalget dikterer direkte typen og konfigurationen af den nødvendige lednings- og kabelekstruder. Hver polymer har forskellig smelteadfærd, procestemperaturvinduer og følsomhed over for forskydning og nedbrydning.
PVC (polyvinylklorid)
PVC tegner sig for mere end 40 % af det isolerings- og kappemateriale, der forbruges globalt i lednings- og kabelindustrien. Det er omkostningseffektivt, flammehæmmende i sammensat form og let at behandle. Forarbejdningstemperaturer varierer typisk fra 160°C til 190°C. PVC-blandinger fås i en lang række Shore A-hårdhedsværdier (fra 60 for fleksible kvaliteter til 95 for stive typer). De skruer, der bruges til PVC, er typisk lavkompressionsdesign for at undgå overdreven forskydningsvarme.
PE og HDPE
Polyethylen tilbyder fremragende dielektriske egenskaber og fugtbestandighed, hvilket gør det til standardvalget for telekommunikationskabler og underjordiske distributionskabler. HDPE-kapper er almindelige på mellemspændingskabler og fiberoptiske kabler for deres kombination af stivhed og kemisk modstand. Forarbejdningstemperaturer for PE spænder fra 180°C til 230°C afhængigt af smelteindekset.
LSZH-forbindelser
Halogenfri materialer med lav røg er obligatoriske i applikationer som tunneler, offentlige bygninger og flådefartøjer, hvor giftig røg fra brændende PVC kan være livstruende. LSZH-forbindelser er typisk baseret på EVA (ethylenvinylacetat) eller polyolefinblandinger stærkt belastet med ATH eller MDH (magnesiumdihydroxid) som flammehæmmere. Disse fyldstoffer gør LSZH-forbindelser betydeligt sværere at behandle , der kræver dobbeltskruede ekstrudere eller specialdesignede enkeltskruede maskiner med barriereskruer og gearkasser med højt drejningsmoment.
TPU og specialelastomerer
Termoplastisk polyurethan tilbyder enestående slidstyrke og fleksibilitet, hvilket gør det til et foretrukket jakkemateriale til trækkæder, robotkabler og offshore-applikationer. TPU kræver præcis temperaturkontrol, fordi dets behandlingsvindue er smalt - typisk 180 °C til 210 °C - og overophedning forårsager hydrolytisk nedbrydning, hvis materialet ikke er blevet ordentligt tørret på forhånd. Fugtindholdet skal være under 0,02 % før forarbejdning.
Kvalitetskontrol i tråd- og kabelekstrudering
Kvalitetskontrol i lednings- og kabelproduktion er ikke valgfri - den er påbudt af internationale standarder og er direkte knyttet til sikkerhed. Et kabel med underdimensioneret isolering kan svigte katastrofalt i drift, hvilket kan forårsage elektriske brande eller dødsfald.
Inline målesystemer
Moderne ekstruderingslinjer er udstyret med inline-diametermålere ved hjælp af laser- eller røntgenteknologi. Lasermålere måler den ydre diameter i to eller tre akser samtidigt og fører data tilbage til linjehastigheden og ekstruderens outputkontroller. Tolerancekravene for mange kabeltyper er ±0,05 mm eller strammere , som kræver lukket sløjfekontrol i realtid frem for periodisk manuel måling.
Røntgen-vægtykkelsesmålere går videre ved at måle isoleringsvægtykkelsen i fire eller flere planer samtidigt og detekterer excentricitet - en tilstand, hvor lederen er off-center i isoleringen. Excentricitet ud over specificerede grænser kan forårsage dielektrisk nedbrud ved højspænding.
Gnisttest
Hver isoleret leder passerer gennem en gnisttester (også kaldet en feriedetektor) på produktionslinjen. En højspændingselektrode omgiver kablet og påfører en DC- eller AC-testspænding. Nålehuller, hulrum eller forurening, der bryder isoleringen, forårsager en gnistudladning, der udløser en tæller og nogle gange stopper ledningen. Gnisttestspændinger varierer typisk fra 1 kV for lavspændingsledninger til 25 kV eller højere for mellemspændingskabelisolering , i overensstemmelse med standarder som IEC 60885-2.
Dirigent Resistance and Insulation Resistance Testing
Off-line tests inkluderer DC-modstandsmålinger af lederen (for at verificere tværsnit og materialerenhed i forhold til IEC 60228) og isolationsmodstandstest ved hjælp af et megohmmeter. Et godt PVC-isoleret kabel bør vise isolationsmodstandsværdier i hundredvis af megaohm pr. kilometer ved omgivelsestemperatur.
Lednings- og kabelstandarder og -certificeringer
Tråd- og kabelindustrien er styret af en omfattende ramme af nationale og internationale standarder. Overholdelse er påkrævet for markedsadgang i de fleste lande og verificeres af tredjeparts testlaboratorier.
- IEC standarder (International Electrotechnical Commission): IEC 60228 dækker lederspecifikationer; IEC 60502 dækker strømkabler op til 30kV; IEC 60332 dækker flammeudbredelsestest.
- UL standarder (Underwriters Laboratories, USA): UL 44 dækker termohærdende isolerede ledninger og kabler; UL 83 dækker termoplastisk isoleret ledning; UL 1581 er referencestandarden for elektriske ledninger og kabler.
- RoHS og REACH: Miljøbestemmelser, der begrænser farlige stoffer, herunder blystabilisatorer i PVC - en overholdelsesudfordring, der har drevet omformulering af mange trådforbindelser i Europa og i stigende grad i Asien.
- CPR (byggevareforordningen, EU): Siden 2017 skal kabler, der anvendes i byggeri i EU, bære et CE-mærke og være klassificeret for reaktion på brand (Aca til Fca klasser).
- Automotive standarder: ISO 6722 og LV 216 regulerer billedninger, der bruges i 12V og 48V systemer; for EV højspændingsledninger henvises der i stigende grad til ISO 19642 og USCAR-2.
Producenter skal dokumentere, at deres ekstruderingsproces, materialeformulering og slutprodukt alle opfylder den gældende standard. Dette kræver detaljerede procesregistreringer, bevarede prøvekabler og periodiske tredjepartsaudits.
Vækstdrivere: Hvor efterspørgslen efter ledninger og kabler vokser
Flere store globale tendenser skaber en vedvarende og accelererende efterspørgsel efter lednings- og kabelprodukter og dermed efter højtydende wire- og kabelekstrudere, der er i stand til at producere de nødvendige produkttyper til konkurrencedygtige omkostninger.
El-køretøjs ledningsnet
Et konventionelt køretøj med forbrændingsmotor indeholder cirka 1,5 til 2 kilometer ledning i ledningsnettet. Et elektrisk køretøj med fuld batteri med dens ekstra højspændingsstrømfordeling, batteristyringssystem og opladningsinfrastruktur kan kræve 3 til 4 kilometer ledning pr. køretøj . Med et globalt salg af elbiler, der forventes at nå op på 30 millioner enheder om året i 2030, repræsenterer dette en massiv og voksende efterspørgsel efter wire i bilindustrien og de ekstrudere, der producerer det.
Infrastruktur for vedvarende energi
Havvindmølleparker kræver søkabler med stor diameter for at forbinde turbiner med hinanden og til land. Et enkelt havvindprojekt kan kræve hundredvis af kilometer 33kV inter-array kabler og et højspændings eksportkabel, der kan strække sig 100 km eller mere til et nettilslutningspunkt på land. De involverede materialer og processer - især tredobbelt co-ekstrudering af XLPE-isoleringssystemer - kræver de mest sofistikerede tråd- og kabelekstruderkonfigurationer, der findes.
Datacenter og 5G-netværksudvidelse
Den eksplosive vækst inden for cloud computing og AI-infrastruktur driver en hidtil uset efterspørgsel efter strøm- og signalkabler til datacentre. I mellemtiden kræver udrulning af 5G-netværk enorme mængder fiberoptisk kabel og koaksialkabel til basestationsforbindelser. Begge produkter kræver præcisionsekstrudering af tyndvægsisolering ved høje linjehastigheder.
Netmodernisering og elektrificering
Regeringer verden over investerer massivt i at opgradere aldrende elektrisk transmissions- og distributionsinfrastruktur. Alene USA har identificeret over $65 milliarder i netinvesteringsbehov under den seneste infrastrukturlovgivning. En stor del af denne investering flyder direkte ind i underjordiske mellemspændingskabler og højspændingstransmissionskabler - alt sammen produceret på ledninger og kabelekstruderingslinjer.
Valg af den rigtige lednings- og kabelekstruder: praktiske overvejelser
At vælge en lednings- og kabelekstruder er en betydelig kapitalinvestering - maskiner fra velrenommerede producenter spænder fra $100.000 for en grundlæggende enkeltskrue opsætning til flere millioner dollars for en komplet højspændingskabelekstruderingslinje. Beslutningen skal tage højde for aktuelle produktkrav, forventede produktmixændringer og langsigtet servicesupport.
Match ekstruderen til dit materiale
En enkelt ekstruder kan ikke konfigureres optimalt til både PVC- og LSZH-blandinger uden skrueskift. Hvis din produktion involverer flere materialer, skal du enten planlægge dedikerede linjer eller investere i hurtigudskiftelige skrue- og cylindersystemer. Mange producenter tilbyder modulære ekstruderingshoveder og flere skruekonfigurationer for at give fleksibilitet uden fuld linje duplikering.
Overvej Automation og Industry 4.0 Integration
Moderne lednings- og kabelekstrudere kommer i stigende grad med OPC-UA-forbindelse, hvilket muliggør dataudveksling i realtid med MES (fremstillingsudførelsessystemer) og kvalitetsstyringsplatforme. Automatiseret lukket sløjfe-kontrol baseret på inline-måledata reducerer skrothastigheder og afhængighed af operatørens færdigheder. Nogle producenter rapporterer skrotreduktioner på 30-50 % efter implementering af lukket sløjfediameterkontrol sammenlignet med manuel justering.
Evaluer eftersalgssupport og tilgængelighed af reservedele
En ekstruder, der ikke kan serviceres hurtigt, når en skrue eller tønde slides, er et produktionsansvar. Slidkomponenter - skruer, tønder, krydshovedspidser og matricer - er forbrugsstoffer i trådekstrudering, især når der køres med slibefyldte forbindelser. Bekræft, at producenten eller en regional distributør har disse dele på lager, og tag leveringstider med i din beregning af samlede ejeromkostninger.
Førende wire- og kabelekstruderproducenter omfatter Maillefer (en del af Nextrom), Troester, Rosendahl Nextrom, Davis-Standard og flere kinesiske producenter såsom Taiyuan Heavy Industry og Dalian Rubber & Plastics Machinery. Hver tilbyder forskellige balancer mellem teknologiniveau, prisniveau og regional servicekapacitet.
 Relateret Produkter