E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


XLPE-isolering findes af én grund: almindelig polyethylen kan ikke holde til, når et kabel bliver varmt. Tværbinding genskaber polymerstrukturen, så materialet holder op med at smelte, bevarer dets elektriske integritet og modstår en 90°C kontinuerlig ledertemperatur med kortslutningstoppe op til 250°C. Hvis du fremstiller strømkabler, ledninger til biler eller industrielle kontrolkabler, er XLPE det benchmark, du sammenligner enhver anden isolering med. Denne vejledning dækker, hvad XLPE-isolering er, hvordan den yder, hvordan den ekstruderes, og hvad du skal vurdere, når du vælger en ekstruderingslinje.
Hvad er XLPE-isolering, og hvorfor krydsbinding ændrer alt
XLPE står for tværbundet polyethylen. Råmaterialet er en polyethylen med god flow og renhed, normalt forarbejdet ved smeltetemperaturer under 150°C. Efter ekstrudering passerer kablet gennem et hærdningstrin, der forbinder separate polymerkæder til et tredimensionelt netværk. Den enkelte ændring omdanner en termoplast til en termohærdende.
Termoplastisk PE blødgøres, når lederen opvarmes og kan deformeres under tryk inde i rør eller kanal. XLPE holder sin form, fordi det tværbundne netværk holder polymerkæderne sammen. Det praktiske resultat er et kabel, der kan køre varmere, føre mere strøm for samme lederstørrelse og håndtere overbelastningsforhold uden at kollapse.
Fra termoplastisk PE til et termohærdende netværk
Under tværbinding danner aktiverede steder på tilstødende polyethylenkæder kovalente bindinger. I peroxid XLPE nedbryder varme dicumylperoxid over ca. 180°C for at generere frie radikaler, der skaber disse bindinger. I silan XLPE udløser fugt en kondensationsreaktion mellem silan-podede kæder. I begge tilfælde smelter det endelige materiale ikke længere.
Standardindikatorer for en vellykket tværbindingsreaktion omfatter hot-set forlængelse under 175% ved 200°C (IEC 60811-507) og et gelindhold typisk over 70-80%. Hvis graden af tværbinding kommer til kort, bevarer isoleringen varmehukommelsen og kan deformeres ved høj temperatur.
Hvor XLPE-isolering tjener sit hold
XLPE-isolering er dominerende i mellemspændingsfordelingskabler fra omkring 6 kV til 35 kV, og den klarer sig også godt i højspændings- og ekstrahøjspændingskabler op til 500 kV. Lavspændingsbygningsledninger, minekabler, kabler ombord, bilbatterikabler og vindmøllepark-array-kabler specificerer også XLPE, når applikationen kræver 90°C drift eller bedre overbelastningstolerance.
Hvordan XLPE-isolering kan sammenlignes med andre isoleringsforbindelser
At vælge et isoleringsmateriale handler om at balancere termisk vurdering, dielektriske egenskaber, fleksibilitet og omkostninger. Tabellen nedenfor sammenligner de materialer, der oftest ses på ekstruderingslinjer.
| Isoleringsmasse | Kontinuerlig ledervurdering | Kortslutningsspids | Relativ permittivitet ved 20°C | Typisk kabelanvendelse |
|---|---|---|---|---|
| PVC | 70°C | 160°C | 3,0-8,0 | Lavspændingsbyggetråd og fleksible ledninger |
| Termoplastisk PE | 70°C | 180°C | 2.3 | Lavspændingsledninger, antennebundte kabler |
| XLPE | 90°C | 250°C | 2,3-2,5 | Distribution, strøm, bilindustrien, industri |
| EPJ | 90°C | 250°C | 2,8-3,2 | Minedrift, marine og fleksible strømkabler |
| TPE/TPU | 90°C til 125°C | Sammensætning afhængig | 3,0-4,5 | Robot- og trækkæde fleksible kabler |
Vigtige XLPE-egenskaber, der driver kabeldesign
De data, der betyder mest på et dataark, falder i tre grupper: elektrisk, termisk og langsigtet ældning. Her er, hvad du skal kigge efter, med de typiske værdier, der vises på sammensatte specifikationer.
- Volumenresistivitet: XLPE-forbindelser viser 10 15 til 10 16 ohm-cm ved 20°C, hvorfor lækstrømmen forbliver lav selv ved 90°C.
- Relativ permittivitet: omkring 2,3 til 2,5 ved strømfrekvens. Denne lave værdi reducerer kapacitans og dielektrisk tab i lange distributionskredsløb.
- Dissipationsfaktor (tan delta): under 0,001 ved 20°C og strømfrekvens i gode forbindelser; højere værdier indikerer forurening eller fugt.
- Dielektrisk styrke: korttidstest på ekstruderet XLPE-isolering når ofte 20 til 40 kV/mm afhængigt af tykkelse, elektrodekonfiguration og sammensætningens renhed.
- Termisk vurdering: 90°C kontinuerlig ledertemperatur, 130°C overload (cable-dependent), and 250°C short-circuit peak per IEC 60502 .
- Ældning og modstandsdygtighed over for vandtræer: træhæmmende XLPE (TR-XLPE)-forbindelser tilføjer specielle additiver, der forsinker elektrokemisk trædannelse i våde installationer.
Tre tværgående ruter til fremstilling af XLPE
Den måde, hvorpå XLPE er tværbundet, ændrer produktionslinjelayoutet, kemien og de kabeltyper, du kan lave. Tre ruter dominerer markedet.
Peroxid tværbinding
Peroxid XLPE er standarden for mellem- og højspændingskabler. Forbindelsen indeholder dicumylperoxid, som nedbrydes ved høj temperatur inde i et kontinuerligt vulkaniseringsrør (CV) ved 350-450°C damp eller nitrogen under tryk. Kablet bliver i røret længe nok til at nå den nødvendige grad af tværbinding. Efter hærdning skal peroxidbiprodukter afgasse, i nogle designs i flere dage eller endda uger, før kablet kan termineres.
Silan tværbinding
Silane XLPE bruger en to-trins (Sioplas) eller et-trins (Monosil) proces. Polyethylen podes med vinylsilan og tværbindes senere ved udsættelse for varmt vand eller damp. Ekstrudering efterfølges af et hærdningsbad; linjehastigheder er normalt lavere, fordi fugt skal diffundere ind i isoleringen. Denne metode er populær til lavspændingsledninger, bilkabler og andre tyndvæggede produkter, hvor den ekstra investering af et CV-rør ikke er berettiget.
Stråling tværbinding
En elektronstråleaccelerator driver tværbindingsreaktionen ved kontrollerede dosisniveauer, målt i kiloGrå. Stråling XLPE passer til tyndvæggede produkter, varmekrympbare materialer og specialtråde, der kræver ensartet tværbinding uden højtemperaturkemi. Dosis, indtrængningsdybde og ledningshastighed skal omhyggeligt tilpasses isoleringens vægtykkelse.
| Metode | Udløser | Produktionsudstyr | Typiske kabelsegmenter |
|---|---|---|---|
| Peroxide | Opvarm over 180°C og tryk | CV-rør, køreledning eller lodret | MV/HV strømkabler |
| Silane | Fugt | Ekstruder plus hærdningstrug eller bad | LV-ledninger, bilkabler |
| Radiation | Elektronstråle | Accelerator og afskærmning | Tyndvæggede, varmekrympende, rumfartsledninger |
Ekstruderende XLPE-isolering: proces og udstyr
XLPE-isoleringsekstrudering ligner PE-ekstrudering, men renlighed og temperaturkontrol er langt mere krævende. Forurening af enhver art - brændt forbindelse, støv eller metalpartikler - skaber et svagt punkt, der kan starte et tomrum eller træ under elektrisk belastning. Mange fabrikker dedikerer en specifik ekstruder til XLPE og kører den under et kontrolleret miljø.
Smeltetemperaturen skal typisk holde sig inden for et smalt vindue 120–140°C for silan XLPE således at tværbinding først starter under hærdningsstadiet, ikke i tønden. Skruegeometri, kompressionsforhold og cylinderafkøling påvirker alle temperaturprofilen. En skærmskifter med fint net holder smelten ren og hjælper med at holde forurenende stoffer tilbage fra den indkommende blanding.
Til mellemspændingskonstruktioner lægger tredobbelt ekstrudering et indre halvledende lag, XLPE-isoleringen og et ydre halvledende lag i én operation. Isoleringshovedet bruger et design med glat kerne eller rillet kerne for at opnå en defektfri grænseflade, fordi enhver uregelmæssighed ved grænsefladen koncentrerer elektrisk belastning.
Til solid-core ledninger og kabelisoleringslinjer lader en alsidig ekstruder, der er klassificeret til LSZH, XLPE, TPE og TPU-forbindelser, et anlæg skifte mellem produkter uden at ændre hele linjen. Temperaturstabilitet, snæver tolerance for vægtykkelse og hurtig materialeskift bestemmer, hvor meget brugbart kabel du kan producere pr. skift.
En linje, der kan håndtere XLPE sammen med LSZH, TPE og TPU, giver dig fleksibilitet, når ordrer skifter mellem bil-, bygnings- og industrikabeltyper. Bekræft ekstruderens skruedesign, temperaturkontrolnøjagtighed og den faktiske linjehastighed for den vægtykkelse, du har brug for, før du forpligter dig.
Beklædning og færdiggørelse af et XLPE-baseret kabel
Isolering er kun halvdelen af historien. Den ydre kappe beskytter kernen mod mekanisk skade, fugt, kemikalier og UV. XLPE-forbindelser bruges også til beklædning, når der kræves høj varme- og slidstyrke, mens LSZH-beklædning er specificeret i offentlige bygninger, tunneller og skibe for at begrænse røg og giftig gas i en brand.
Et kabel med XLPE-isolering og en XLPE- eller LSZH-kappe kan fungere kontinuerligt ved 90°C i hele dets levetid. Beklædningslinjer løber typisk med højere effekt end isoleringslinjer, fordi kappevæggen er tykkere, og kravene til overfladekvalitet er forskellige. Temperaturzoner, aftrækshastighed og kølekarlayout skal forhindre krympning og holde kappen koncentrisk.
For en mere fyldig behandling af dette stadie henvises til vores ledning og kabelkappe ekstruderingsmaskine videnbase før du angiver din linje.
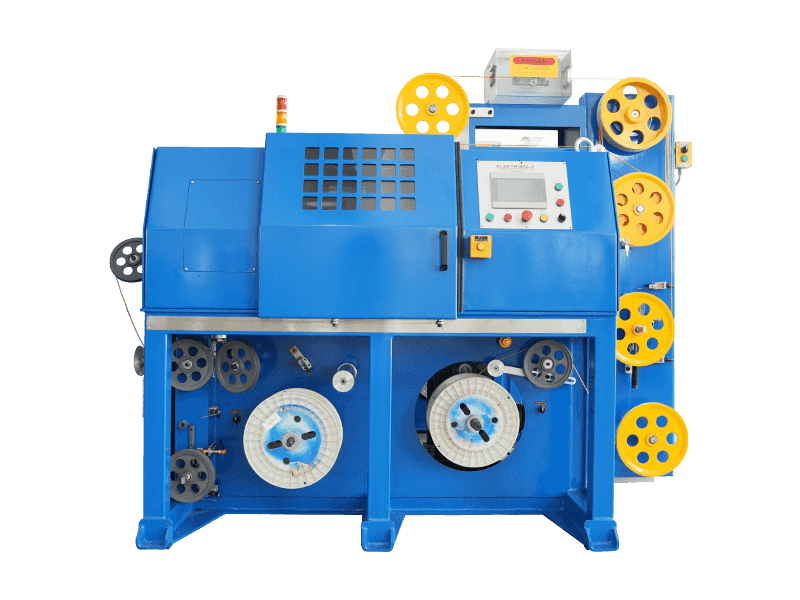
 Tilpasset LSZH/XLPE/TPE/TPU kappeekstruderingslinje Denne ekstruderingslinje håndterer flammehæmmende materialer med høj viskositet til miljøvenlige kabler. Den har robust drivkraft, avanceret køling og stabil optagelse for at forhindre overfladefejl og understøtte kontinuerlig produktion. Se produkt →
Samme producent kan typisk levere både isolerings- og beklædningslinjer, hvilket forenkler idriftsættelse, træning og reservedelshåndtering. GEMWELLs beklædningsekstruderserie dækker PVC, PE, PP, PU, LSZH, XLPE, TPE og TPU, plus silikone til jakkearbejde ved høj temperatur.
Almindelige XLPE-isoleringsfejl og hvordan man forebygger dem
Problemer viser sig ikke altid under ekstrudering; mange optræder i den færdige kabeltest. Her er de fejl, der oftest sender XLPE-kabel til afvisningsbåsen.
- Forurening: Støv, fugt, metal eller nedbrudt polymer i smelten kan skabe stresskoncentrationer. Afbødning: renrumslignende forhold, dedikeret ekstruder og finfiltreringsskærmpakker.
- Svidning: Hvis smelten forbliver over initieringstemperaturen for længe, begynder peroxid eller silan at tværbinde i tønden. Afbødning: stram tøndetemperaturkontrol, lavforskydningsskrue og kort opholdstid.
- Hulrum og mikrohulrum: indespærret fugt eller flygtig gas danner hulrum under hærdning. Afhjælpning: Tør blandingen, styr tragtens luftstrøm, og kontroller afgasningsforholdene.
- Vandtræer: under våde forhold og høj AC-stress vokser trælignende nedbrydningsstier fra ufuldkommenheder over år. Afbødning: brug TR-XLPE, glatte grænseflader og tørhærdning.
- Grænsefladeruhed: en grov grænse mellem isolering og semikonlag forstærker elektrisk stress. Afbødning: co-ekstrudering og et passende hoveddesign.
- Vægtykkelsesvariation: excentrisk isolering fejler dielektriske test på det tyndeste sted. Afhjælpning: lasermåling med lukket sløjfekontrol.
- Vedhæftningsproblemer i våde designs: semikonlag adskilles fra isoleringen. Afhjælpning: match sammensatte hærdningshastigheder og håndter kablet forsigtigt efter hærdning.
Regelmæssig rengøring, dokumenterede vedligeholdelsesplaner og operatøruddannelse forhindrer de fleste af disse problemer. Se vores praktiske guide til ekstruderingsmaskinedrift, vedligeholdelse og reparation for en vedligeholdelsesrutine, du kan tilpasse til din linje.
Hvad skal du se efter, når du vælger en XLPE-isoleringsekstruderingslinje
Før du sammenligner tilbud, skal du skrive dit produktmix, mållinjehastighed og vægtykkelsesinterval ned. Evaluer derefter hver linje på disse faktorer:
- Sammensat dækning: Linjen skal køre PE, XLPE, LSZH, TPE og TPU ved de nødvendige smeltetemperaturer uden krydskontaminering.
- Temperaturkontrol: Zoner med lukket sløjfe med en nøjagtighed på plus eller minus 1–2°C og tilstrækkelig tøndekøling til den lavere smeltetemperatur af silan XLPE.
- Skrue- og matricedesign: tilpasset til lavforskydningsbehandling og dimensioneret til tynde eller tykke isoleringsvægge.
- Filtrering: en effektiv skærmskifter, så maskeskift ikke skaber lange produktionsstop.
- Måling og kontrol: en laserdiametermåler med feedback til aftræk og skrue til on-line vægtykkelseskontrol.
- Linjekonfiguration: pay-off, capstan eller danser, kølekarlængde og opruller, alle størrelser til de hastigheder, du har brug for.
- Producentsupport: dokumentation, reservedele, idriftsættelse og træning. En leverandør med eksportinstallationer i mange lande reducerer nedetidsrisikoen.
Hvis du planlægger at producere XLPE-isolerede kabler i dag og ønsker muligheden for LSZH, TPE eller TPU i morgen, er det praktiske svar en isoleringslinje designet til alle fire. En modulær maskine betaler sig selv hurtigere, fordi du kan acceptere et bredere udvalg af ordrer uden en ekstra investering.
Ofte stillede spørgsmål om XLPE-isolering
Hvad er forskellen mellem XLPE og almindelig PE-isolering?
Almindelig PE er en termoplast, der blødgør ved ca. 100°C og begrænser kablet til en lederklassificering på 70°C. XLPE er tværbundet til et termohærdende netværk, der ikke smelter, hvilket tillader en 90°C kontinuerlig vurdering og en 250°C kortslutningstop. XLPE modstår også miljøpåvirkningsrevner meget bedre end termoplastisk PE.
Kan XLPE ekstruderes på en standard PE-ekstruder?
Silanbaseret XLPE kan ofte forarbejdes på en PE-ekstruder med streng temperaturkontrol og rene forhold, men skruen, filtreringen og materialetilførslen skal være egnet til den specifikke forbindelse. Peroxid XLPE til mellemspændingskabel kræver mere specialiseret udstyr, fordi hærdningstrinnet finder sted i en CV-ledning efter ekstrudering. Du skal også undgå at køre XLPE efter flammehæmmende forbindelser på samme linje, medmindre tønden og skruen er perfekt renset.
Hvad er den maksimale driftstemperatur for XLPE-isolering?
For standard XLPE-isolerede kabler er den maksimale kontinuerlige lederdriftstemperatur 90°C. I en overbelastningstilstand er værdien normalt 130°C, og den maksimalt tilladte ledertemperatur ved kortslutning er 250°C i en varighed på op til fem sekunder, i overensstemmelse med IEC 60502. Bekræft de nøjagtige værdier på dine kabelstandarder, fordi nogle specielle designs angiver lavere tal.
Hvad er vandtræning i XLPE-kabler?
Vandtrædannelse er en elektrokemisk nedbrydningsproces, hvor fugt og elektrisk stress gradvist vokser træformede mikrostrukturer fra ufuldkommenheder i isoleringen eller grænsefladerne. Det forårsager ikke øjeblikkelig fejl, men det reducerer den dielektriske styrke over år og kan føre til nedbrud i gamle mellemspændingskabler. Moderne tørhærdede og træhæmmende XLPE-forbindelser bremser denne proces meget.
Anvendes XLPE-isolering også i lavspændingskabler?
Ja. Udover mellem- og højspændingskabler optræder XLPE i lavspændingsbygningsledninger, bilkabler, vindmølleopsamlingskabler og industrielle styrekabler. Hovedårsagerne er den højere kontinuerlige temperaturklassificering, bedre overbelastningskapacitet og stærkere modstandsdygtighed over for kemikalier og spændingsrevner sammenlignet med PVC eller PE. For tyndvæggede lavspændingsprodukter er silan- og strålingstværbinding de mest almindelige veje.
 Relateret Produkter