E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



Hvad en kabelspolemaskine gør, og hvornår du rent faktisk har brug for en
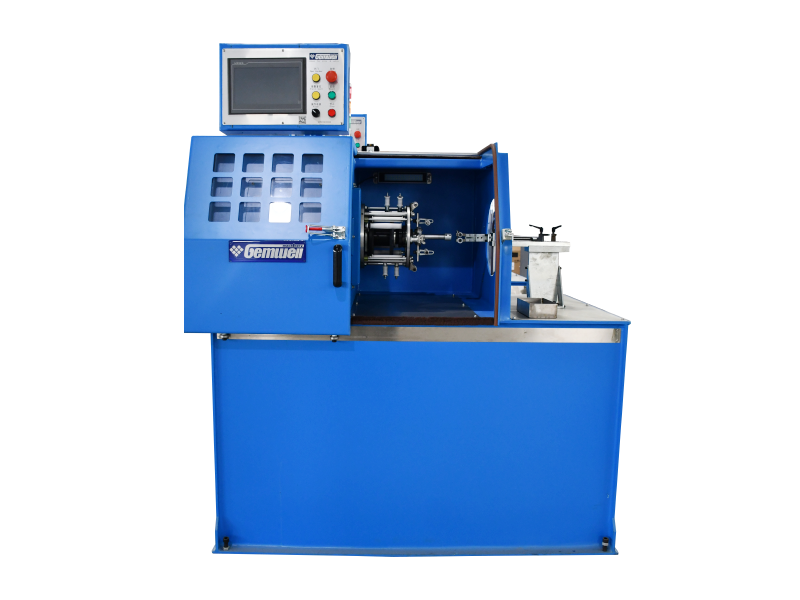
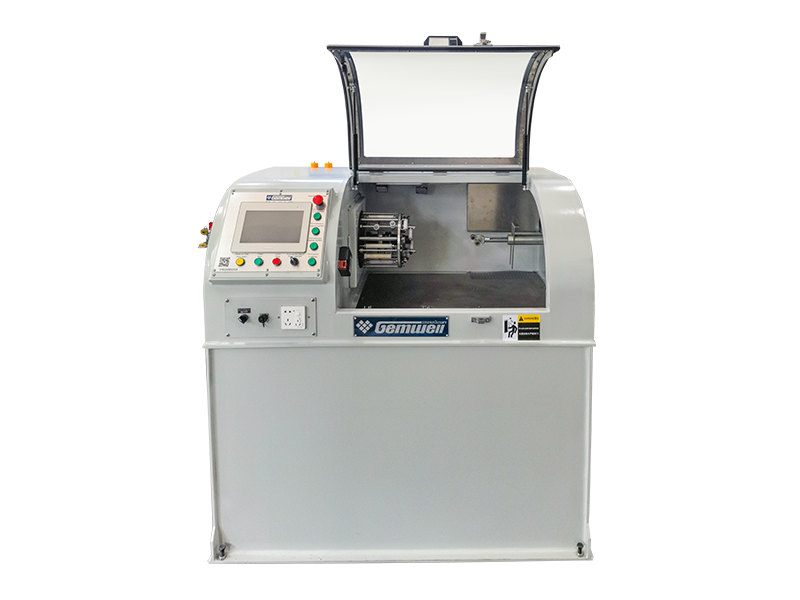
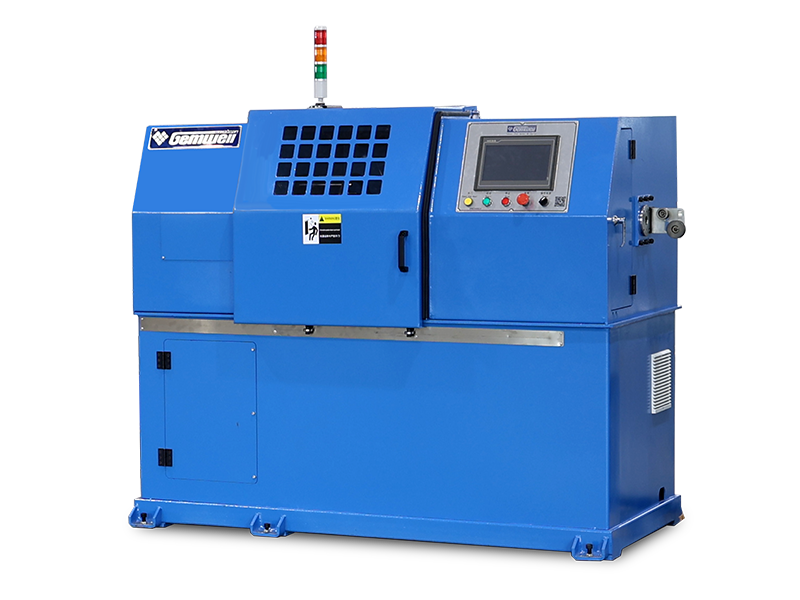
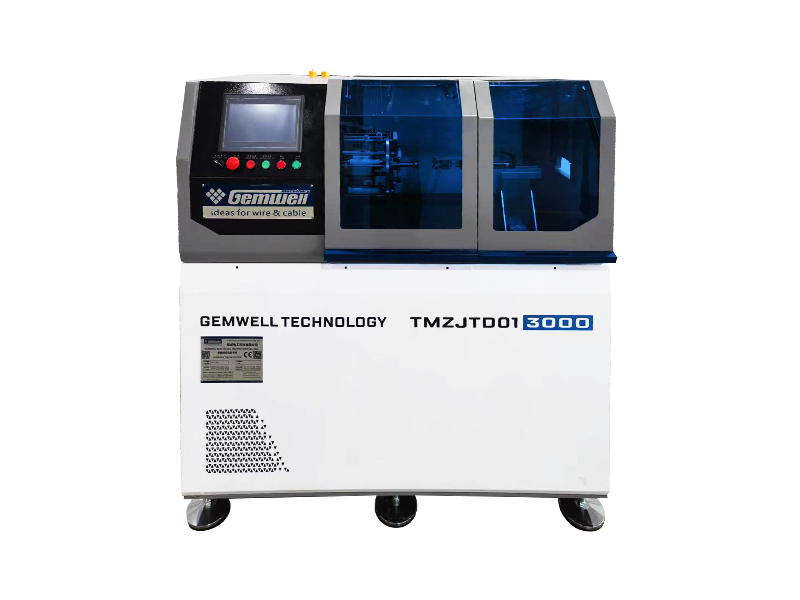
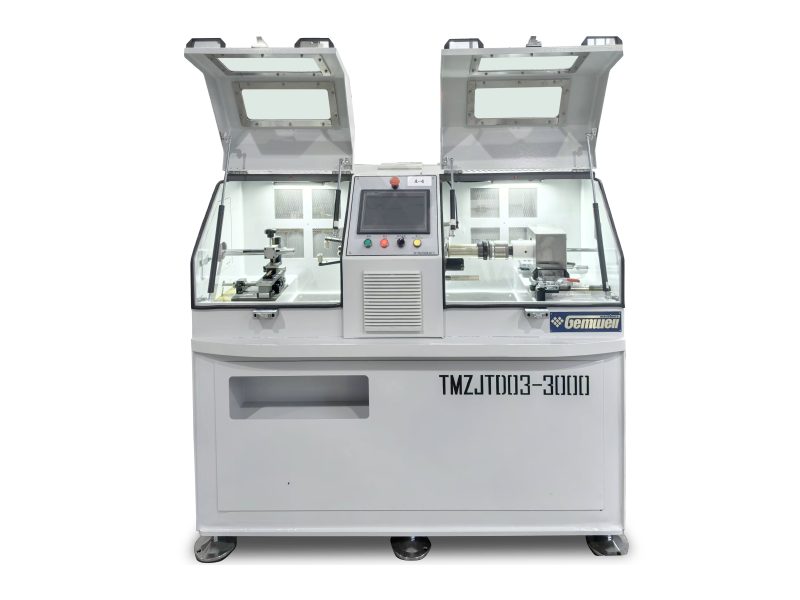
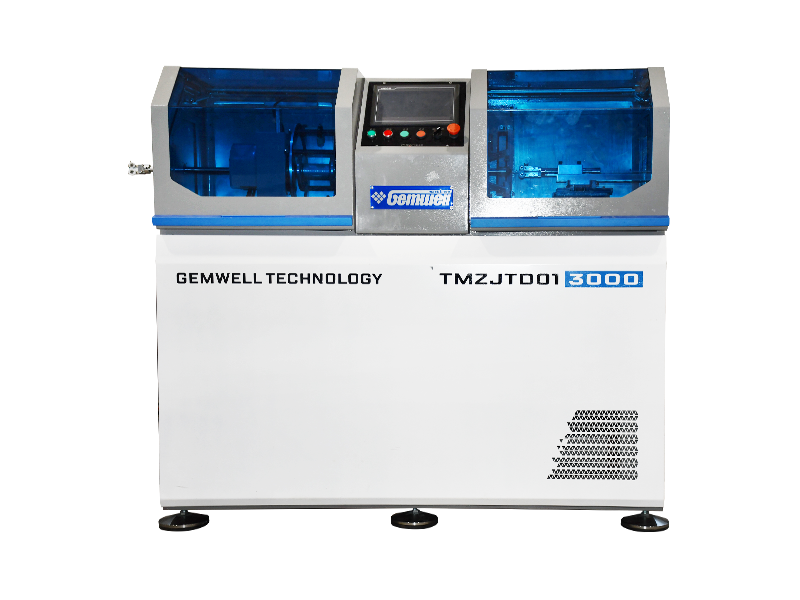
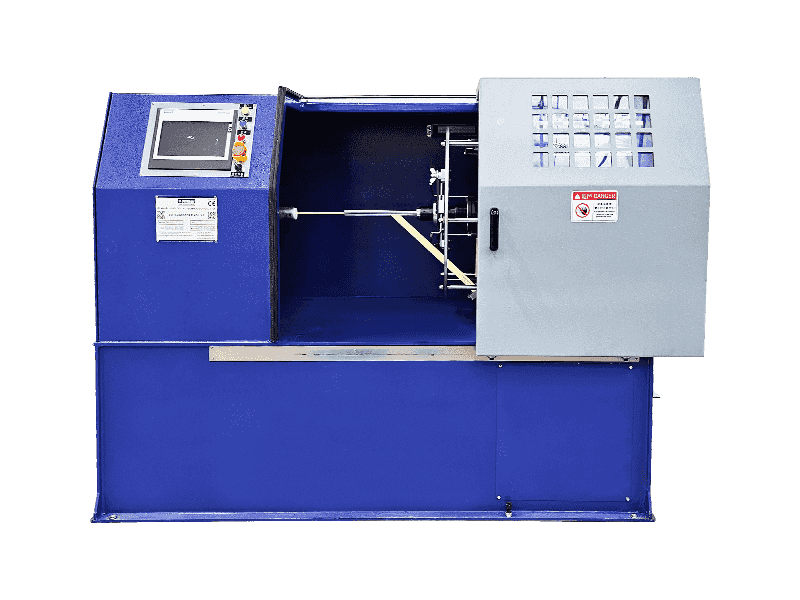
En kabelspolemaskine vikler kabel, ledning eller leder op på en spole eller spole under kontrolleret spænding og betaler det tilbage igen til forarbejdning eller forsendelse. Hvis din line har at gøre med knæk, ujævne omviklinger, spoleknusning eller operatører, der manuelt fører wire i hånden ved lav hastighed, er den direkte løsning en dedikeret kabelspolemaskine med aktiv spændingskontrol i stedet for en generisk opruller genbrugt fra en anden produktlinje. Kerneopgaven er enkel at angive: Hold spændingen konstant, hold traversen ens på tværs af spolebredden, og hold operatøren ude af klemmepunkterne. Alt andet i denne guide er detaljen bag at få det til at ske pålideligt ved produktionshastighed.
Producenter rækker ud efter en kabelspolemaskine på tre punkter i en typisk lednings- og kabeloperation, tager op efter ekstrudering eller armering, omspolning fra bulktromler til salgslængde spoler og betaler sig ind i en sekundær proces såsom taping, fletning eller skæring. Hver af disse opgaver sætter en anden belastningsprofil på maskinen, hvilket er grunden til, at specifikationerne varierer så meget mellem modeller, der er bygget til det samme generelle søgeord.
Det hjælper også at være klar over, hvad maskinen ikke er. En kabelspolemaskine er ikke det samme som en coiler, der lægger produktet i løse løkker i stedet for på en flangerulle, og det er ikke det samme som en simpel tromlevogn, der kun bruges til transport. Coilers passer til korte længder af fleksibel ledning, der sælges i bundter, mens spolemaskiner passer til kontinuerlige længder målt i hundreder eller tusinder af meter, der skal afvikles rent på kundens sted uden at blive filtret. Ved at få denne sondring lige før budgettering af et køb undgår du at købe udstyr, der teknisk spoler kabel, men som ikke kan levere den pay-off-kvalitet, som dine kunder forventer.
Beslutningen om at tilføje en dedikeret spooling-scene dukker normalt op på plantegulvet, før den dukker op på et regneark. Tilsynsførende bemærker, at mere tid brugt på at efterspænde spoler i hånden, flere kundeklager over sammenfiltrede lønninger, og flere skrotmærker skrevet mod knuste indvendige omslag. Når først disse symptomer optræder sammen, er prisen på en korrekt specificeret kabelspolemaskine næsten altid lavere end de akkumulerede omkostninger ved de løsninger, der allerede er på plads.
Sådan fungerer en kabelspolemaskine: spændingskontrol og gennemløbsmekanik
Den mekaniske historie bag en kabelspolemaskine kommer ned til to systemer, der arbejder sammen, en roterende spindel, der drejer spolen, og en traversenhed, der flytter styrearmen fra side til side, så ledningen lægger sig jævnt i stedet for at pæle på ét sted. Spænding er den variabel, der afgør, om den færdige spole er brugbar eller skrot.
- Konstant spændingstilstand holder et fast træk i tråden uanset spolediameter, typisk ved hjælp af en magnetisk pulverbremse eller en servomomentløkke, der læser vejecelledata flere hundrede gange i sekundet.
- Taper tension mode reducerer træk, da spolen bygger en diameter, hvilket forhindrer, at de indre omslag bliver knust af vægten af alt, der er viklet oven på dem senere.
- Traverssynkronisering binder styrearmens hastighed til spindelrotationen gennem et elektronisk gearforhold, så omviklingsvinklen forbliver ensartet fra det første lag til det sidste.
- Danserarm eller vejecelle-feedback lukker sløjfen og justerer bremse- eller motordrejningsmoment i realtid, efterhånden som linjehastigheden ændres.
De fleste mellemstore kabelspolemaskiner, der er bygget efter 2023, har bevæget sig væk fra rent mekaniske friktionsbremser mod servodrevet spændingskontrol, hovedsagelig fordi priserne på kobber- og aluminiumsledere gør skrot langt dyrere, end det plejede at være, så strammere tolerance for omviklingsspænding betaler sig selv over en kortere produktionsperiode.
Under kontrolpanelet er spændingsløkken et ret standard feedbacksystem. En vejecelle eller danserarm måler den faktiske linjespænding, sammenligner den med et sætpunkt, der er indtastet af operatøren, og sender fejlen ind i en proportional-integral-afledt controller, der justerer bremsemomentet eller motorstrømmen i overensstemmelse hermed. Det proportionale led reagerer på størrelsen af fejlen, integralleddet korrigerer for enhver konstant offset, der bliver hængende over tid, og den afledte term dæmper pludselige spidser, så systemet ikke overskrider, når linjehastigheden ændres hurtigt. Operatører behøver sjældent at røre ved disse gevinster, når en leverandør har taget maskinen i brug, men at vide, at de eksisterer, hjælper med at forklare, hvorfor en spændingsfejl nogle gange forsvinder med en simpel parameternulstilling snarere end en mekanisk reparation.
Hvorfor Taper Ratio betyder mere, end de fleste købere forventer
Konusspænding udtrykkes ofte som en procentuel reduktion i spændingen fra tom spole til fuld spole, almindeligvis et sted mellem 20 procent og 50 procent afhængig af leders stivhed og isoleringsmasse. Et for lavt tilspidsningsforhold efterlader indvendige wraps udsat for klemskader, mens et forhold sat for højt kan lade ydre wraps løsne sig og glide sidelæns under transport. At få dette tal rigtigt er tættere på et materialevidenskabeligt spørgsmål end en maskinindstilling, og det er en af de første ting, en kompetent leverandør bør spørge om under idriftsættelsen i stedet for at lade den stå på en fabriksstandard.
Anatomi af en kabelspolemaskine: de vigtigste komponenter
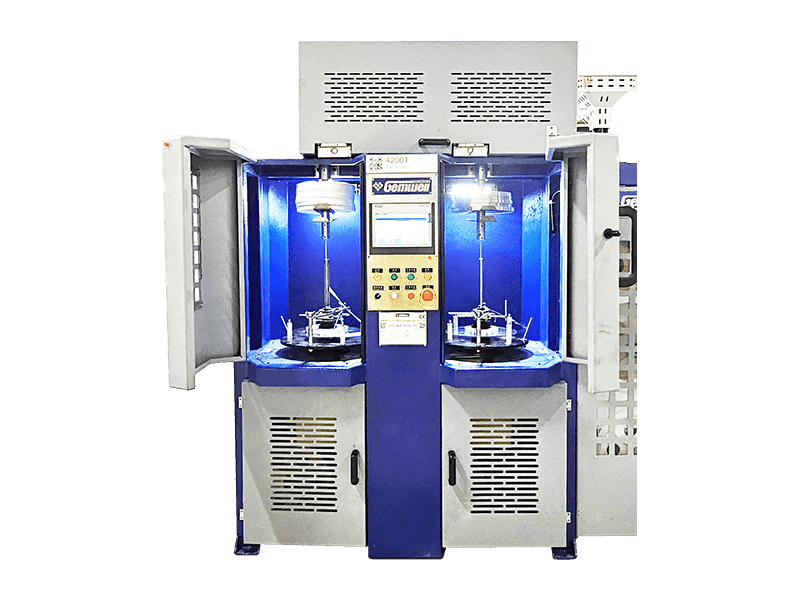
Det er lettere at læse en leverandørs tilbud, når hovedenhederne af en kabelspolemaskine er opdelt individuelt, da prisforskelle mellem to tilbud næsten altid forklares af forskelle i en eller flere af disse komponenter frem for maskinen som helhed.
Hoveddrev motor
Giver rotationskraft til spindlen, dimensioneret i kilowatt i henhold til maksimal spolevægt og mållinjehastighed, normalt en servo- eller vektorstyret AC-motor på moderne maskiner.
Spindel Og Arbor
Holder spolen eller spolen på plads, dimensioneret til at matche flangeboringsdiameteren, med quick-release eller hydraulisk fastspænding på højere gennemløbsledninger for at fremskynde omskiftningen.
Traversvogn
Bærer wirestyret på tværs af spolebredden, drevet af en kugleskrue eller tandrem for præcision, eller af en knastmekanisme på enklere mekaniske maskiner.
Spændingskontrolenhed
Inkluderer bremsen, vejecellen eller servomomentmotoren sammen med kontrolelektronikken, der holder spændingen inden for tolerancen over hele spolekonstruktionen.
Ramme Og Base
Giver stivhed under belastning, typisk svejset stål med nivelleringsfødder eller forankringspunkter, da rammeflex under en tung spole er en almindelig kilde til unøjagtighed i traverseringen.
Human Machine Interface
Berøringsskærmen eller panelet, hvor operatørerne indstiller mål for spænding, konusforhold, hastighed og spolelængde, og gemmer ofte flere produktopskrifter til hurtig skift.
Sikkerhedsbevogtning
Aflåste dæksler, lysgardiner eller fysiske barrierer omkring klempunkter, som i stigende grad kræves for at opfylde sikkerhedsstandarder på arbejdspladsen på eksportmarkeder.
Længdemåleapparat
Et kontakthjul eller en berøringsfri encoder, der tæller producerede meter, der føres ind i automatiske stop- eller skærefunktioner, når en mållængde er nået.
Typer af kabelspolemaskiner på markedet i dag
At vælge den rigtige konfiguration starter med at matche maskinlayoutet til dit gulvareal og produktdiameterområde. Konfigurationerne nedenfor dækker det overvældende flertal af installeret udstyr i lednings- og kabelanlæg.
Vandret spolemaskine
Spoleaksen løber parallelt med gulvet, læsset og aflæst fra enden. Fælles for ruller op til ca. 2 meter i diameter, foretrukket, hvor der er begrænset adgang til traverskraner.
Lodret spolemaskine
Spolen sidder fladt og roterer på en lodret akse, hvilket forenkler lastning med en gaffeltruck og passer til meget tunge ruller, der bruges til underjordiske eller søkabler.
Dobbelt spindel spolemaskine
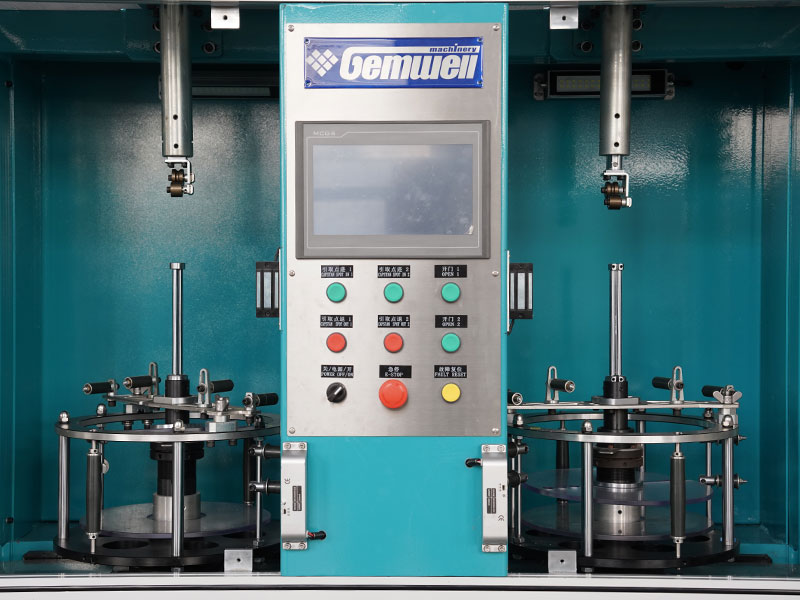
To spindler veksler, så den ene spole læsser eller aflæsser, mens den anden kører produktionen, hvilket reducerer nedetiden for omstilling til næsten nul på kontinuerlige linjer.
Betal og optag Combo-enhed
Parrer et pay-off-stativ med en take-up spooler på en delt ramme, som er almindelig på kortere omspolingslinjer og kabelskære- eller spolestationer.
Cantilever spolemaskine
Understøtter kun spolen fra den ene side, hvilket tillader meget hurtig skift af spolen, da der ikke er nogen anden lejeklods, der kan åbnes, selvom den typisk lukker ud ved en lettere maksimal spolevægt.
Traversing Drum Twister-kombination
Integrerer et snonings- eller strandingstrin direkte foran spoletrinnet, der bruges hvor ledertråde skal lægges sammen umiddelbart før vikling.
Ud over konfigurationen vælger købere også mellem fast hastighed og variabel hastighed drivtog. Maskiner med fast hastighed er billigere, men tvinger hele linjen til at køre i den hastighed, der passer til spooling-stadiet, mens maskiner med variabel hastighed lader spool-stadiet matche den opstrøms ekstrudering eller tapehastighed, der allerede er indstillet, hvilket betyder mest på linjer, der kører flere forskellige produkter gennem ugen.
Nøglespecifikationer at kontrollere, før du køber en kabelspolemaskine
Specifikationsark til en kabelspolemaskine kan se ens ud på overfladen, mens de skjuler reelle forskelle i driftscyklus og præcision. Tabellen nedenfor viser de tal, der er værd at sammenligne linje for linje, før du underskriver en indkøbsordre.
| Specifikation | Let pligt | Middel pligt | Heavy Duty |
|---|---|---|---|
| Max spolediameter | 630 mm | 1600 mm | 3000 mm og derover |
| Max spolevægt | 500 kg | 3000 kg | 10000 kg og derover |
| Linjehastighed | Op til 200 m pr. min | Op til 600 m pr. min | Op til 1200 m pr. min |
| Spændingskontrolmetode | Mekanisk bremse | Magnetisk pulverbremse | Lukket sløjfe servomoment |
| Traverspræcision | Plus eller minus 2 mm | Plus eller minus 1 mm | Plus eller minus 0,5 mm |
| Hovedmotoreffekt | 1,5 til 3 kW | 4 til 11 kW | 15 kW og derover |
| Typisk fodaftryk | 2 gange 1,5 meter | 4 gange 2,5 meter | 7 gange 4 meter og derover |
Ud over tallene, tjek, hvordan drevet håndterer en strømafbrydelse midt på spolen. En maskine uden bremsefejlsikker logik kan lade en hel tung spole slappe af under sin egen vægt, de øjeblikkelige krafttab, hvilket er både en sikkerhedsrisiko og en garanteret skrotbegivenhed. Bekræft også støjniveauet, hvis maskinen vil sidde i nærheden af et besat arbejdsområde, da tunge enheder, der kører over 800 meter i minuttet, kan nærme sig niveauer, der kræver høreværn i henhold til mange arbejdspladsbestemmelser.
Spørg også leverandørerne om kontrolsystemets mærke og firmwareopdateringspolitik. Maskiner bygget på bredt understøttede industrielle controllerplatforme er nemmere at servicere år efter, mens maskiner bygget på obskur eller proprietær kontrolhardware kan efterlade en fabrik strandet, hvis den oprindelige leverandør holder op med at tilbyde support.
Parring af en kabelspolemaskine med en Automatisk kabeltapemaskine
Tråd, der har brug for et omviklingslag, afskærmningstape, brandhæmmende tape eller panserbelægningstape løber næsten altid gennem en automatisk kabeltapemaskine umiddelbart før start-spooling-stadiet, så de to maskiner er normalt specificeret som et matchet par i stedet for at købes separat. Tapehovedet lægger overlappende tape rundt om lederen med et indstillet overlapningsforhold, mens kablet bevæger sig kontinuerligt, og spolemaskinen nedstrøms må acceptere den nøjagtig samme linjehastighed uden at indføre sin egen spændingsvariation, der ville løsne tape-omviklingen.
Linjeintegrationsdetaljer, der er værd at bekræfte med en leverandør før køb:
- Bekræft, at den automatiske kabeltapemaskine og kabelspolemaskinen deler et fælles linjehastighedsreferencesignal, normalt gennem en indkoderimpuls, der deles på tværs af begge drev.
- Tjek overlapningsforholdet på tapehovedet, de fleste modeller dækker 10 procent til 70 procent overlap, og dette skal matche din kabelkonstruktionsstandard.
- Kontroller, at spolesiden kan køre i konisk spændingstilstand, så den tilføjede tapelagsdiameter ikke fjerner omviklingsspændingen halvvejs gennem en spole.
- Spørg, om antallet af tapespole på tapehovedet passer til dit afskærmnings- eller panserdesign, enkelthoved, dobbelthoved og planetariske tapehoveder pakker alle forskelligt.
- Bekræft, at begge maskiner kan stoppes og genstartes fra et enkelt delt kontrolpunkt, da separate stopkredsløb på hver maskine bremser fejlgendannelsen under en produktionskørsel.
Anlæg, der kører kabeltaping og -spoling som separate usynkroniserede maskiner, rapporterer langt flere tape-rynker og løs indpakning end anlæg, der kører dem på en delt linje, hvilket er hovedårsagen til, at købere i stigende grad beder om begge maskiner fra samme producent, så kontrolsystemerne er præ-matchede i stedet for integreret på stedet.
Ud over mekanisk synkronisering specificerer nogle anlæg nu en delt datalog mellem tape- og spool-stadiet, registrering af båndspænding, overlapningsforhold og spool-spænding mod det samme tidsstempel for hver produceret meter. Denne form for fælles sporbarhedsregistrering er blevet almindelig på kabler, der er bestemt til regulerede markeder, såsom bil- eller rumfartsledninger, hvor et kvalitetskrav år senere kan kræve bevis for de nøjagtige procesbetingelser, der bruges til at fremstille en specifik spole.
Industrier, der er afhængige af kabelspoleudstyr
Nøgleordet dækker en bred udstyrskategori, men efterspørger klynger i en håndfuld industrier, hvor ledning og kabel enten er det færdige produkt eller en kritisk underkomponent.
- Fremstilling af ledninger og strømkabler, hvor storvolumen omspolning fra bulktromler til ruller i detaillængde er en daglig operation.
- Telekommunikation og fiberoptisk kabelproduktion, hvor traverspræcision beskytter sarte kerner mod klemskader under vikling.
- Leverandører af ledningsnet til biler, som kører ledninger med mindre diameter ved meget høj hastighed med hyppige størrelsesskift.
- Svejsekabel- og gummiisolerede kabelproducenter, hvor fleksible kappeforbindelser er mere tilbøjelige til at deformeres under ujævn spænding.
- Produktion af vedvarende energikabler, især solkabel og offshore vindkabel, hvor store kraftige spoler dominerer.
- Mine- og marinekabelleverandører, hvor ruller ofte sendes internationalt og betaler sig pålidelighed på destinationsstedet, betyder lige så meget som viklingskvaliteten på fabrikken.
- Jernbane- og transitsignalkabelproducenter, hvor ensartet spolelængde og renhed betaler sig direkte påvirker installationsplanerne langs en jernbanekorridor.
Hvordan præferencer for spolestørrelse varierer efter branche
Byggetrådsproducenter har en tendens til at standardisere på et snævert udvalg af detailhjulsstørrelser, da deres kunder er elektrikere og distributører, der forventer velkendt emballage, mens offshore vind- og søkableproducenter arbejder med tilpassede spoledimensioner bygget op omkring en specifik fartøjs- eller turbineinstallationsplan. Denne forskel har betydning, når man specificerer en kabelspolemaskine, da et anlæg, der betjener flere industrier, ofte har brug for et bredere justerbart diameterområde end et anlæg, der kun betjener ét markedssegment.
Installations- og anlægskrav
Før en kabelspolemaskine ankommer, skal planterne bekræfte, at det modtagende gulv kan understøtte det, både strukturelt og med hensyn til forsyningsforbindelser. Kraftige maskiner, der er klassificeret til spoler over 5000 kg, kræver ofte en armeret betonpude frem for en standard lagergulvplade, og fundamenttegningen bør komme fra udstyrsleverandøren i stedet for at blive estimeret på stedet.
- Strømforsyning, de fleste mellem- og tunge maskiner kører på trefaset forsyning, bekræfter, at spænding og frekvens matcher lokale netstandarder før bestilling.
- Trykluftforsyning, nødvendig på maskiner, der anvender pneumatisk fastspænding eller bremseassistent, kræver typisk en ren tør luftledning ved et specificeret trykområde.
- Frihøjde over hovedet, lodrette spolemaskiner og store vandrette enheder har brug for tilstrækkelig frihøjde til kranbelastning af den største spole, linen vil køre.
- Gangbredde, tilstrækkelig plads til gaffeltruck eller kranadgang på begge sider af maskinen fremskynder omstillingen og reducerer risikoen for kollisionsskader under lastning.
- Omgivende forhold, støvede eller høje luftfugtighedsmiljøer kan kræve forseglede styreskabe og yderligere køling til drevelektronikken.
Idriftsættelse omfatter typisk et mekanisk justeringstjek, en elektrisk sikkerhedsinspektion, en spændingskalibreringskørsel mod en certificeret referencevægt og en prøvespolekonstruktion, der måles og inspiceres, før ledningen afleveres til produktionsbrug. At springe nogen af disse trin over for at spare tid på installationsdagen er en af de mere almindelige årsager til, at en nyinstalleret kabelspolemaskine underpræsterer sin nominelle specifikation i de første ugers drift.
Sikkerhedsovervejelser og operatøruddannelse
En kabelspolemaskine kombinerer roterende masse, lagret spændingsenergi og klempunkter ved traversføringen, hvilket tilsammen gør operatørtræning lige så vigtig som selve maskinspecifikationen. De fleste hændelser på arbejdspladsen, der spores til spoleudstyr, sker under læsning og aflæsning af spole i stedet for under steady state-kørsel, da det er, når hænderne er tættest på bevægelige dele, og de tungeste byrder bliver manipuleret.
| Sikkerhedskontrol | Fare rettet |
|---|---|
| Sammenlåst traversværn | Forhindrer håndadgang til den bevægelige vogn under drift |
| Nødstopsreb eller -knap | Giver operatører en øjeblikkelig måde at standse maskinen langs dens længde |
| Bremsesikker logik | Stopper en ukontrolleret spoleafvikling, hvis strømmen går tabt midt i cyklussen |
| Spole arbor låsestift | Forhindrer spolen i at flytte sig på spindlen under læsning |
| Lysgardin ved læssezone | Stopper spindelrotationen, hvis en person kommer ind i læsseområdet uventet |
Træning bør dække mere end knapplaceringer på kontrolpanelet. Operatører drager fordel af at forstå, hvorfor konusspænding eksisterer, hvad en spændingsfejlalarm rent faktisk betyder, og hvordan man genkender tidlige tegn på lejeslid eller krydsforskydning, før de bliver sikkerhedsproblemer. Anlæg, der parrer nyt udstyr med et struktureret operatørtræningsprogram, rapporterer konsekvent færre nærved-ulykker i det første år sammenlignet med anlæg, der kun er afhængige af uformel læring på jobbet.
Vedligeholdelsespraksis, der forlænger kabelspolemaskinens levetid
En kabelspolemaskine, der serviceres efter en fast tidsplan, kører rutinemæssigt i godt over et årti i kontinuerlig industriel brug, mens en forsømt enhed viser spændingsdrift og traversprat inden for de første to eller tre år. Vedligeholdelseskalenderen nedenfor afspejler almindelig praksis rapporteret af anlægsvedligeholdelsesteams.
| Opgave | Interval | Hvorfor det betyder noget |
|---|---|---|
| Traversskinnesmøring | Ugentligt | Forhindrer tør friktion, der forårsager ujævn indpakningsafstand |
| Bremse- eller koblingsinspektion | Månedligt | Slidte foringer forårsager langsom spændingsdrift, som er svær at bemærke fra dag til dag |
| Kontrol af vejecellekalibrering | Kvartalsvis | Holder spændingsaflæsningen nøjagtig i forhold til en kendt referencevægt |
| Spindel leje service | Årligt | Slid på lejer er den førende årsag til uplanlagt nedetid på ældre maskiner |
| Kontrolskabsinspektion | Kvartalsvis | Støvopbygning og løse terminaler er en almindelig årsag til periodiske fejl |
| Kontrol af tilbageløbsskruens slør | Årligt | Overskydende tilbageslag viser sig først som inkonsekvent indpakningsafstand ved spolekanterne |
At føre en simpel vedligeholdelseslog mod hver maskine, selv et grundlæggende regneark, der noterer dato, opgave og tekniker, gør det langt lettere at opdage et udviklende mønster, såsom en bremse, der skal justeres oftere end intervallet kræver, hvilket normalt signalerer en del, der nærmer sig afslutningen af levetiden i stedet for en engangsfejl.
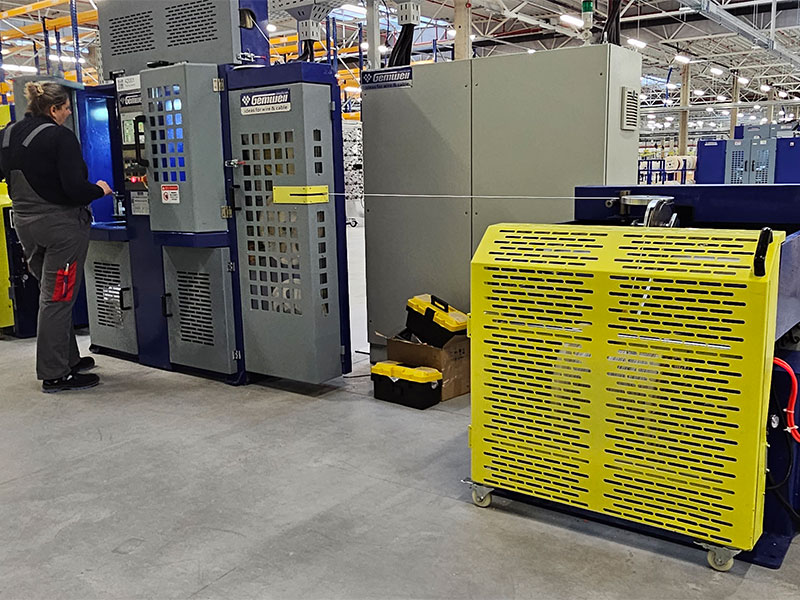
Almindelige problemer og praktiske løsninger
De fleste klager, der spores tilbage til en kabelspolemaskine, falder ind på en kort liste over tilbagevendende problemer, og løsningen er normalt enklere, end operatører forventer.
Ujævn indpakning eller teleskopspole: Næsten altid et problem med traversering i stedet for et spændingsproblem, tjek først det elektroniske gearforhold mellem spindelencoder og traversmotor, før du justerer bremseindstillingerne.
Trådknusning på indvendige omslag: Peger på at køre konstant spændingstilstand på et job, der kræver konisk spænding, løsningen er en indstillingsændring snarere end en mekanisk reparation på de fleste servostyrede maskiner.
Pludselige spændingsspidser ved hastighedsændringer: Normalt et PID-indstillingsproblem i spændingskontrolsløjfen, de fleste kontrolpaneler tillader justering af proportional og integreret forstærkning uden et teknikerbesøg.
Beskadigelse af spoleflange under aflæsning: Et materialehåndteringsproblem snarere end en maskinfejl, bekræft, at gaffeltrucks-gafler eller kranstropper passer til spolepinden, før du giver udstyret skylden.
Gentagne generende spændingsalarmer: Ofte sporet til en vejecelle, der er drevet ud af kalibrering snarere end et egentligt spændingsproblem, løser en hurtig kalibreringskontrol mod en referencevægt de fleste tilfælde.
Tråd, der glider på den tværgående styrerulle: Normalt er en slidt eller glaseret rulleoverflade, udskiftning af rullemuffen genopretter grebet uden at skulle udskifte hele traversenheden.
Maskinen kører varm efter længere tids drift: Kontroller, at køleventilatorer på drevkabinettet er uhindrede, og at omgivelsestemperaturen omkring maskinen ikke har sneget sig over det nominelle driftsområde i sommermånederne.
Omkostningsovervejelser og investeringsafkast
Købsprisen er kun en del af det samlede omkostningsbillede for en kabelspolemaskine. Købere, der sammenligner tilbud på mærkatpris alene, undervurderer ofte driftsomkostningsforskellen mellem en grundlæggende mekanisk maskine og en fuldautomatisk servostyret enhed.
- Skrotreduktion, strammere spændingskontrol reducerer typisk hændelser med knust eller teleskoperet spole betydeligt sammenlignet med ældre mekaniske bremsesystemer, og skrotomkostningerne på højværdiledere stiger hurtigt.
- Arbejdsbesparelser, automatisk længdeskæring og spoleskift reducerer den nødvendige operatørtid pr. spole, hvilket betyder mest ved flerskiftsdrift, der kører kontinuerligt.
- Energiforbrug, servodrev bruger generelt mindre energi pr. produceret meter end ældre mekaniske bremsesystemer, der spreder overskydende spænding som varme.
- Tilgængelighed af reservedele, maskiner bygget op omkring almindelige industrielle komponenter har en tendens til at have lavere langsigtede reparationsomkostninger end maskiner med proprietære dele kun hentet fra den originale producent.
- Nedetidsomkostninger, en maskine med fjerndiagnostik eller tydelige fejlkodevisninger kommer tilbage i produktion hurtigere end en, der kræver et teknikerbesøg for hver fejl.
Når man bygger et investeringsafkast, sammenligner anlæg typisk prisforskellen mellem to udstyrsmuligheder med de forventede årlige besparelser fra reduceret skrot og reducerede arbejdstimer, og divider derefter prisforskellen med det årlige besparelsestal for at estimere en tilbagebetalingsperiode i år. De fleste fabrikker sætter en intern tærskel, ofte omkring to til tre år, under hvilken den højere automatiseringsmulighed anses for berettiget uanset de større forudgående omkostninger.
Tilpasningsmuligheder ved bestilling
Standardkatalogmodeller dækker en stor del af efterspørgslen, men mange købere anmoder om modifikationer, så de passer til en eksisterende produktionslinje eller et specifikt produktsortiment. Almindelige tilpasningsanmodninger omfatter justerbar spolediameterområde ud over standardkataloggrænsen, dobbeltspændingszoner til co-ekstruderet eller flerlagskabel, integrerede print- eller markeringshoveder til spoleidentifikation, brugerdefineret kontrolsoftware, der matcher en eksisterende anlægsprotokol, og ikke-standard spændings- eller frekvenskonfigurationer for eksportordrer.
Når der anmodes om tilpasning, hjælper det at give leverandøren faktiske produktprøver eller detaljerede tegninger i stedet for kun diameter og vægttal, da kappens sammensatte stivhed og overfladefinish begge påvirker, hvordan spændingsindstillingerne skal afstemmes, selv når to produkter deler den samme nominelle diameter.
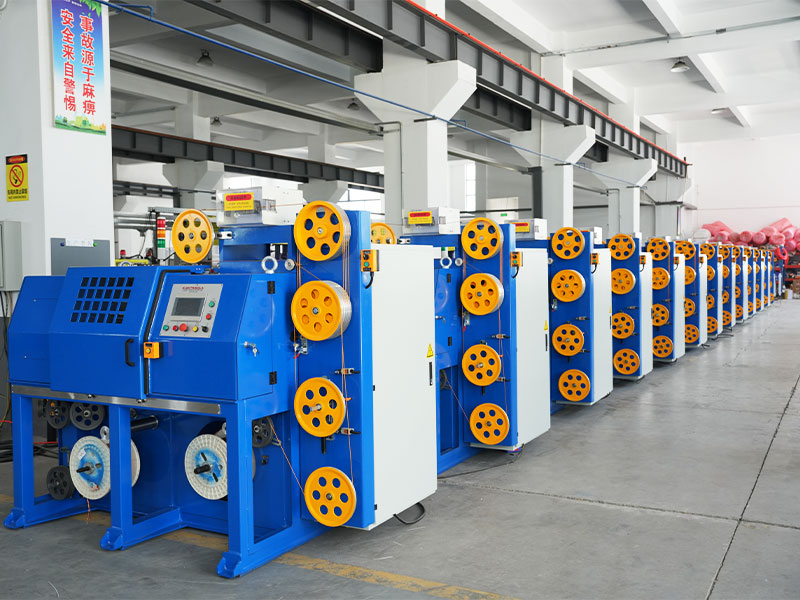
Evaluating Suppliers: A Practical Checklist
To leverandører, der citerer den samme nominelle specifikation, kan levere meget forskellige resultater fra den virkelige verden, så evalueringsprocessen bør gå ud over at sammenligne specifikationsark side om side.
- Bed om referencer fra fabrikker, der kører et lignende produktsortiment og lignende produktionsvolumen, og kontakt dem faktisk i stedet for at stole på leverandørens egne casestudier.
- Anmod om en prøvespole, der køres på dit eget materiale før det endelige køb, hvis det overhovedet er muligt, da den faktiske indpakningskvalitet på dit specifikke produkt er den bedste forudsigelse for fremtidig ydeevne.
- Bekræft, hvad der er inkluderet i installation og idriftsættelse, nogle tilbud inkluderer opsætning og kalibrering på stedet, mens andre prissætter det som en separat linjepost.
- Afklar garantibetingelserne på spændingskontrolelektronikken adskilt fra den mekaniske ramme, da disse to kategorier ofte har forskellige dækningsperioder.
- Spørg om typisk leveringstid for reservedele, især for de komponenter til vejecellen, bremseenheden og kontrolpanelet, der sandsynligvis skal udskiftes i løbet af maskinens levetid.
- Kontroller, om leverandøren også bygger en automatisk kabeltapemaskine, da en leverandør, der tilbyder begge produktlinjer, kan idriftsætte en synkroniseret linje mere pålideligt end at kombinere udstyr fra to uafhængige bygherrer.
Nye tendenser inden for kabelspolingsteknologi
Kontrolsystemer på nyere kabelspolemaskiner inkluderer i stigende grad datalogning som en standardfunktion snarere end en dyr mulighed, der registrerer spænding, hastighed og længde i forhold til tidsstempel for hver produceret spole. Disse data føres ind i anlæggets kvalitetssystemer og giver vedligeholdelsesteams en tidlig advarsel, når spændingsvariationer på en specifik maskine begynder at trende uden for dets normale historiske område, og ofte fanger et udviklende leje- eller bremseproblem, før det forårsager et produktionsstop.
Energieffektivitet er også blevet en stærkere indkøbsfaktor, hvor flere købere spørger leverandørerne om målte tal for strømforbrug under typisk belastning i stedet for kun motorens mærkeplade, da faktiske energiomkostninger over en maskines levetid kan være en meningsfuld del af de samlede ejeromkostninger på kontinuerligt fungerende linjer.
Remote monitoring and diagnostics are becoming more common as well, allowing a supplier's service team to review fault logs and, in some cases, adjust certain control parameters remotely before dispatching a technician, which shortens the time between a fault occurring and production resuming.
Ofte stillede spørgsmål
Hvilken størrelse kabelspolemaskine skal jeg bruge til at bygge trådproduktion
Tilpas maskinen til din største planlagte spolediameter plus en margen for fremtidig produktvækst. De fleste bygningstråde kører mellemstore maskiner, der er klassificeret til spoler mellem 1000 mm og 1800 mm, da detailruller sjældent overstiger dette område.
Kan én maskine håndtere både aflønne og påtage sig opgaver
Ja, combo-enheder findes til linjer med mindre volumen, selvom dedikerede pay-off- og take-up-maskiner er mere almindelige på kontinuerlige produktionslinjer, fordi hver side kan optimeres separat til sin egen spændingsprofil.
Hvordan påvirker en automatisk kabeltapemaskine indstillingerne for spolespænding
Tilføjelse af et tapelag øger den ydre diameter og ændrer en smule den effektive radius, som spændingskontrollen arbejder imod, så de fleste operatører skifter til konusspændingstilstand eller justerer konusforholdet, når et tapetrin tilføjes opstrøms.
Hvad får en spole til at løsne sig, når den forlader maskinen
Normalt utilstrækkelig spænding under vikling eller en jakkeblanding, der slapper af efter vikling, løses begge ved at øge basisspændingen lidt og verificere materialeleverandørens anbefalede viklingsspænding for den specifikke forbindelse.
Er servospændingskontrol værd at betale ekstra for i forhold til en magnetisk pulverbremse
For højværdiledere såsom kobber eller til fiberoptiske kabler, ja, da skrotomkostninger fra en enkelt knust spole ofte overstiger prisforskellen mellem de to spændingssystemer inden for de første par måneders brug.
Hvor længe holder en typisk kabelspolemaskine ved kontinuerlig brug
En velholdt maskine kører sædvanligvis langt ud over ti år i kontinuerlig industriel service, hvor hoveddrevet og rammen normalt holder flere generationer af kontrolelektronik, som bliver opgraderet undervejs.
Har jeg brug for en anden maskine til fiberoptisk kabel i forhold til kobberkabel
Ikke nødvendigvis en anden maskine, men fiberoptisk kabel har generelt brug for strammere gennemløbspræcision og lavere maksimale spændingsindstillinger end kobberkabel, så styresystemet har brug for et bredere justerbart område frem for en helt separat maskine.
Hvad er forskellen mellem en konusspændingsindstilling og en konstantspændingsindstilling
Konstant spænding holder det samme træk gennem hele spolens konstruktion, mens konisk spænding gradvist reducerer træk, efterhånden som spolens diameter vokser, hvilket beskytter de indvendige omslag mod at blive knust under vægten af de ydre lag.
Kan en ældre mekanisk kabelspolemaskine eftermonteres med servospændingsstyring
In many cases yes, retrofitting a servo tension control kit onto an existing frame is common practice and can extend the useful life of a mechanically sound older machine without the cost of a full replacement.
Hvor ofte skal spændingskalibrering kontrolleres
Kvartalsvise kalibreringstjek i forhold til en certificeret referencevægt er almindelig praksis, selvom anlæg, der kører høj værdi leder eller tæt tolerance fiberoptisk kabel nogle gange tjekker månedligt på grund af de højere omkostninger ved en spændingsrelateret kvalitetsfejl.
 Relateret Produkter