E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



Hvad en trådspolemaskine gør, og hvorfor den betyder noget
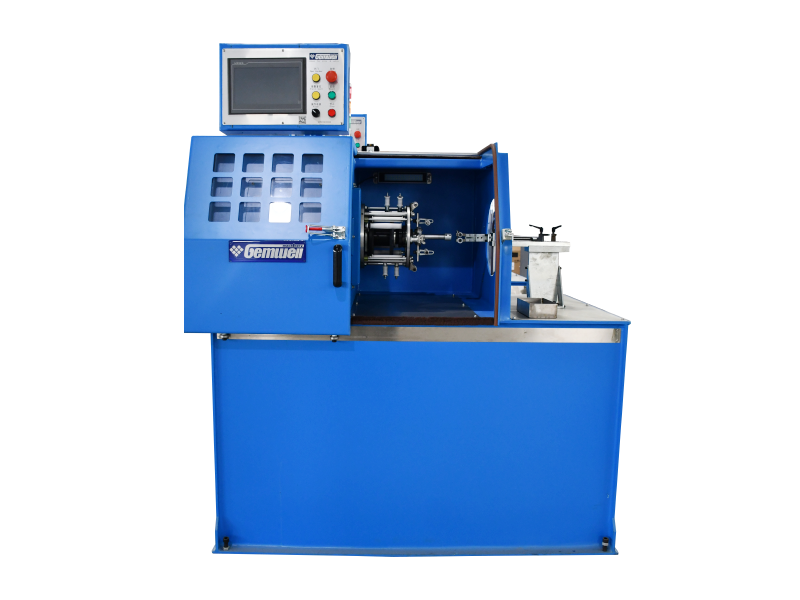
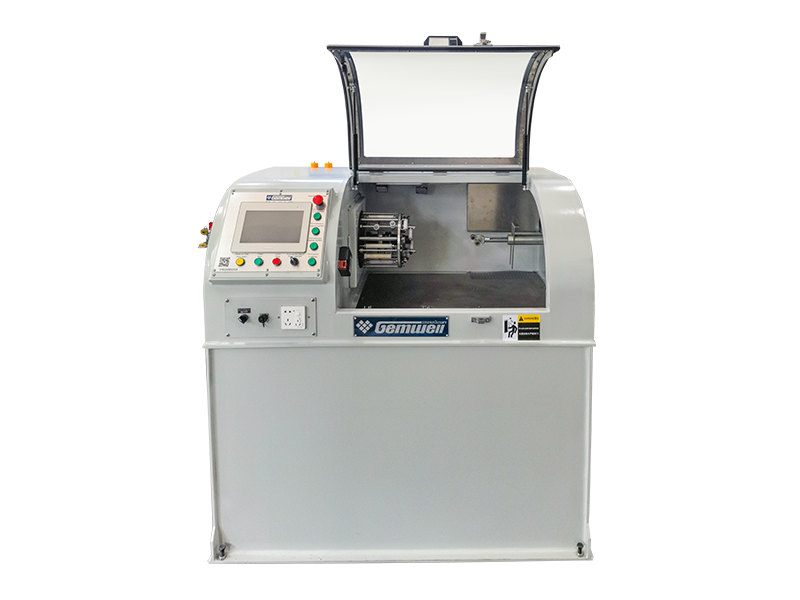
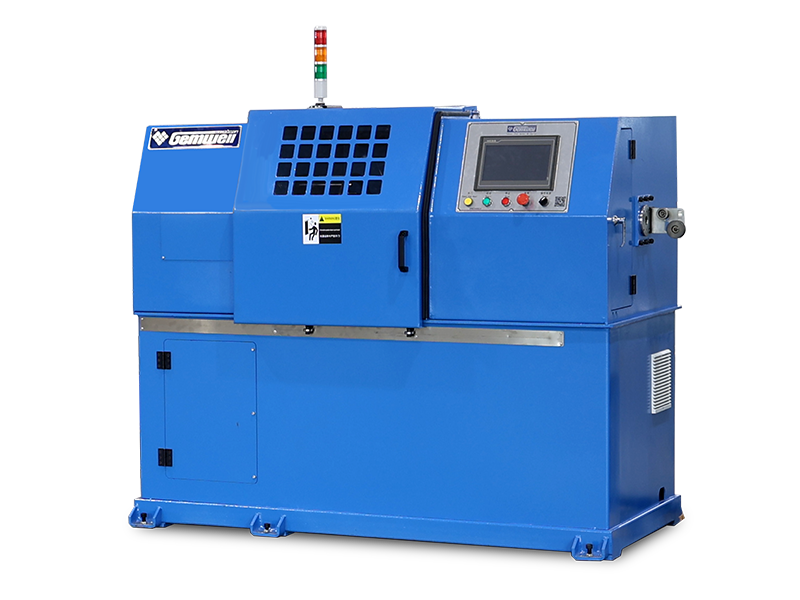
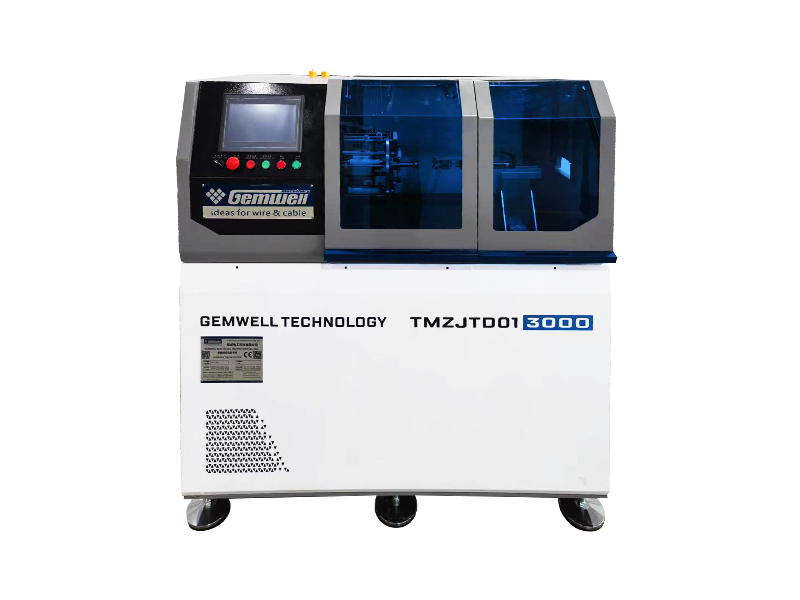
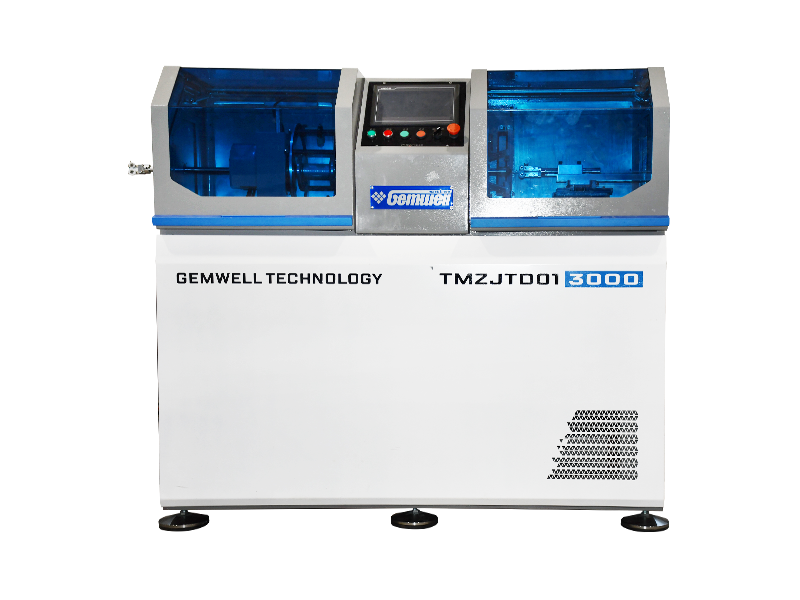
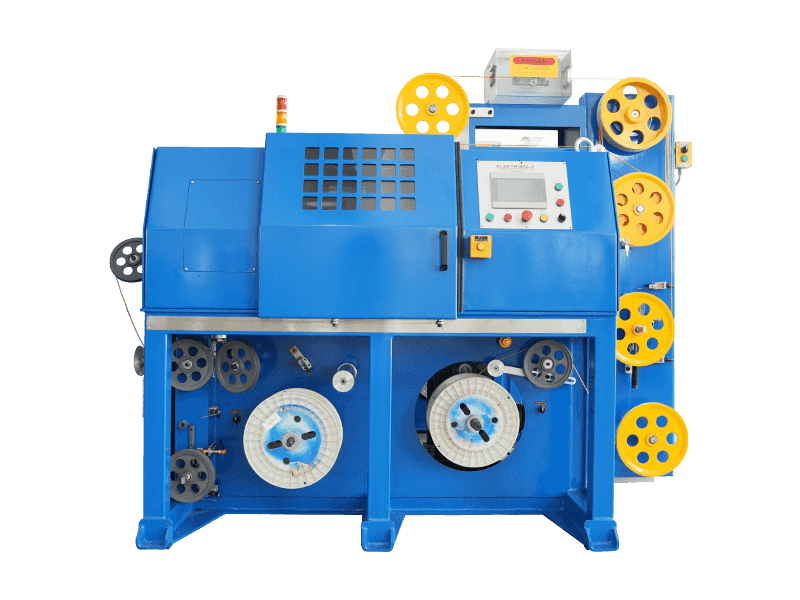
A wire coiling maskine tager lige eller oprullet tråd og vikler det til ensartede, stramt kontrollerede spoler ved høj hastighed, skærer, binder eller bånd hver spoler, så den kan pakkes, sendes eller føres direkte ind i næste procestrin. Den korte version: Hvis en fabrik har brug for ensartet spolediameter, gentageligt drejningstal og rene spoleender uden knæk eller overlapninger, er dette maskinen, der gør det, og parrer den med en Trådtapemaskine lige efter at spolehovedet lukker løkken mellem vikling og emballage i en enkelt kontinuerlig linje.
Trådproducenter, kabelmonteringsforretninger, fjederproducenter og svejseforbrugsfabrikker stoler alle på dette udstyr, fordi manuel oprulning er langsom, inkonsekvent og hårdt for arbejdskraften. En arbejder, der ruller op i hånden, kan producere 40 til 60 spoler pr. skift afhængigt af tråddiameteren; en automatisk spole i mellemklassen, der kører ved 300 til 800 omdr./min. på optagehovedet, kan producere 400 til 1.200 spoler i samme periode, med langt snævrere dimensionstolerance fra spole til spole.
Ud over rå output er den dybere årsag til, at planter erstatter manuel oprulning, varians. Når en person ruller tråden op i hånden, skifter drejningsafstanden, spændingen og den endelige spolediameter lidt fra spole til spole og endnu mere fra operatør til operatør på tværs af skift. Denne afvigelse viser sig senere som fodringsproblemer på en svejserobot, sammenfiltret udbetaling på et sømhoved eller spoler, som kunder afviser for ujævn vikling. En korrekt opsat spolemaskine fjerner det meste af denne varians, fordi spænding, hastighed og drejningstal styres af de samme sensorer og indstillinger hver eneste cyklus.
Resten af denne vejledning gennemgår maskintyper, hvordan en wire coiling maskine og en Wire Tape Machine arbejder sammen, komponenterne købere bør undersøge, før de bestiller, hvordan maskinen opfører sig forskelligt på tværs af gængse trådmaterialer, en fuld gennemgang af en produktionscyklus fra rå wire til færdig båndet coil, vedligeholdelsesvaner, der faktisk forlænger levetiden, køb af fejl og overvejelser, indkøb og overvejelser, oftest fra anlægsingeniører, der vurderer nyt udstyr i 2026.
Hovedtyper af trådspolemaskiner på markedet
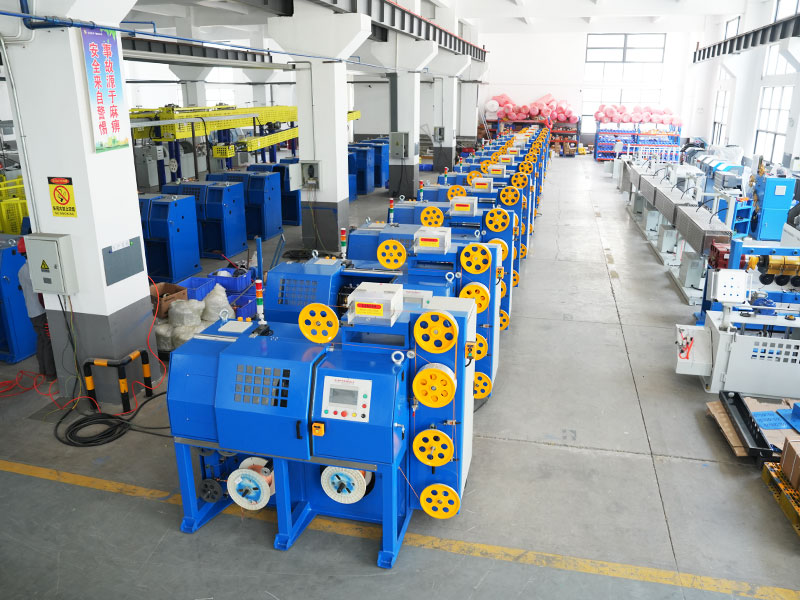
Coiling udstyr er ikke one-size-fits-all. Trådmåleren, materialets hårdhed, spolevægtmålet og nedstrøms pakkemetoden skubber alle købere mod en anden konfiguration. Nedenfor er de kategorier, der dækker langt de fleste installerede maskiner i lednings-, kabel- og fjederproduktionsanlæg i dag.
Vandrette Ring Coilers
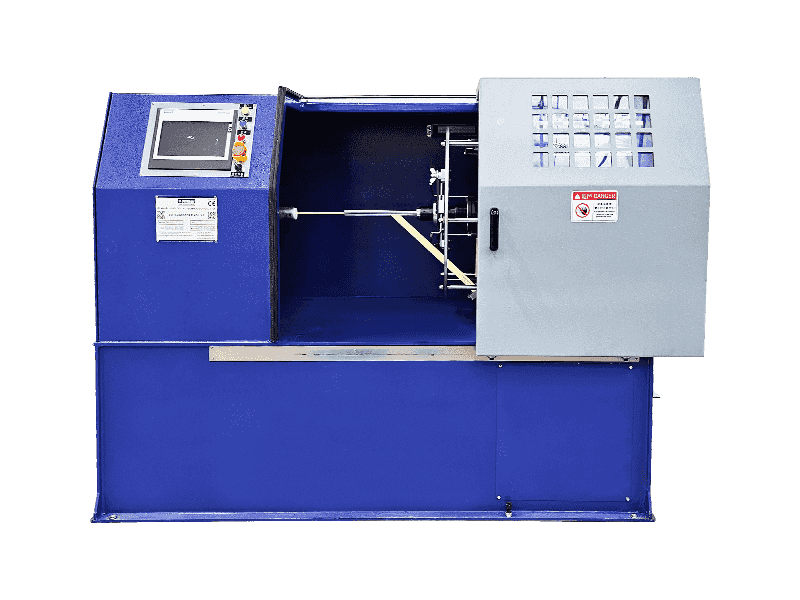
Disse snor sig rundt om en roterende arm eller spinner, mens tråden føres ind fra en fast akse, hvilket producerer ringformede spoler, der ligger fladt. De er standardvalget til svejsetråd, hegnstråd og generel blødt ståltråd, hvor spolevægten løber fra 15 kg til over 1.000 kg pr. spole. Horisontale coilers er værdsat for et lavt tyngdepunkt, som holder maskinen stabil selv ved højere spindelhastigheder. Fordi spolen sidder fladt under vikling, hjælper tyngdekraften tråden med at sætte sig jævnt på plads, hvilket er en del af grunden til, at dette layout forbliver det mest almindelige valg for tungere tråd.
Lodrette tønde- eller kurvspoler
Tråd lægges i en roterende kurv eller tønde i et otte-tal eller vandret vindmønster, hvilket er almindeligt for finere tråd, der anvendes til fremstilling af fjeder, sømtråd eller kobber- og aluminiumsledertråd bestemt til yderligere trækning. Dette layout har en tendens til at reducere trådsnoning og vridningsspænding sammenlignet med spole-til-spole vikling, hvilket betyder noget, fordi snoet tråd kan forårsage ujævn slitage på trækmatricer og inkonsekvent overfladefinish på bløde metaller.
Precision Layer Winders
Brugt, hvor hver omgang skal sidde nøjagtigt ved siden af den forrige, er lagvindere almindelige i emaljeret magnettråd, svejsetråd til robotfødesystemer og enhver spole, der skal betale sig uden at blive filtret senere. En traversmekanisme bevæger sig frem og tilbage synkroniseret med spindelrotation, og pitch-nøjagtigheden holdes ofte inden for 0,1 til 0,3 millimeter. Denne snævre tolerance er det, der gør det muligt for en robotsvejsecelle at trække tråden uafbrudt i timevis uden at en eneste hage afbryder svejsecyklussen.
Kombination af rulle- og tapelinjer
I stedet for at køre coiling og emballering som to separate stationer, installerer mange fabrikker nu en kombinationslinje, hvor coileren udleder direkte ind i en Trådtapemaskine eller omsnøringshoved. Dette fjerner manuel håndtering mellem de to trin og er hurtigt ved at blive standardkonfigurationen for svejsetråds- og MIG-trådsoperationer med mellem til høj volumen, da det også frigør gulvplads, som ellers ville være nødvendig for en buffertransportør mellem to separate maskiner.
Roterende Flyer Coilers
En flyerarm roterer rundt om en stationær spole eller dorn og lægger wire ned, mens opsamlingspunktet forbliver fast. Dette design passer til applikationer med mindre diameter og høj hastighed, hvor selve ledningen er for sart til at blive trukket gennem en roterende ring, såsom fin kobbertråd eller coated wire, hvor overfladeafslidning skal holdes på et minimum.
Dobbelthoved eller dobbeltspindel coilere
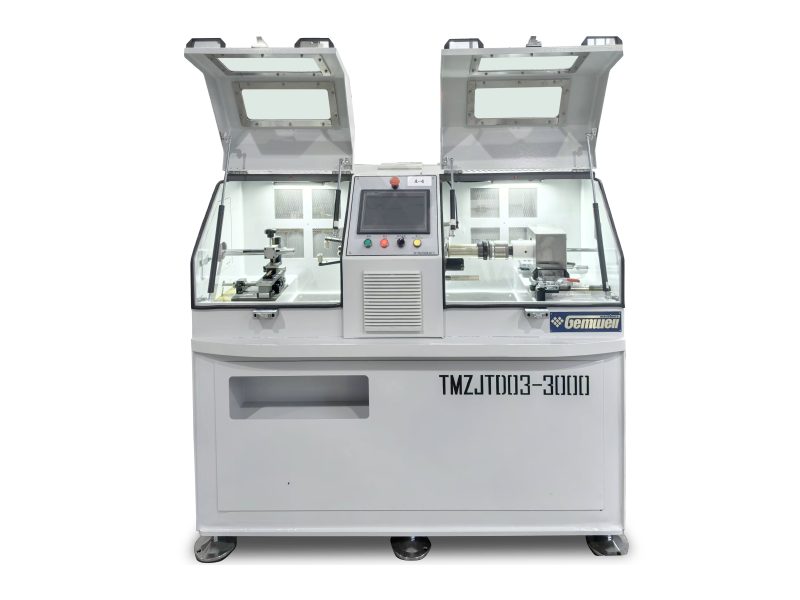
To spolehoveder kører parallelt eller veksler på den samme basisramme, så det ene hoved kan aflæsse en færdig spole, mens det andet bliver ved med at vikle og skærer dødtiden mellem cyklusser tæt på nul. Denne konfiguration er almindelig i anlæg med høj daglig volumen, hvor selv et par sekunders nedetid pr. cyklus lægger op til et meningsfuldt outputtab over et fuldt skift.
Wire coiling maskine Versus Wire Tape Machine: Hvor hver enkelt passer
Disse to maskiner bliver ofte forvirrede, fordi de normalt sidder lige ved siden af hinanden på produktionsgulvet, men de løser forskellige problemer.
Wire Coiling Machine
Danner tråden til en spole, kontrollerer drejningstælling og spolediameter og bestemmer den endelige spolevægt. Dens hovedopgave er at forme og måle, ikke at sikre. Alt om spolens indre geometri, hvor tæt den er viklet, hvor jævnt lagene stables, og hvor rene start- og slutpunkterne er, kommer fra denne fase.
Wire Taping Machine
Vikler tape, eller i nogle opsætninger plastikbånd, rundt om den færdige spole på to eller flere punkter, så spolen holder sin form under håndtering, opbevaring og transport. Uden dette trin kan en spole af fjederstål eller svejsetråd springe op og filtre sig i det øjeblik, den forlader maskinen. Tapestadiet handler udelukkende om at bevare den form, som coileren allerede har skabt, ikke at korrigere en dårligt viklet spole.
I et effektivt layout overføres spolen fra spolehovedet til en drejeskive eller transportør, hvor tapeenheden indekserer sig omkring den, påfører tape ved det programmerede antal punkter og frigiver den færdige, båndede spole til en takeaway-transportør. Planter, der springer tapetrinet over og er afhængige af håndbinding, rapporterer omkring 3 til 5 gange længere cyklustid pr. spole og mærkbart større skrot fra spoler, der løsner sig, før de når frem til kunden.
Det hjælper også at tænke på fejltilstande separat. Et spoleproblem viser sig som en oval, løs eller overlappende spole lige fra hovedet. Et tapeproblem dukker op senere, ofte efter at spolen allerede har været igennem et par håndteringstrin, som tape, der er skredet, revet eller ikke holdt spolen lukket. Diagnosticering af, hvilket stadium der forårsagede en kundeklage, sparer en masse spildtid på fejlfinding på butiksgulvet.
Kernekomponenter og hvad du skal tjekke før du køber
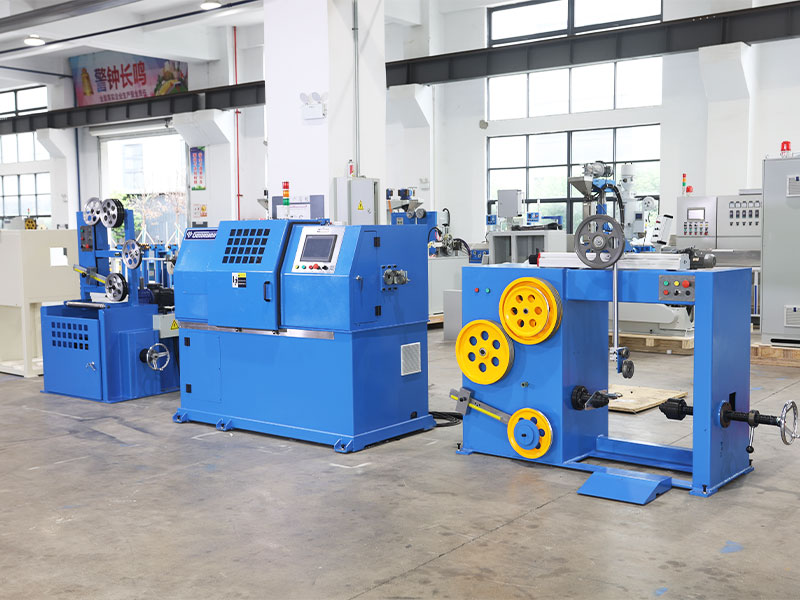
Hver wire coiling maskine, uanset mærke, er bygget op omkring den samme håndfuld undersystemer. At vide, hvad hver enkelt bidrager med, hjælper en køber med at læse et specifikationsark korrekt i stedet for blot at sammenligne overskriftshastighedstal.
| Subsystem | Lille pligt | Middel pligt | Heavy Duty |
|---|---|---|---|
| Tråddiameterområde | 0,2 til 1,6 mm | 1,6 til 6,0 mm | 6,0 til 16 mm |
| Spolevægtkapacitet | Op til 25 kg | 25 til 250 kg | 250 til 1.200 kg |
| Spindelhastighed | Op til 1.200 RPM | 300 til 800 RPM | 80 til 300 RPM |
| Drev type | AC motor med inverter | Servo motor | Servo med gearkassereduktion |
| Typisk skiftetid | 5 til 10 minutter | 10 til 25 minutter | 20 til 45 minutter |
Foder og spændingskontrol
En danserarm, en pneumatisk strammer eller et lukket løkke-vejecellesystem holder trådfremføringen ind i spolehovedet med en konstant, kontrollerbar spænding. Ujævn spænding er den mest almindelige årsag til løse eller ovale spoler, så denne komponent fortjener mere opmærksomhed, end de fleste købere giver den under valg af udstyr. På avancerede maskiner rapporterer strammeren live-feedback til kontrolpanelet, hvilket lader en operatør se en spændingstendens, før den bliver til en afvist spole i stedet for at opdage problemet bagefter.
Oprulningshoved eller spinner
Dette er det roterende element, der faktisk former ledningen til en ring eller et lag. Hoveddiameteren er normalt justerbar over et defineret område, så en maskine kan håndtere flere spolestørrelser uden en fuld værktøjsændring. Lejekvaliteten inde i denne enhed har en overordnet effekt på både støjniveau og langsigtede vedligeholdelsesomkostninger, da den kører kontinuerligt med maskinens fulde nominelle hastighed.
Optælling og længdemåling
Et encoderhjul eller en optisk tæller sporer sving eller lineær længde, så maskinen skærer med den nøjagtige målvægt eller -længde. Moderne controllere holder længdenøjagtigheden inden for 0,5 procent på velholdt udstyr. Denne måling indgår også direkte i beregninger af spolens vægt, hvilket er vigtigt for anlæg, der sælger tråd efter vægt og skal undgå konsekvent overfyldning af spoler.
Skæring og udkastning
Når målet er nået, skærer en pneumatisk eller hydraulisk saks tråden over, og en ejektorarm eller vippeholder skubber den færdige spole ind på den næste station, ofte en Wire Taping Machine. Et rent, gratfrit snit betyder mere, end det lyder, da en ujævn trådende kan hænge fast i den næste spole under stabling eller fange emballagefilm under indpakning.
Kontrolpanel og opbevaring af opskrifter
Menneske-maskine-grænsefladen er det sted, hvor en operatør indstiller tråddiameter, målspolevægt eller drejningstal, spindelhastighed og spændingsmål. Maskiner med receptlagring lader et anlæg gemme et komplet parametersæt for hvert produkt og genkalde det på få sekunder i stedet for at indtaste hver værdi manuelt ved hver omstilling, hvilket er en af de største stille tidsbesparere i et multiproduktanlæg.
Hvordan opviklingsadfærd ændres på tværs af almindelige trådmaterialer
Den samme spolemaskine kan opføre sig ganske forskelligt afhængigt af hvilket materiale, der løber igennem den, og købere, der overser dette, ender med at jagte kvalitetsproblemer, der i virkeligheden er materialefejl frem for maskinfejl.
Blødt stål og svejsetråd
Temmelig tilgivende over for spiral, da det holder formen godt, men tungere stål har brug for stærkere spænding og et kraftigere spolehovedleje for at undgå afbøjning ved hastighed.
Lederledning af kobber og aluminium
Blødere og mere tilbøjelige til overflademærkning, så spændingen skal løbe lavere, og styrerullerne drager fordel af en glattere, ofte belagt, kontaktflade for at undgå at slide finishen.
Fjederstål
Høj tilbagefjedringstendens betyder, at spolen ønsker at åbne sig i det øjeblik, spændingen udløses, hvilket netop er grunden til, at tapetrinnet betyder så meget for dette materiale, og hvorfor tapepunkter normalt er højere for fjedertråd end for blødere metaller.
Rustfrit ståltråd
Højere hårdhed øger slid på styreruller og skæreskiveblad over tid, så anlæg, der kører meget rustfrit, erstatter typisk sliddele på en kortere cyklus end anlæg, der for det meste kører med blødt stål.
Belagt eller isoleret ledning
Emalje- eller plastbelægninger kan blive beskadiget af overdreven spænding eller ru styreoverflader, så disse materialer kører normalt med reduceret spænding med ekstra opmærksomhed på at holde styrerullerne rene og fri for indlejret affald.
En komplet produktionscyklus, trin for trin
At forstå den faktiske sekvens, en spole gennemgår, hjælper en køber med at stille skarpere spørgsmål under et fabriksbesøg eller udstyrsdemonstration, da hvert trin er et sted, hvor kvalitet kan opnås eller tabes.
- Rå tråd betaler sig fra en forsyningsspole eller træklinje og passerer gennem et indledende glattejern for at fjerne enhver fastgjort krumning fra opstrømsbehandling.
- Tråden kommer ind i spændingssystemet, hvor en danserarm eller vejecelle holder et stabilt træk, mens den føres mod spolehovedet.
- Spolehovedet eller spinneren begynder at vikle, styret af traversmekanismen, hvis maskinen er en præcisionslagsopruller, eller af den naturlige rotationsvej, hvis det er en ringspole.
- En encoder tæller drejninger eller måler længden kontinuerligt i forhold til det mål, der er indstillet på kontrolpanelet.
- Når målet er nået, signalerer maskinen skæreskæringen, som skærer tråden rent på det programmerede punkt.
- En ejektorarm, vippeholder eller transportbånd flytter den færdige spole væk fra hovedet og mod den næste station.
- Hvis en trådtapemaskine er integreret, indekseres spolen ind i tapekarrusellen, hvor tape påføres på to til fire punkter rundt om omkredsen.
- Den færdige, båndede spole flyttes til en takeaway-transportør til vejning, mærkning og iscenesættelse til emballering eller forsendelse.
Ethvert svagt led i denne kæde, hvad enten det er en slidt strammer, en sløv skæreklinge eller en forkert justeret tapekarrusel, har en tendens til at dukke op som en kvalitetsklage flere trin senere, hvorfor anlæg, der fejlfinder systematisk fra trin et frem, løser problemer hurtigere end anlæg, der hopper direkte til at justere den sidste maskine i rækken.
Sådan vælger du den rigtige trådspolemaskine til din linje
Tjeklisten nedenfor afspejler de spørgsmål, der faktisk ændrer en købsbeslutning, baseret på de tekniske kriterier, som de fleste indkøbsteam arbejder igennem, når de specificerer nyt spoleudstyr.
- Bekræft det fulde ledningsdiameterområde, du kører i dag, og hvor som helst du forventer at udvide i løbet af de næste to til tre år, ikke kun den nuværende bestseller.
- Match spolens vægt til din emballage- og forsendelsesstandard; en maskine, der overskrider målvægten med endda 2 procent, tilføjer reelle materialeomkostninger over et helt produktionsår.
- Tjek, om maskinen kan parres direkte med en Wire Tape Machine på samme bundramme, eller om den har brug for en separat transportør og ekstra gulvplads.
- Spørg om overgangstiden mellem spolestørrelser; nogle maskiner har brug for 5 minutter, andre har brug for 45, og den forskel forstærkes hurtigt i en multiproduktfabrik.
- Gennemgå kontrolpanelets sprogindstillinger, og om opskriftslagring lader en operatør genkalde et gemt job i stedet for at indtaste parametre igen manuelt.
- Kontroller, hvilke reservedele der er på lager lokalt i forhold til hvad der skal importeres, da rullelejer og spændingssensorer er de dele, der slides hurtigst.
- Spørg, hvordan maskinen yder på tværs af hele spektret af materialer, du kører, ikke kun prøven, som leverandøren bruger i en demonstrationsvideo.
- Se på fodaftrykket, herunder indføringsudretning og udløbstaping eller transportørsektioner, ikke kun selve spolehovedet, da gulvpladsen ofte undervurderes under planlægningen.
- Spørg om støjniveau og vibrationer ved fuld nominel hastighed, hvis maskinen vil køre i nærheden af andet præcisionsudstyr eller i et fælles arbejdsområde.
Integrering af en trådtapemaskine i en spolelinje
En velafstemt kombination af coiling og taping bedømmes mindre ud fra tophastighed og mere ud fra, hvor få spiraler, der bliver afvist for løse omviklinger, off-center tapeplacering eller tape, der overlapper den afskårne trådende.
De fleste Wire Tape Machine-enheder indekserer rundt om spolen på en roterende karrusel eller et sæt drevne ruller, idet der påføres to til fire omslag tape på hvert af to til fire punkter rundt om spolens omkreds. Antallet af tapepunkter afhænger af spolediameter og trådstivhed; en stivere, tungere spole har typisk brug for fire punkter for at forblive lukket, mens en lettere spole kan holde med to.
Når du specificerer en kombineret linje, skal du bede leverandøren om at køre en prøvespole fra din faktiske tråd, ikke en demospole, da trådens overfladefinish og tilbagespringsadfærd ændrer, hvordan tapen skal spændes. En tapeoverlapning på omkring 30 til 50 procent pr. indpakning er et almindeligt udgangspunkt, der derefter justeres baseret på, hvordan spolen opfører sig under transittestning.
Tapebredde og klæbemiddeltype betyder også mere, end mange købere forventer at gå i. Et smallere tape påføres hurtigere, men det kan være nødvendigt med flere wraps for at holde en tungere spole lukket, mens en bredere tape dækker spolefladen med færre passager, men tilføjer materialeomkostninger pr. spole. Klæbestyrken bør afstemmes efter spolens forventede opbevaringsvarighed og håndteringsforhold, da en tape, der fungerer godt i et klimakontrolleret lager, måske ikke holder så godt gennem en udendørs eller høj luftfugtighed forsendelsesrute.
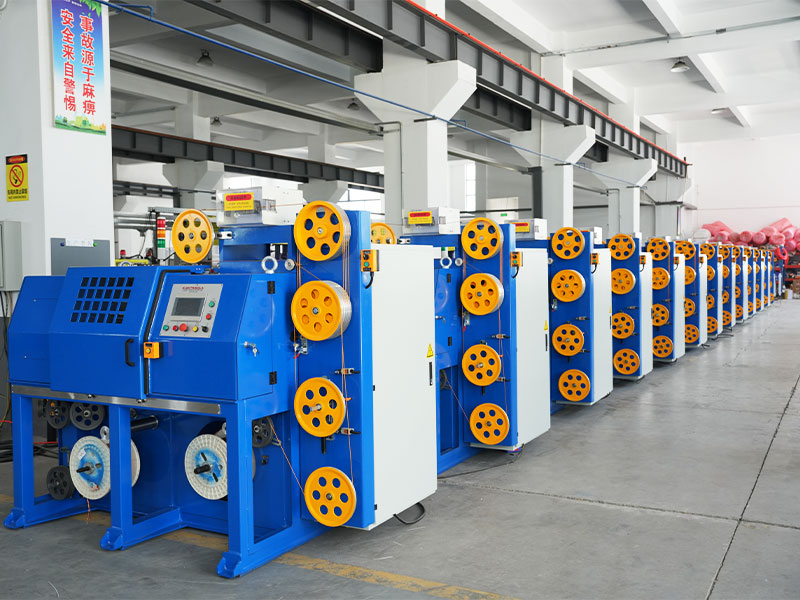
Industrier, der dagligt er afhængige af Wire Coiling-udstyr
Svejseforbrugsvarer
MIG-tråd, nedsænket lysbuetråd og fluxkernetråd leveres alle som båndspoler, tromler eller spoler, og spolens konsistens påvirker direkte, hvor jævnt tråden føres gennem en svejsebrænder.
Fjederfremstilling
Rå fjedertråd ankommer på forhånd oprullet til opbevaring og transport, før den gennemgår en separat fjederformningsproces, så spoleens ensartethed reducerer tilførselsstop ved formemaskinen.
Fægtning Og Byggetråd
Pigtråds-, bindetråds- og armeringsjernsspoler produceres i høj volumen med vægt på spolens vægtnøjagtighed for omkostningskontrol på tynde marginer.
Kabel og lederledning
Kobber- og aluminiumsledertråd er viklet mellem trækgangene, hvor skånsom håndtering er vigtig for at undgå overfladeridsning, der ville påvirke ledningsevnen ned ad linjen.
Fastener og sømwire
Højhastighedssøm-fremstillingslinjer trækker direkte fra spoler, så spolens udbetalingsadfærd skal være jævn nok til, at nedstrøms skærebord ikke går i stå.
Trådnet og net
Spoler føres direkte ind i maskevæve- eller svejseudstyr, hvor dimensionskonsistens forhindrer maskemønsterdrift på tværs af en produktionsserie.
Ledningskomponenter til biler
Tråd med mindre diameter, der bruges til fremstilling af bilseler, drager fordel af præcisionslagsvikling, da sammenfiltret udbytte oversættes direkte til langsommere samlebåndshastigheder.
Landbrugstrådsprodukter
Balletråd og almindelig landbrugsbindetråd produceres i høj volumen, hvor ensartet spolevægt hjælper gårde og distributører med at planlægge brug uden gæt.
Elektrode- og fyldmetalproduktion
Tråd med fin diameter til specialsvejseprocesser afhænger i høj grad af snæver viklingstolerance, da selv små spændingsvariationer påvirker buestabiliteten under brug.
Vedligeholdelsesvaner, der forlænger maskinens levetid
Dagligt
Tør spolehovedet af, og kontroller for trådaffald i styrerullerne; en opbygning af fine metalspåner er den mest almindelige årsag til overfladeridsning på færdig spole.
Ugentligt
Inspicer spændingssensorer og danserarms drejepunkter for jævn bevægelse, og bekræft, at den pneumatiske skæresaks stadig producerer et rent snit uden grater.
Månedligt
Smør spindellejer i henhold til producentens skema, kontroller drivremmens spænding, og kør en kalibreringsspole igen for at bekræfte, at drejetal og længdemåling stadig er inden for tolerancen.
Kvartalsvis
Kontroller justeringen mellem spolehovedet og takeaway-transportøren eller trådtapemaskinens indføring, da selv en lille forskydning her får spolerne til at sætte sig fast eller tape til at lande off-center.
Årligt
Få udført en fuld inspektion af drivmotorviklinger, gearkassens olietilstand og encodernøjagtighed, da disse komponenter nedbrydes langsomt og er lette at overse, indtil outputkvaliteten allerede er faldet.
At føre en simpel vedligeholdelseslog efter maskine, i stedet for at stole på hukommelsen, gør det langt nemmere at opdage et langsomt fald i ydeevnen, før det bliver til et uplanlagt stop. Mange fabrikker oplever, at en udskrevet tjekliste i nærheden af maskinen, afkrydset ved vagtskifte, fanger små problemer dage eller uger, før de ellers ville dukke op som en kvalitetsklage.
Fejlfinding af almindelige problemer med trådspolemaskine
| Symptom | Sandsynlig årsag | Første rettelse at prøve |
|---|---|---|
| Spolen kommer løs eller oval ud | Inkonsekvent trådspænding | Kalibrer danserarmen eller spændingssensoren igen |
| Spolevægten glider fra målet | Slidt encoderhjul eller glidning | Rengør og efterse målehjulets kontaktflade |
| Trådridser eller overflademærker | Affald i styrevalser eller fejljusterede matricer | Rengør valserne og kontroller matricens justering |
| Tape wraps lander off-center på spolen | Forskydning mellem spoleudgang og trådtapemaskinens indføring | Kontroller justeringen af transportbånd eller drejeskive igen |
| Maskinen går i stå midt i cyklussen | Overbelastet drivmotor eller fastklemt skæresaks | Reducer belastningen, inspicér skærebladet for grater eller snavs |
| Tråden springer eller springer under vikling | Slidte styrerullelejer eller remglidning | Efterse og udskift slidte styrerullelejer |
| Spolelag krydser eller overlapper ujævnt | Traverseringsmekanisme ude af sync med spindelhastighed | Genkalibrer traverstiming mod spindelrotation |
Hvad ændrer sig i Wire Coiling-teknologien lige nu
Købere beder også oftere om værktøj til hurtig udskiftning, der lader én maskine dække et bredere ledningsdiameterområde uden en langvarig mekanisk omskiftning, da mindre serier og hyppigere produktskift er blevet mere almindelige på tværs af lednings- og kabelfremstilling.
Dataforbindelse er et andet område, der ser konstant forandring. I stedet for et selvstændigt kontrolpanel logger nyere maskiner i stigende grad spoletælling, cyklustid og spændingstrenddata til et delt anlægsnetværk, hvilket lader et vedligeholdelsesteam opdage en langsomt driftende sensor på tværs af flere maskiner på én gang i stedet for at vente på, at hver maskine individuelt markerer en fejl. Denne form for synlighed er ved at blive en differentiator mellem leverandører, selv når den mekaniske kerneoprulningsydelse er ens.
Energiforbruget i inaktiv tid får også mere opmærksomhed, med servosystemer, der kan falde til en lav-effekt-holdetilstand mellem cyklusser i stedet for at køre drivmotoren kontinuerligt, hvilket summerer op på tværs af en multi-maskine linje, der kører længere skift.
Manuel, semi-automatisk og fuldautomatisk oprulning sammenlignet
| Konfiguration | Ca. Output pr. skift | Operatørkrav |
|---|---|---|
| Manuel oprulning | 40 til 60 spoler | 1 fuldtidsoperatør pr. station |
| Halvautomatisk coiler | 150 til 400 spoler | 1 operatør, deltids opmærksomhed |
| Fuldautomatisk coiling og tape line | 400 til 1.200 spoler | 1 operatør fører tilsyn med flere maskiner |
Afstanden mellem halvautomatisk og fuldautomatisk kommer ofte ned til, hvor meget operatøropmærksomhed tape- og udkastningstrinene stadig behøver. En semi-automatisk linje kræver typisk, at en person manuelt udløser eller assisterer tapetrinnet, mens en fuldautomatisk linje håndterer denne overgang uden operatørinput, hvilket frigør personen til at overvåge to eller tre maskiner på én gang i stedet for at stå på en enkelt station.
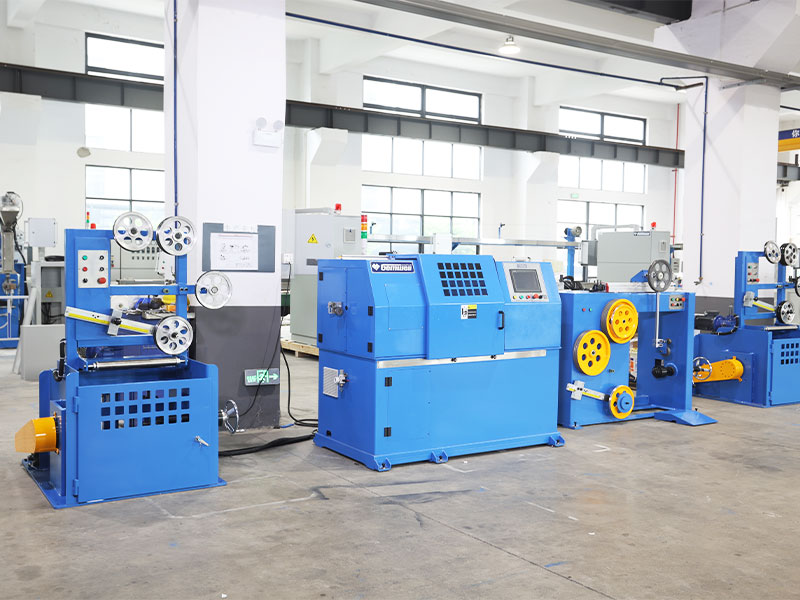
Evaluering af en leverandør eller fabrik, før du afgiver en ordre
Da de fleste coiling-maskiner bestilles som kapitaludstyr beregnet til at køre i årevis, er det lige så vigtigt at evaluere leverandøren som at evaluere maskinspecifikationsarket.
Spørg efter et live prøveløb
Et video- eller personligt forsøg med din aktuelle trådprøve afslører langt mere end en katalogspecifikation, da opviklingsadfærd ændres med materialets hårdhed, overfladebelægning og endda den specifikke leverandør af din rå tråd.
Tjek reservedeles leveringstid
Spørg direkte, hvor lang tid det tager at få en ny spændingssensor, spolehovedleje eller skæreskive, og om leverandøren har almindelige sliddele på lager lokalt i stedet for at sende fra udlandet efter behov.
Bekræft eftersalgssupportstruktur
Forstå, om teknisk support er tilgængelig via videoopkald, om en tekniker kan rejse på stedet, hvis det er nødvendigt, og hvilken responstid du kan forvente, hvis maskinen går ned midt i produktionen.
Gennemgå tidligere installationer i lignende applikationer
En leverandør med flere eksisterende installationer i din specifikke trådtype og spolevægtområde er generelt et mere sikkert bud end en, hvis erfaring er koncentreret i en meget anden produktkategori.
Almindelige fejl købere begår, når de specificerer en rullemaskine
- Dimensionering af maskinen kun til den nuværende bedst sælgende tråddiameter i stedet for hele det sortiment, som anlægget rent faktisk kører over året.
- Undervurderer gulvpladsen ved kun at måle spolehovedets fodaftryk og glemme indføringsudretnings- og udføringstape-sektioner.
- At vælge den højeste hastighed som den vigtigste beslutningsfaktor, mens man ignorerer overgangstiden, som ofte betyder mere i en multi-produktfabrik.
- Springer over en prøvekørsel med anlæggets faktiske ledning og kun stole på en leverandørs demonstrationsvideo ved hjælp af et andet materiale.
- Overser tilgængeligheden af reservedele, indtil maskinen allerede er installeret, og en sliddel svigter for første gang.
- At behandle coileren og Wire Taping Machine som en eftertanke parring i stedet for at planlægge begge sammen fra starten af projektet.
Omkostningsfaktorer og investeringsafkast
3 til 5x
Hurtigere cyklustid, når tapning er automatiseret i stedet for håndbundet
0,5 %
Typisk længdemålenøjagtighed på en velholdt coiler
2 til 3 år
Fælles tilbagebetalingsvindue for planter, der erstatter manuel oprulning med automatiserede linjer
Ud over købsprisen bør købere afveje drivmotorens energiforbrug, omkostninger og leveringstid for reservedele såsom lejer og spændingssensorer, og hvor meget gulvplads en kombineret spole- og Wire Taping Machine-celle har brug for sammenlignet med to separate stationer forbundet med en transportør. Anlæg, der kører med flere ledningsdiametre, bør også prissætte omstillingstid som en tilbagevendende omkostning, da en langsom omstilling tærer på daglig produktion, selvom maskinens nominelle hastighed ser stærk ud på papiret.
Arbejdskraftomfordeling er en anden del af afkastberegningen, der bliver overset. Udskiftning af to eller tre manuelle spolestationer med én automatiseret linje reducerer ikke bare antallet af medarbejdere, det frigør erfarne arbejdere til at gå ind i roller som kvalitetsinspektion eller maskintilsyn, hvor deres dømmekraft tilføjer mere værdi end gentagne manuel oprulning nogensinde kunne.
Ofte stillede spørgsmål
Hvilke tråddiametre kan en typisk trådspolemaskine håndtere?
De fleste maskiner er bygget til et defineret område frem for en fast størrelse. Små maskiner dækker sædvanligvis 0,2 til 1,6 mm, mellemstore enheder håndterer 1,6 til 6,0 mm, og tunge spoler er bygget til 6,0 til 16 mm eller derover, afhængigt af spolehovedet og drevets størrelse.
Har jeg brug for en separat Wire Tape Machine, eller kan den indbygges i coileren?
Begge opsætninger findes. Nogle anlæg kører coiler- og tapeenheden som én kombineret celle, der deler en basisramme og et kontrolsystem, hvilket reducerer gulvplads og håndtering. Andre holder dem som separate maskiner forbundet med en transportør, hvilket giver mere fleksibilitet, hvis spolestørrelserne varierer meget.
Hvor ofte skal spændingssensorer omkalibreres?
Et månedligt kalibreringstjek mod en kendt referencespole er en rimelig baseline for de fleste anlæg, med hyppigere kontroller, hvis maskinen kører flere ledningstyper eller målere i rotation, da hver ændring i materialestivhed påvirker, hvordan sensoren aflæser spændingen.
Hvad får spolerne til at løsne sig efter taping?
Dette er normalt et spændingsproblem opstrøms ved spolehovedet snarere end et tapeproblem. Hvis selve spolen ikke er viklet stramt og konsekvent, vil ingen mængde tapejustering nedstrøms korrigere den fuldstændigt, så indstillingerne for spolehovedspændingen bør være det første, der kontrolleres.
Kan én maskine spole forskellige trådmaterialer, såsom stål og kobber, uden større omskiftninger?
Mange maskiner kan håndtere en række materialer med kun spændings- og hastighedsjusteringer, da viklingens kernemekanik ikke ændres. Blødere materialer som kobber kræver generelt lavere spændingsindstillinger end hårdere fjederstål for at undgå overfladedeformation.
Hvor meget gulvplads har en kombineret spole- og tapelinje brug for?
Dette varierer med spolestørrelse og maskinmodel, men som en generel planlægningsfigur har en mellemstørrelse kombineret linjehåndteringsspoler op til ca. 250 kg typisk brug for et fodaftryk i området 4 til 7 meter i længden, inklusive ind- og udløbstransportørsektioner.
Hvor længe holder et spolehoved typisk, før større dele skal udskiftes?
Med regelmæssig smøring og lejeinspektion i henhold til den tidsplan, der er skitseret tidligere i denne vejledning, kører en rullehovedlejesamling normalt i flere års kontinuerlig produktion, før den skal udskiftes, selvom den nøjagtige levetid i høj grad afhænger af trådmaterialets hårdhed og kørehastighed.
Er servodrev altid bedre end en standard AC-motor med en inverter?
Ikke nødvendigvis for enhver applikation. Servodrev tilbyder finere hastigheds- og positionskontrol, hvilket gavner præcisionslagsvikling og kombinationslinjer med stram tapesynkronisering, men et velspecificeret AC-invertersystem er ofte perfekt tilstrækkeligt til enklere ringspoling af tungere tråd, hvor ultrafin kontrol er mindre kritisk.
Hvad er den største faktor for, hvor mange spoler en maskine kan producere pr. skift?
Skiftefrekvens har normalt en større indvirkning end den højeste nominelle hastighed for anlæg, der kører flere produkter, da en maskine, der skifter hurtigt mellem ledningsstørrelser, bevarer mere af skiftet i aktiv produktionstid sammenlignet med en, der kører hurtigere, men står inaktiv længere under opsætningen.
Skal tapebredden være den samme på tværs af alle spolestørrelser produceret på én linje?
Ikke altid. Større, tungere spoler har generelt gavn af bredere tape eller ekstra tapepunkter for at forhindre spolen i at springe op, mens mindre, lettere spoler ofte kan sikres tilstrækkeligt med smallere tape og færre omviklinger, så mange planter har mere end én tapebredde ved hånden.
 Relateret Produkter