E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



Hvad en enkeltskrue ekstruderingsmaskine faktisk gør
A enkelt skrue ekstruderingsmaskine smelter, blander og skubber plastik eller gummiblanding gennem en formet matrice for at danne en kontinuerlig profil, plade, rør eller kabelbeklædning. Den er afhængig af en roterende skrue inde i en opvarmet tønde for at generere det tryk og forskydning, der er nødvendigt for at plastificere råmateriale og levere det med en jævn, kontrollerbar hastighed. I tråd- og kabelindustrien er den samme kernemekanisme hjertet i alle kabelekstruderingsmaskine bruges til isolering, beklædning og kappelinjer. Det korte svar for enhver, der sammenligner ekstruderingsudstyr: Enkeltskruedesign forbliver det dominerende valg til kabelproduktion, fordi de kombinerer mekanisk enkelhed, lavere vedligeholdelsesomkostninger og ensartet smelteoutput for almindelige forbindelser som PVC, PE, XLPE og halogenfrie materialer med lav røg.
Nedenfor beskriver denne vejledning, hvordan maskinen fungerer, hvilke komponenter der betyder mest, hvordan den kan sammenlignes med alternativer med dobbeltskruer, og hvad købere bør tjekke, før de køber en linje til kabelfremstilling.
Sådan fungerer ekstruderingsprocessen inde i tønden
Inde i en enkelt skrue ekstruderingsmaskine , råmateriale kommer ind gennem en tragt og falder ned i tøndens fødezone. Derfra fører skruen materialet gennem tre funktionelle zoner, der hver udfører et særskilt arbejde, før smelten når formen.
- Tilførselszone: faste pellets eller pulver transporteres frem, mens de begynder at varme fra tøndevarmere og friktion.
- Kompressionszone: Skruens kanaldybde falder, komprimerer materiale, tvinger indespærret luft ud og begynder smeltningsprocessen gennem forskydningsvarme og ledning.
- Doseringszone: smelten homogeniseres til en ensartet temperatur og viskositet og skubbes derefter ved konstant tryk mod skærmpakningen og matricehovedet.
Skruegeometrien, især dens længde/diameter-forhold (almindeligvis skrevet som L/D-forhold), bestemmer, hvor meget tid materialet bruger på at blive klippet og opvarmet. De fleste kabelisolerings- og beklædningslinjer bruger et L/D-forhold mellem 20:1 og 26:1, hvilket balancerer outputhastighed med tilstrækkelig smeltekvalitet til kontinuerlig kabeldækning.
Kernekomponenter, der bestemmer outputkvalitet
Hver kabelekstruderingsmaskine bygget op omkring et enkelt skruedesign deler et fælles sæt dele, men præcisionen af hver del påvirker direkte vægtykkelsens konsistens, overfladefinish og linjehastighed.
| Komponent | Primær funktion | Effekt på kabelkvalitet |
|---|---|---|
| Skrue og tønde | Smelter og transporterer forbindelsen under tryk | Bestemmer smelteensartethed og gennemløbsstabilitet |
| Skærmskifter | Filtrerer forurenende stoffer fra smeltestrømmen | Reducerer overfladefejl og blokering af matricen |
| Korshoved dø | Former smeltet materiale omkring lederen | Styrer koncentricitet og vægtykkelse |
| Køletrug | Størker det ekstruderede lag efter matricen | Påvirker dimensionsstabilitet og krympning |
| Træk af og tag op | Trækker kablet med en synkroniseret hastighed og vikler det | Bestemmer linjehastighedskonsistens og spolespænding |
Enkeltskrue vs dobbeltskrue: Hvilket passer til kabelproduktion
Købere, der vurderer en ny linje, spørger ofte, om en dobbeltskruekonfiguration giver reelle fordele i forhold til en standard enkeltskrueekstruderingsmaskine til kabelarbejde. Den ærlige sammenligning afhænger i høj grad af den forbindelse, der behandles.
| Faktor | Enkelt skrue | Dobbelt skrue |
|---|---|---|
| Bedst egnede forbindelser | PVC, PE, XLPE, standard termoplast | Meget fyldte forbindelser, varmefølsomme formuleringer |
| Kapitalomkostninger | Lavere | Højere |
| Vedligeholdelseskompleksitet | Enkel, færre sliddele | Mere kompleks gearkasse og skrueservice |
| Typisk brug i kabelanlæg | Isolering og kappelinjer | Sammensætningslinjer før pelletering |
For de fleste kabelproducenter, der kører standard isolerings- eller kappeforbindelser, er en velspecificeret enkelt skrue ekstruderingsmaskine leverer den udgangsstabilitet, der kræves uden de ekstra omkostninger og kompleksitet ved et dobbeltskruesystem.
Hvor kabelekstruderingsmaskiner bruges på tværs af industrien
A kabelekstruderingsmaskine bygget på enkeltskrueteknologi understøtter flere forskellige produktionslinjer inden for en typisk lednings- og kabelfabrik:
- Primær isoleringsekstrudering til bygningstråd, bilkabel og styrekabel
- Yderkappe og kappe til strømkabel og kommunikationskabel
- Spartel- og strøekstrudering til flerlederkabelsamlinger
- Coating linjer for optiske fiber løse rør og buffer lag
- Skumhudisoleringsekstrudering til data- og koaksialkabel
Hver applikation kræver et lidt anderledes skruedesign, matricegeometri og kølelængde, hvorfor kabelekstruderingslinjer sjældent sælges som en enkelt fast konfiguration. Producenter anmoder typisk om tilpassede krydshoved-matricer og justerbare linjehastigheder for at skifte mellem lederstørrelser uden at udskifte hele ekstruderen.
Skruedesignparametre, der påvirker ekstruderingsydelsen
Kompressionsforhold
Kompressionsforholdet sammenligner kanaldybden ved tilførselszonen med kanaldybden ved målezonen. Forhold mellem 2,5:1 og 3,5:1 er almindelige for PVC- og PE-kabelforbindelser, hvilket giver tilstrækkelig komprimering til at fjerne luftlommer uden at overophede materialet gennem overskydende forskydning.
Skruehastighed og udgangsbalance
At køre skruen hurtigere øger ikke altid det anvendelige output. Ud over en vis hastighed stiger smeltetemperaturen hurtigere, end kølekapaciteten nedstrøms kan håndtere, hvilket fører til faldende vægtykkelse på bløde isoleringslag. Linjeoperatører tuner typisk skruens omdrejninger pr. minut mod trækhastigheden i stedet for at skubbe ekstruderen til dets mekaniske maksimum.
Tøndevarmezoner
Moderne tønder er opdelt i tre til fem uafhængigt kontrollerede varmezoner. Præcis zonekontrol holder temperaturprofilen gradvis, hvilket betyder mest for varmefølsomme forbindelser som flammehæmmende PVC, der bruges i byggetråd.
Materialeovervejelser for kabelforbindelser
Ikke alle sammensætninger opfører sig på samme måde inde i en enkelt skruetønde. Forståelse af krympning, smelteflowindeks og fugtfølsomhed hjælper operatører med at undgå almindelige defekter.
| Forbindelse | Typisk brug | Behandlingsnotat |
|---|---|---|
| PVC | Bygningstrådsisolering og beklædning | Følsom over for overophedning, kræver moderat forskydning |
| LDPE og HDPE | Kommunikationskabelkappe | Lav fugtabsorption, let flow |
| XLPE | Mellem- og højspændingskabelisolering | Kræver hærdning efter ekstrudering, stram temperaturkontrol |
| Lav røg halogenfri forbindelse | Kabelkappe til jernbane, marine og bygning | Meget fyldt, slibende til skrue- og tøndeoverflader |
Sådan vælger du den rigtige maskine til en kabelproduktionslinje
Valg mellem maskinstørrelser og konfigurationer bør starte med tråddiameterområdet og forventet outputvolumen i stedet for prisen alene. Et par praktiske kontrolpunkter hjælper med at indsnævre beslutningen:
- Tilpas skruediameteren til vægtykkelsen og lederstørrelsesområdet, der er planlagt for de næste mange år, ikke kun nuværende ordrer
- Bekræft, at matricehovedet accepterer hurtigskifteværktøj til skift mellem isolerings- og kappeopgaver
- Kontroller, at køletrugets længde svarer til den tilsigtede linjehastighed for målblandingen
- Bekræft, at motor- og drevstørrelsen giver frihøjde til blandinger med højere output, der tilføjes senere
- Spørg efter placering af smeltetryk og temperatursensor, da disse aflæsninger er de tidligste advarselstegn på skrueslid
Købere, der springer over dimensioneringstrinnet, ender ofte med at køre en oversize enkelt skrue ekstruderingsmaskine ved lav effekt, hvilket øger energiomkostningerne pr. meter kabel produceret uden nogen kvalitetsforøgelse.
Vedligeholdelsespraksis, der forlænger levetiden
Slid på skruer og tønder er den største enkeltstående årsag til uplanlagt nedetid på kabelekstruderingslinjer. En konsekvent vedligeholdelsesrutine holder output stabil og undgår dyr nødudskiftning af skruer.
- Efterse skærmpakken og udskift filtre efter en fast tidsplan i stedet for at vente på trykspidser
- Mål cylinderens diameter med jævne mellemrum for at spore slid i forhold til den oprindelige tolerance
- Hold matricen og krydshovedets overflader fri for kulstofopbygning, hvilket er en almindelig årsag til overfladestriber på kabelisolering
- Smør gearkasse og trykleje i henhold til producentens skema, da disse dele bærer den fulde aksiale belastning af smeltetrykket
- Log smeltetemperatur og tryktrends over tid for at fange gradvist skrueslid, før det påvirker vægtykkelsestolerancen
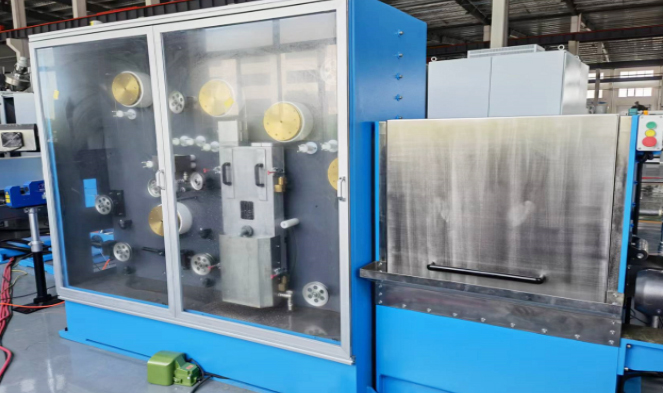
Aktuelle tendenser til at forme kabelekstruderingsudstyr
Energieffektivitet er blevet en førende indkøbsfaktor for nye ekstruderingslinjer. Servodrevne hovedmotorer og variabel frekvens tøndeopvarmning er i stigende grad standard på nye kabelekstruderingsmaskine ordrer, fordi de reducerer ledigt energiforbrug under opstart og materialeskift. Rillede fodercylindre-design bliver også mere almindelige på højere output-linjer, da den rillede sektion forbedrer solid transportstabilitet og tillader højere output ved lavere skruehastigheder sammenlignet med glatte boringsfremføringssektioner.
Et andet skift er i retning af integrerede linjestyringssystemer, der synkroniserer ekstruderskruehastighed, aftrækshastighed og gnisttester-feedback i et enkelt kontrolpanel, hvilket reducerer chancen for operatørfejl, der forårsager inkonsekvent vægtykkelse på tværs af en produktionskørsel.
Ofte stillede spørgsmål
Hvilken størrelse enkelt skrue ekstruderingsmaskine er nødvendig for at bygge trådisolering?
De fleste bygningstrådsisoleringslinjer bruger skruediametre mellem 45 mm og 65 mm, afhængigt af mållederstørrelsesområdet og den nødvendige udgangshastighed.
Kan én kabelekstruderingsmaskine klare både isolerings- og kappeopgaver?
Ja, forudsat at matricehovedet er designet til hurtige værktøjsskift og skruegeometrien passer til begge sammensatte typer, der behandles, såsom PVC til både isolering og kappe.
Hvor ofte skal skruen og cylinderen udskiftes?
Tidspunktet for udskiftning afhænger af sammensatte slibeevne og driftstimer snarere end en fast kalenderplan. Meget fyldte lavtrøgforbindelser slider komponenter hurtigere end standard PVC eller PE.
Hvad forårsager ujævn vægtykkelse på ekstruderet kabelisolering?
Almindelige årsager omfatter en off-center crosshead matrice, inkonsekvent smeltetemperatur fra ujævn tøndeopvarmning eller slidte skruegange, der reducerer trykstabiliteten ved matricen.
Er en enkeltskrueekstruderingsmaskine egnet til skumisoleringsekstrudering?
Ja, med en skrue designet til gasinjektion eller kemiske opskumningsmidler og en tøndekølezone placeret til at kontrollere cellestrukturen, før materialet når formen.
 Relateret Produkter