E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



Kompakt ekstruderingstrådmaskine: Det direkte svar
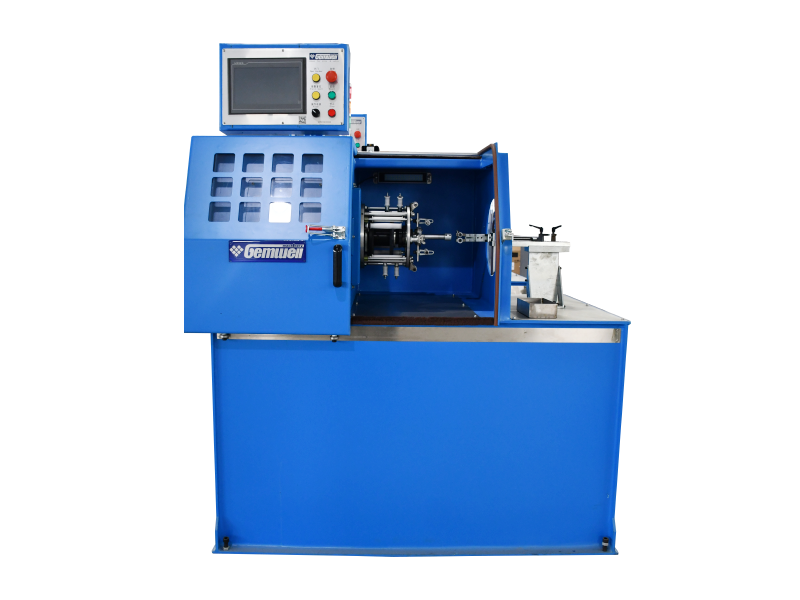
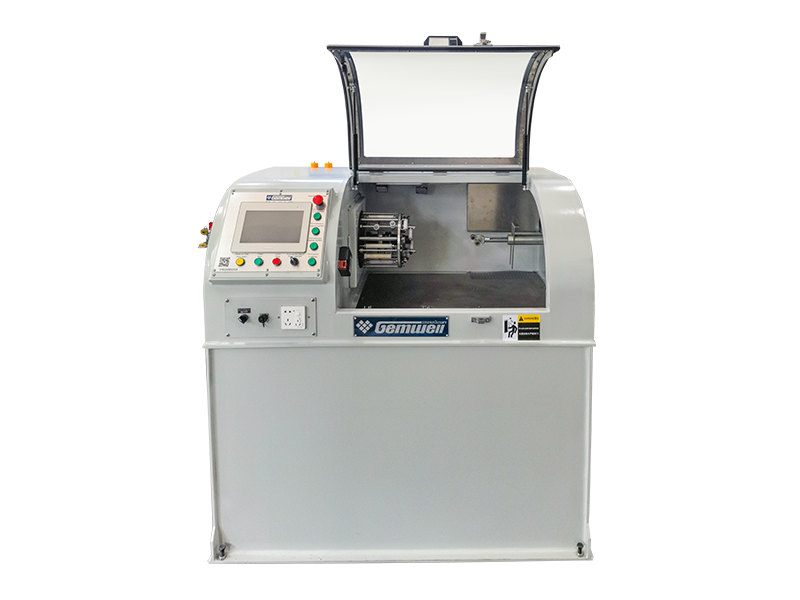
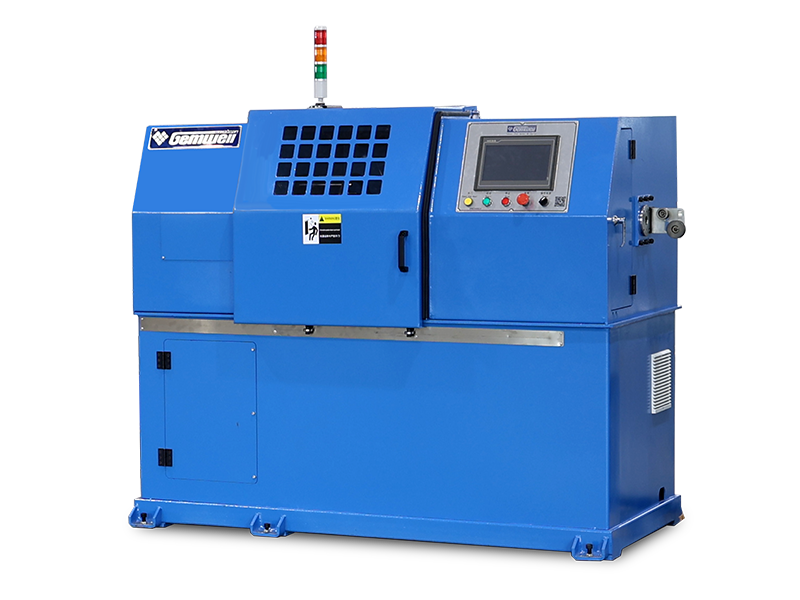
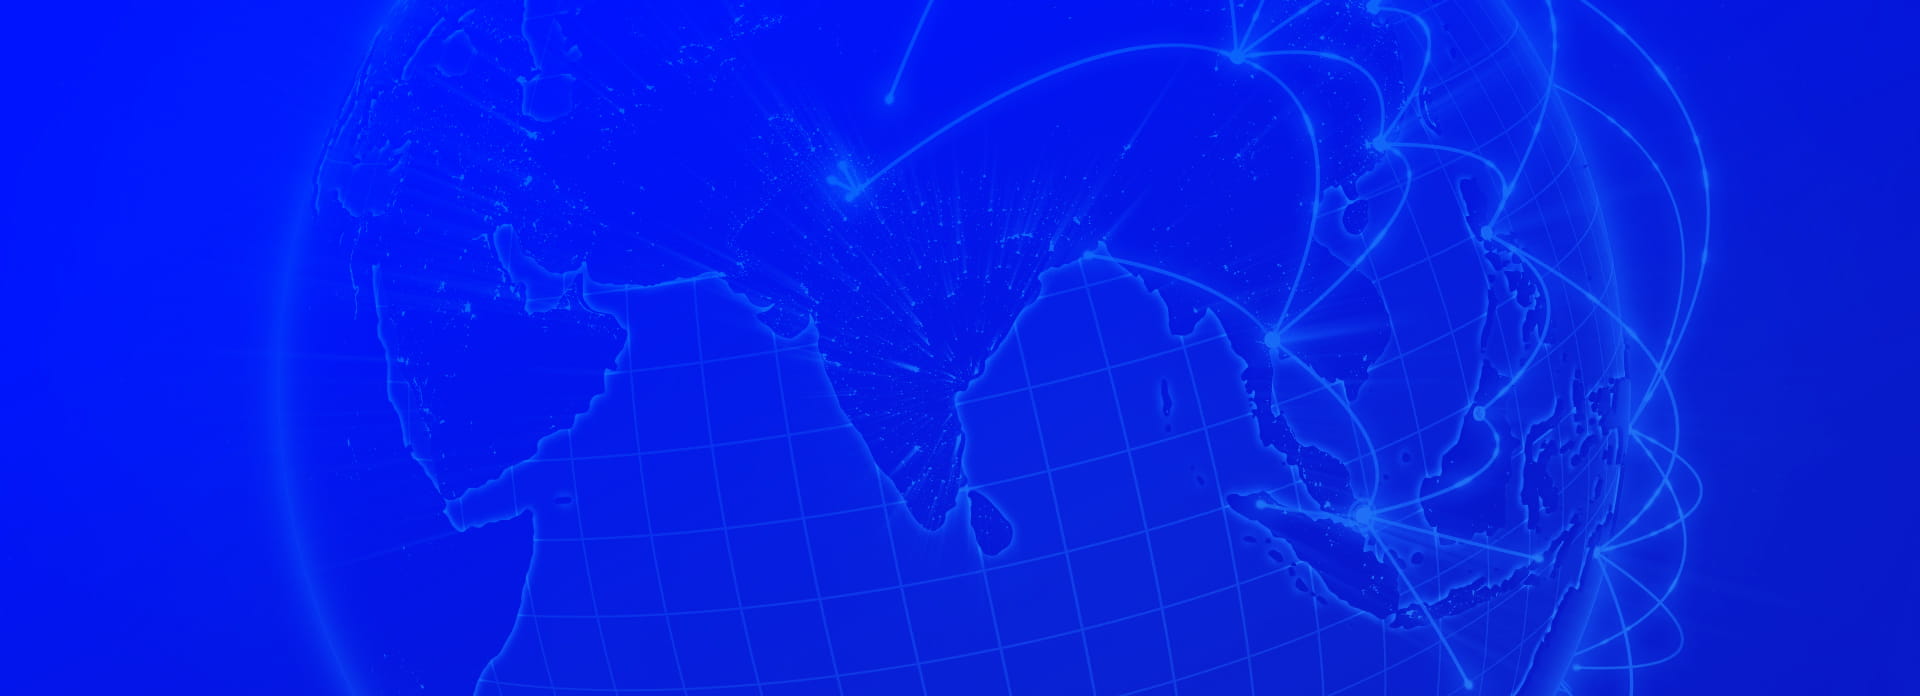
En kompakt ekstruderingstrådmaskine er en pladsbesparende kabelekstruderingsmaskine bygget til at påføre isolering eller kappelag på ledninger og kabelledere uden gulvfodaftrykket fra en traditionel produktionslinje. De fleste kompakte enheder passer inden for 8 til 15 kvadratmeter mens den stadig leverer udgangshastigheder mellem 80 og 400 meter i minuttet, afhængig af lederdiameter og materiale. For værksteder med begrænset gulvplads, lav til mellem volumen kørsel eller hyppige materialeskift er en kompakt ekstruderingstrådmaskine det praktiske svar, fordi den forkorter opsætningstiden, reducerer materialespild under opstart og lader én operatør styre hele linjen i stedet for at have brug for en flermands besætning.
Resten af denne vejledning nedbryder, hvordan disse maskiner er opbygget, hvad der adskiller en pålidelig kompakt kabelekstruderingsmaskine fra en underpowered, og hvordan man matcher maskinspecifikationer til dine faktiske produktionsbehov.
Sådan er en kompakt ekstruderingswire-maskine bygget
Hver kompakt ekstruderingstrådmaskine deler den samme kernesekvens som større kabelekstruderingsmaskine linjer, blot kondenseret til et strammere mekanisk layout. Lederen betaler sig fra et spolestander, passerer gennem en forvarmer, kommer ind i ekstruderens krydshoved, hvor smeltet polymer påføres, og bevæger sig derefter gennem afkøling, en gnisttester eller diametermåler og til sidst en opsamlingsspole.
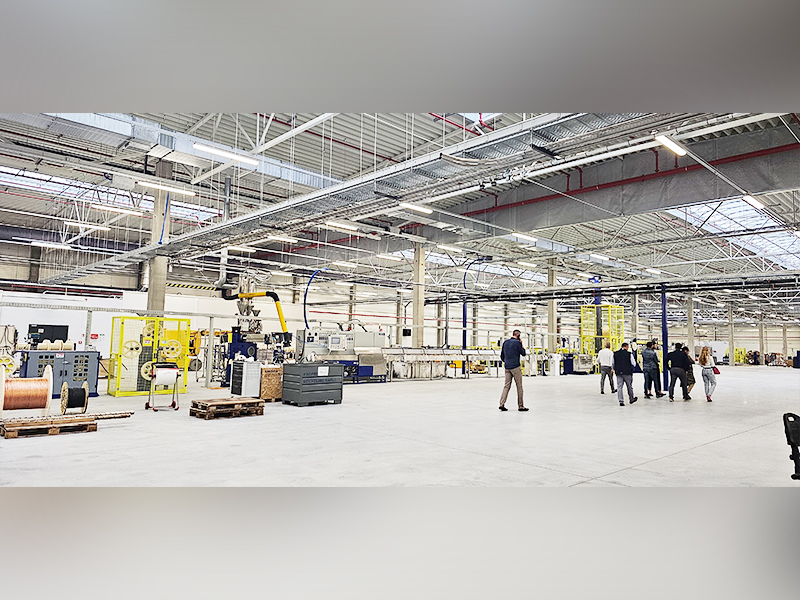
Det, der gør en enhed "kompakt", er ikke en reduktion af funktionelle trin, men et redesign af, hvordan disse trin forbindes. Kompakte maskiner integrerer typisk forvarmeren og ekstruderbasen i en delt ramme, bruger et lodret eller stablet køletrug i stedet for et langt vandret, og kombinerer aftræk og optagning i et enkelt drivskab. Dette reducerer ledningslængden med omkring 40 til 60 procent sammenlignet med en standardkonfiguration, der håndterer det samme trådmåleområde.
| Linjetype | Længde | Der er behov for operatører | Wire Range |
|---|---|---|---|
| Kompakt ekstruderingstrådmaskine | 3 til 6 meter | 1 | 0,1 mm til 6 mm |
| Standard kabelekstruderingsmaskine | 10 til 18 meter | 2 til 3 | 0,1 mm til 25 mm |
Skruedesign og hvorfor det bestemmer outputkvalitet
Ekstruderskruen er den enkelte komponent, der bestemmer, om en kompakt ekstruderingstrådmaskine producerer ensartet vægtykkelse eller udvikler excentricitetsproblemer ved hastighed. Kompakte maskiner bruger generelt en enkeltskruet ekstruder med et L/D-forhold mellem 20:1 og 25:1, kortere end forholdet 25:1 til 30:1, der findes på linjer i fuld størrelse, fordi den kortere cylinder passer til det mindre motorhus uden at ofre smelteens ensartethed for trådmålere under 6 mm.
Tre zoner der betyder noget
- Foderzone: trækker faste piller frem og begynder komprimering
- Kompressionszone: smelter gradvist materiale, mens kanaldybden reduceres
- Målezone: stabiliserer trykket og leverer ensartet smelteflow til krydshovedet
Et dårligt afstemt skruedesign forårsager bølgende , der viser sig som en tråddiameter, der svinger med mere end 0,02 mm langs den samme spole. Købere, der sammenligner maskiner, bør bede om en prøve, der er skåret ud og målt på tre punkter for at bekræfte konsistensen, før de forpligter sig til et køb.
Konfigurationer af køletrug til trange rum
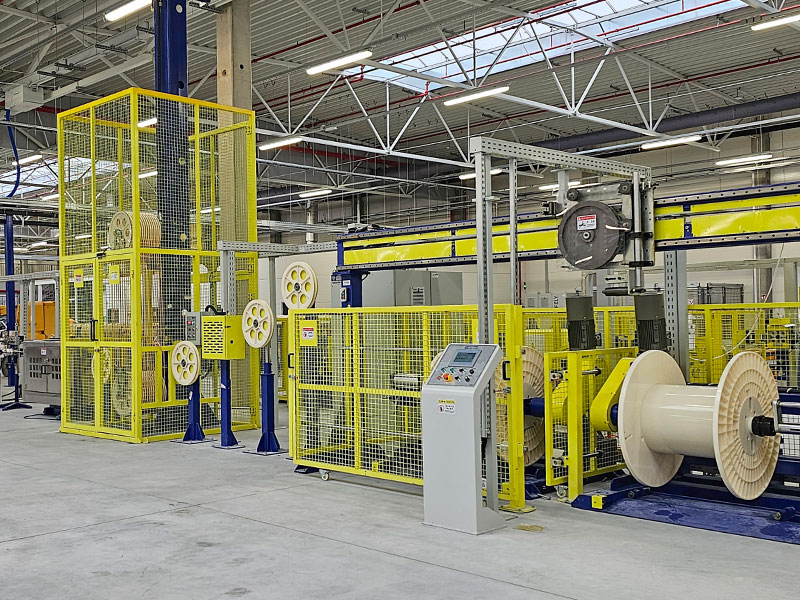
Køling er det sted, hvor kompakt ekstruderingstrådsmaskindesign afviger mest synligt fra konventionelle layouts. Fordi vandrette trug har brug for længde for at lede varmen gradvist, er kompakte enheder i stedet afhængige af en af tre tilgange:
- Multi-zone kort trug med adskilte varmt- og koldtvandssektioner for at accelerere temperaturfaldet inden for en kortere afstand
- Spraykøletunneller, der bruger dysearrays i stedet for et nedsænkningsbad, og skærer den nødvendige længde med op til 50 procent
- Lodret dråbekøling, hvor ledningen bevæger sig nedad gennem et stablet kammer i stedet for vandret
For PVC- og PE-isoleret ledning under 4 mm kan en spraykøletunnel på 2 til 3 meter opnå den samme køleeffekt som et 5 meter nedsænket trug, i henhold til typiske benchmarks for linjehastighed, der bruges af kabelmaskineri-integratorer. Dette er hovedårsagen til, at kompakte kabelekstruderingsmaskiner kan matche outputhastigheder tæt på standardlinjer på trods af den mindre ramme.
Kontrolsystemer: Hvad adskiller grundlæggende fra pålideligt
Styringsarkitektur er ofte den mest oversete faktor, når man vurderer en kompakt ekstruderingstrådmaskine. En basisenhed kører på relælogik med manuelle justeringer for temperatur og linjehastighed. En pålidelig enhed kører på en PLC med berøringsskærm HMI, hvilket giver operatører mulighed for at gemme opskrifter for forskellige ledningsmålere og genkalde dem øjeblikkeligt under skift.
| Tier | Justeringsmetode | Opbevaring af opskrifter | Skiftetid |
|---|---|---|---|
| Grundlæggende relælogik | Manuelle urskiver | Ingen | 25 til 40 minutter |
| Mid-tier PLC | Digital touchskærm | Op til 10 opskrifter | 8 til 12 minutter |
| Avanceret PLC med lukket kredsløbsdiameterkontrol | Automatisk korrektion | Ubegrænset, netværk | Under 5 minutter |
Diameterkontrol med lukket sløjfe fortjener særlig opmærksomhed. Dette system bruger en lasermåler placeret efter afkølingsstadiet til at måle tråddiameteren i realtid og justerer automatisk aftrækshastigheden eller ekstruderens omdrejningstal for at korrigere driften, før den bliver til skrot. Linjer uden denne funktion kører typisk skrotrater på mellem 3 og 6 procent , mens linjer med lukket sløjfe-kontrol bringer det ned til under 1 procent i de fleste rapporterede tilfælde fra kabelfremstillingsfaciliteter.
Materialekompatibilitet på tværs af almindelige applikationer
En kompakt ekstruderingstrådmaskine er ikke et værktøj i ét materiale. Den samme krydshoved- og skruekonfiguration, der fungerer perfekt til PVC, vil underpræstere på materialer med forskellige smelteegenskaber. Matching af materiale til maskinopsætning er afgørende, før produktionsplanlægningen begynder.
PVC isolering
PVC forbliver det mest almindelige materiale, der køres på kompakte linjer, fordi dets procestemperaturvindue, generelt 160°C til 190°C, er tilgivende og tolererer mindre skruehastighedsvariationer uden større defekter. Det er standardudgangspunktet for generelle bygningsledninger og lavspændingsapplikationer.
Polyethylen og tværbundet polyethylen
PE og XLPE har brug for strammere temperaturkontrol, typisk inden for et 5°C-bånd, fordi disse materialer er mere følsomme over for forskydningsopvarmning. En kompakt ekstruderingstrådmaskine, der kører XLPE, bør have en dedikeret kølezone adskilt fra hovedtruget for at styre tværbindingsprocessen, hvis linjen inkluderer det trin.
TPE og lav-røg forbindelser
Termoplastiske elastomerer og lav-røg-nul-halogen-forbindelser, der anvendes til transport- og marinekabler, kræver skrueprofiler med lavere forskydning for at undgå nedbrydende flammehæmmende additiver. At køre disse forbindelser på en skrue designet til standard PVC forårsager ofte synlige striber eller misfarvning i den færdige jakke.
Dimensionering af en maskine til din faktiske produktionsvolumen
Overkøb af kapacitet er en af de mest almindelige fejl, når man vælger en kompakt ekstruderingstrådmaskine. At matche maskinens gennemløb til realistisk daglig produktion forhindrer både spildte kapital og underpowered flaskehalse.
Som en planlægningsreference: Et lille værksted, der producerer 1.000 til 3.000 meter om dagen af tyndtråd (under 2 mm) er godt betjent af en 65 mm eller 75 mm kompakt enkeltskruet enhed. Et anlæg målrettet 5.000 til 10.000 meter om dagen i området 2 mm til 6 mm har typisk brug for en skruediameter på 90 mm til 100 mm med en stærkere drivmotor, normalt i intervallet 30 kW til 45 kW, for at opretholde denne gennemstrømning uden at overophede smelten.
Alene linjehastighed er et vildledende tal uden sammenhæng. En maskine, der annonceres med 300 meter i minuttet på en 0,5 mm ledning, vil ikke køre tæt på den hastighed på en 4 mm leder, fordi større diametre kræver tykkere isoleringsvægge og derfor langsommere træk for at opretholde korrekt afkøling. Anmod altid om hastighedstal knyttet til en specifik trådmåler og vægtykkelse, ikke et enkelt tæppenummer.
Vedligeholdelsesmønstre, der forlænger levetiden
Kompakte maskiner kører varmere i forhold til deres rammestørrelse, fordi komponenterne sidder tættere sammen, hvilket betyder, at varmestyring og rutinemæssig vedligeholdelse vejer mere end på standardlinjer med afstand.
- Rengør skærmpakken og afbryderpladen hver materialeskift for at forhindre trykopbygning, der belaster drivmotoren
- Inspicer krydshovedet og spidsjusteringen ugentligt, da kompakte rammer har mindre tolerance for termisk ekspansionsdrift
- Tjek kølevandsflowet månedligt, da kalkopbygning i et kortere trug har en forholdsmæssigt større indvirkning på køleeffektiviteten
- Udskift aftræksbælter eller larvebaner baseret på slid, ikke en fast kalendertidsplan, fordi slidhastigheden i høj grad afhænger af wireoverfladefriktion
Faciliteter, der følger en dokumenteret omskiftningsrengøringsrutine, rapporterer færre uplanlagte stop end dem, der er afhængige af reaktiv vedligeholdelse, baseret på almindelige mønstre observeret på tværs af små til mellemskala ledningsproduktionsoperationer.
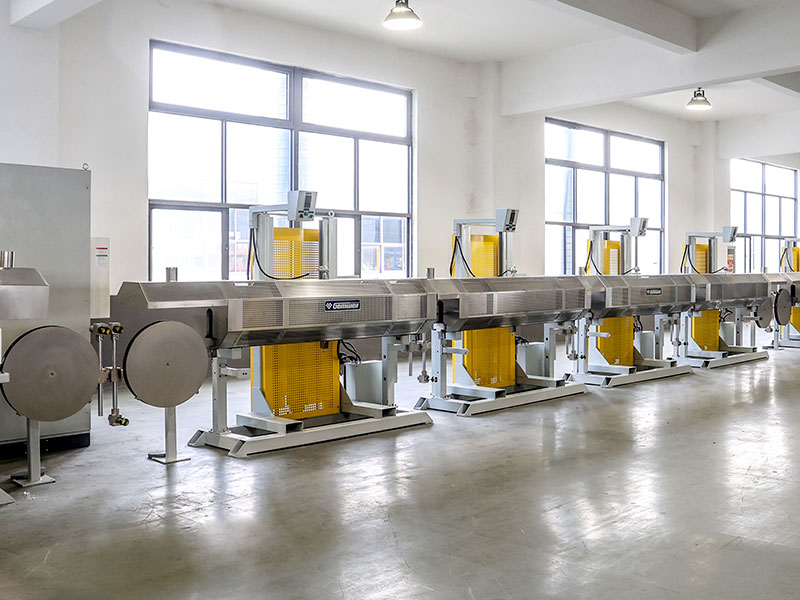
Ofte stillede spørgsmål
Hvilket tråddiameterområde kan en kompakt ekstruderingstrådmaskine håndtere?
De fleste kompakte enheder dækker en lederdiameter på 0,1 mm til 6 mm, hvilket passer til det store flertal af applikationer med bygningsledninger, billedninger og lavspændingskontrolkabler. Større diameterområder kræver generelt en standard, ikke-kompakt linje.
Hvor meget gulvplads har en kompakt kabelekstruderingsmaskine egentlig brug for?
En typisk kompakt linje, inklusive udbetalingsstativ, ekstruder, kølesektion og take-up, har brug for ca. 8 til 15 kvadratmeter gulvareal sammenlignet med 25 til 40 kvadratmeter for en standardkonfiguration, der dækker det samme målområde.
Kan én operatør køre en kompakt ekstruderingstrådsmaskine alene?
Ja. Det integrerede styreskab og den forkortede linjelængde er specifikt designet, så en enkelt uddannet operatør kan overvåge udbetaling, ekstruderingsparametre og optagning uden at skulle have en anden person stationeret ved et separat kontrolpunkt.
Hvad er det typiske motoreffektområde for disse maskiner?
Mindre 65 mm skruenheder bruger typisk 15 kW til 22 kW hoveddrivmotorer, mens 90 mm til 100 mm skruenheder, der bruges til tykkere ledninger, normalt kræver 30 kW til 45 kW for at opretholde stabil ydelse under belastning.
Ofrer en kompakt maskine outputhastighed sammenlignet med en standardlinje?
Ikke væsentligt for tyndere målere. Med spraykøling eller multi-zone trug, kan kompakte linjer, der løber wire under 4 mm, nå 80 til 400 meter i minuttet, sammenlignet med standard linjer i samme måleområde, selvom større diametre over 10 mm stadig favoriserer længere standard kølesektioner.
Hvor lang tid tager et typisk materiale- eller farveskift?
Med en mid-tier PLC og lagrede opskrifter tager skiftet generelt 8 til 12 minutter. Maskiner med avanceret lukket sløjfe-kontrol og netværksopbevaring kan bringe dette under 5 minutter.
 Relateret Produkter