E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



Hvis du indkøber eller specificerer en stor skala trådekstruderingsmaskine , det korte svar er dette: outputkapacitet, dysehovedpræcision, skruegeometri og køleledningslængde er de fire variabler, der adskiller en maskine, der betaler sig selv i løbet af atten måneder, fra en, der er underudnyttet. En lednings- og kabelekstruder, der er bygget til produktion af store mængder, skal opretholde snævre vægtykkelsestolerancer - typisk ±0,05 mm eller bedre - på tværs af flerskiftsløb, samtidig med at skrotmængderne holdes under 1 %. Alt andet - mærke, farve, kabinetfinish - er sekundært. Nedenstående sektioner nedbryder hver dimension af valg, drift og optimering, så dit indkøbsteam har den tekniske dybde til at stille de rigtige spørgsmål.
Hvad er en storskala wireekstruderingsmaskine?
En trådekstruderingsmaskine i stor skala er en kontinuerlig bearbejdningslinje, der tvinger en smeltet termoplastisk eller termohærdende forbindelse gennem en krydshovedmatrice og belægger en bevægelig leder - kobber, aluminium eller optisk fiber - med et isolerende eller kappelag. I modsætning til små bænk-enheder, der bruges i laboratorier, er lednings- og kabelekstrudersystemer af industrikvalitet konstrueret til at køre med linjehastigheder fra 100 m/min op til 2.500 m/min for tynd emaljeisolering, mens de bibeholder konsistente dielektriske egenskaber af elektrisk kvalitet på tværs af kilometers output.
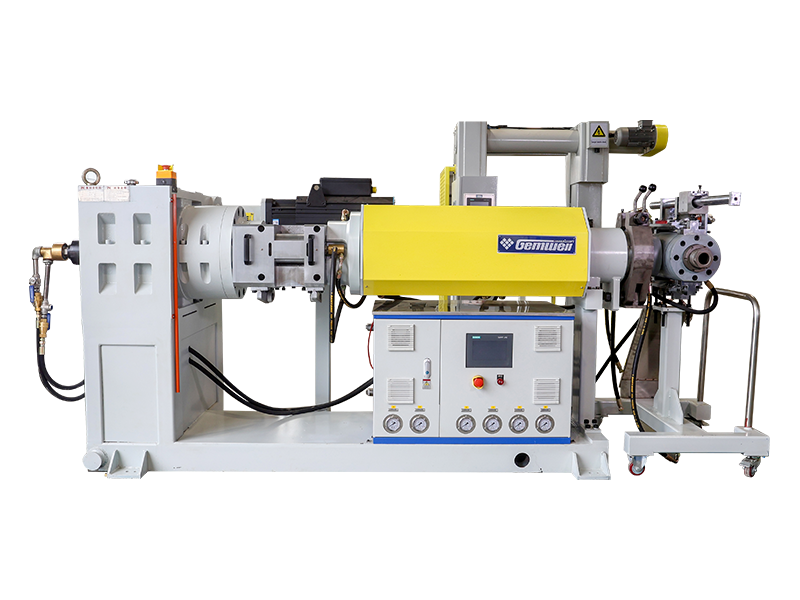
Selve maskinen er en tæt integreret produktionslinje snarere end et enkelt stykke udstyr. Den består af et udbetalingsstativ, en forvarmnings- eller udglødningsstation, ekstruderens cylinder- og skruesamling, en krydshovedmatrice, en gnisttest- eller kapacitansmonitor, et køletrug, en larve- eller kapstan-optagning og en rulle- eller oprulningsstation. Hvert delsystem skal matches med de andre i gennemstrømningskapacitet, ellers bliver flaskehalsen loftet for hele linjen.
Kerne maskinkategorier og outputområder
Ikke alle wire og kabel ekstruder fungerer i samme skala. At forstå segmenteringen hjælper købere med at matche maskinklasse til produktionsvolumen, før de taler med leverandører.
| Maskinklasse | Skruediameter (mm) | Typisk output (kg/time) | Målansøgning | Ca. Linjehastighed (m/min) |
|---|---|---|---|---|
| Mikro / Præcision | 20-45 | 5-60 | Medicinsk ledning, magnet ledning, datakabler | 200-2.500 |
| Medium Industriel | 45-90 | 60-300 | Bygningsledning, bilsele, styrekabel | 50-400 |
| Stor skala / Tung | 90-150 | 300-1.200 | Strømkabler, søkabler, HV/EHV kappe | 5-80 |
| Tandem / Triple-Layer | Flere tønder | 400-2.000 | XLPE isoleret MV/HV kabel, co-ekstrudering kappe | 3-30 |
Skillelinjen mellem "medium industriel" og "stor skala" er generelt accepteret i industrien ved omkring 90 mm skruediameter for enkeltskruede maskiner, fordi over denne tærskel hopper motordrevpakken, gearkassens drejningsmoment og tøndevarmekapaciteten alle ind i en anden ingeniørklasse. Mange kinesiske producenter, europæiske OEM'er som Rosendahl Nextrom og amerikanske bygherrer som Davis-Standard definerer deres store lednings- og kabelekstruderporteføljer, der starter ved denne diameter.
Screw Design: Motoren for gennemstrømning og smeltekvalitet
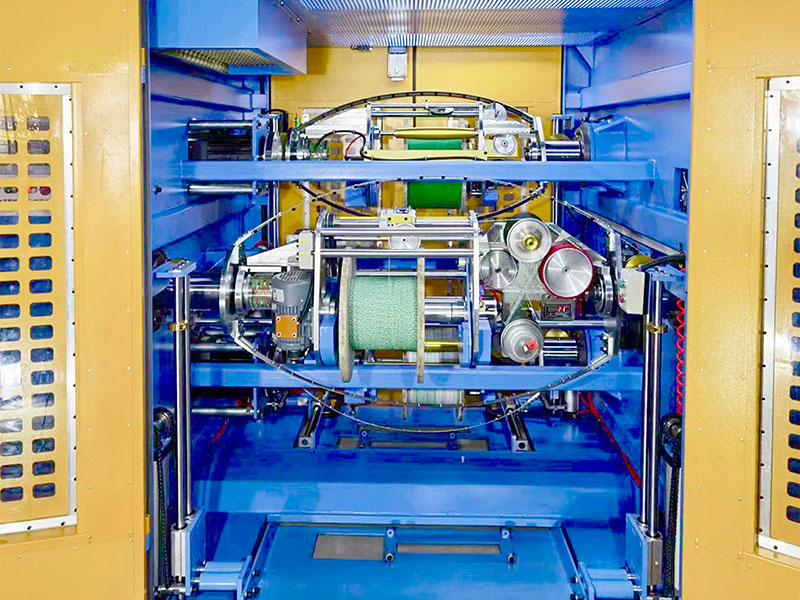
Ekstrusionsskruen er hjertet i enhver storskala trådekstruderingsmaskine. Dens geometri - kompressionsforhold, L/D-forhold og flyveprofil - bestemmer smeltetemperaturens ensartethed, outputstabilitet og risiko for sammensætningsnedbrydning. At få disse parametre forkert er den mest almindelige årsag til isoleringshulrum, overfladefejl og excentriske belægninger.
L/D-forhold
Længde-til-diameter-forholdet (L/D) definerer, hvor meget tid polymeren tilbringer i tønden ved at blive plastificeret og homogeniseret, før den når formen. For lednings- og kabelforbindelser er industristandardsortimentet 20:1 til 30:1 . PVC-isoleringslinjer kører ofte ved 20:1 til 24:1, fordi PVC er termisk følsomt - længere opholdstid risikerer nedbrydning. XLPE- og HDPE-linjer kan bruge 24:1 til 30:1 for at sikre fuldstændig tværbindingsinitiatordispersion. Nogle specielle halogenfri flammehæmmende (HFFR) forbindelser kræver nu L/D op til 35:1 på grund af deres høje fyldstofbelastninger (ATH eller MDH ved 60-65 vægtprocent), som kræver mere forskydningsarbejde for at opnå ensartet smeltning.
Kompressionsforhold
Kompressionsforhold er forholdet mellem foderzonens kanaldybde og målezonens kanaldybde. En tråd- og kabelekstruder, der behandler ufyldt polyethylen, bruger typisk et kompressionsforhold på 3,0:1 til 3,5:1. Fyldte forbindelser med ATH-belastninger over 55 % kræver lavere kompressionsforhold - typisk 2,2:1 til 2,8:1 - for at forhindre skrueoverbelastning og overdreven forskydningsopvarmning, der ville aktivere tværbindingsmidler for tidligt eller nedbryde flammehæmmere.
Barriere- og blandingssektioner
Moderne højeffektskruer til wireekstruderingsmaskiner i stor skala inkorporerer ofte barriereflyvninger i overgangszonen for at adskille smeltebassinet fra usmeltede faste stoffer, hvilket forbedrer smeltehomogeniteten uden at hæve smeltetemperaturen. En downstream distributiv blandesektion - såsom en Maddock eller Egan mixer - homogeniserer yderligere farvestoffer og stabilisatorpakker. Kombinationen af en barriereskrue med en Maddock mixer er blevet vist i offentliggjorte casestudier af skrueproducenter som Xaloy og Reiloy at reducere smeltetemperaturvariation fra ±8°C ned til ±2°C, hvilket direkte udmønter sig i strammere kapacitans- og isolationsmodstandsværdier på det færdige kabel.
Industriens benchmark: En 120 mm skrue med 28:1 L/D og barrieregeometri bearbejdning XLPE-blanding ved 150 rpm leverer typisk 800-950 kg/t output med smeltetemperaturvariation under ±3°C over matricehovedet.
Crosshead Die Technology og Concentricity Control
Tværhovedet er det sted, hvor den smeltede forbindelse møder den bevægelige leder og formes til en præcis cylindrisk belægning. På en wireekstruderingsmaskine i stor skala styrer matricedesign direkte excentricitet - den primære kvalitetsmetrik for isoleret ledning. Dårlig koncentricitet spilder materiale, forårsager dielektriske fejl og udløser kunderetur.
Tryk-Type vs. Tube-Type Die
En tryktype (også kaldet en "fyldnings"-matrice) bygger smeltetryk bag spidsen, så forbindelsen klæber tæt til lederen under positivt tryk. Det bruges til at bygge wire, hookup wire og de fleste PVC-applikationer. En matrice af rørtypen skaber et polymerrør, der trækkes ned på lederen under spænding - foretrukket til PTFE, ETFE og nogle XLPE-applikationer, hvor bindingsstyrken bevidst er minimeret for at tillade stripning.
Materiale- og temperaturensartethed
Tværhovedlegemer i stor skala er typisk bearbejdet af værktøjsstål (H13 eller P20) med krom eller titaniumnitrid (TiN) belægning på strømningsoverflader for at modstå slid fra fyldte forbindelser. Ensartet temperatur på tværs af matricelegemet er essentielt: En 5°C forskel mellem toppen og bunden af en 150 mm matricelegeme kan producere 0,08 mm excentricitet på en 6 mm² byggetråd, hvilket er uden for de fleste internationale standarder. Førende producenter indlejrer nu flere uafhængige modstandsvarmere og termoelementer i formlegemet med lukket sløjfe PID-kontrol i hver zone.
Automatiske centreringssystemer
Højproduktionsledninger og kabelekstruderlinjer integrerer i stigende grad automatisk koncentricitetskontrol. En ultralyds- eller røntgen-vægtykkelsesmonitor placeret umiddelbart efter matricen sender tykkelsesdata i realtid til et servodrevet matricejusteringssystem, der flytter spidspositionen med 0,001 mm opløsning. Automatiske centreringssystemer fra leverandører som Sikora AG og Zumbach Electronic kan reducere excentriciteten fra en manuel justering af baseline på 8-12% ned til 2-4%, hvilket ved volumener på 50.000 km/år udmønter sig i målbare sammensætningsbesparelser.
Flerlags co-ekstruderingshoveder
Til mellem- og højspændingskabler, der kræver en halvleder-indvendig skærm, XLPE-isolering og halvleder-ydre skærm i en enkelt passage, anvendes et tredobbelt co-ekstruderingskrydshoved. Disse hoveder har tre separate smeltestrømningskanaler, der konvergerer i et enkelt matricelegeme og afsætter alle tre lag samtidigt. Denne tilgang – nogle gange kaldet "tørhærdning" eller "CCV" (køreledningskontinuerlig vulkanisering), når den kombineres med et hærdningsrør med forhøjede temperaturer – eliminerer risikoen for kontaminering mellem lag og opretholder de renhedsniveauer, der kræves af IEC 60840 for kabler vurderet over 30 kV.
Kølelinjedesign: Hvorfor længde bestemmer hastighed
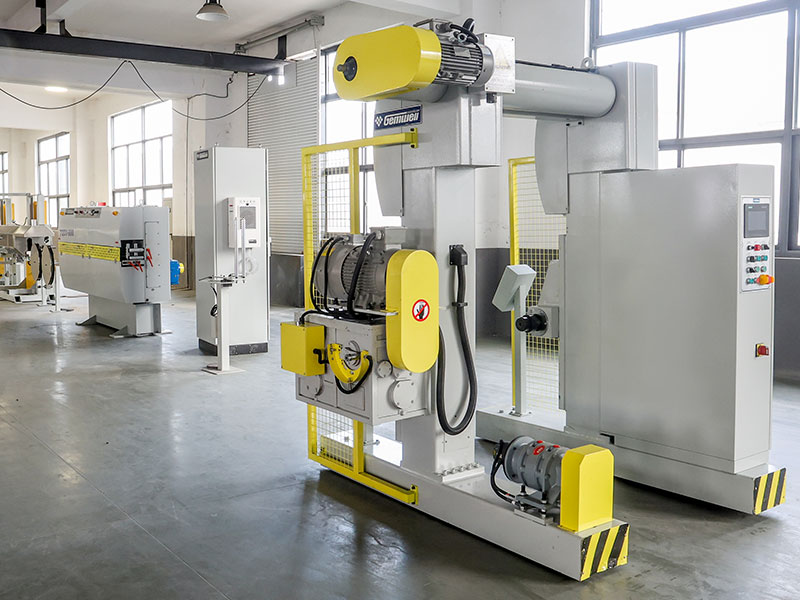
Efter matricen skal den varmeisolerede ledning afkøles fra smeltetemperaturen (typisk 180-230°C for PE-forbindelser, 170-200°C for PVC) ned til under 60°C, før den kommer i kontakt med kapstanen eller larven, for at forhindre deformation under aftræksspænding. Køletrugets længde er derfor den primære determinant for den maksimale opnåelige linjehastighed på enhver wireekstruderingsmaskine i stor skala.
Regel for dimensionering af vandtrug
En forenklet ingeniørregel, der anvendes i trådindustrien: køletrugslængde (i meter) divideret med ledningshastighed (m/min) skal være tilstrækkelig til at reducere isoleringsoverfladetemperaturen til under 60°C. For en 2,5 mm² PVC-byggetråd med 200 m/min kræves typisk et 30 meter trug med 18–22°C indløbsvand. For et 50 mm² XLPE-strømkabel ved 40 m/min er en 60-meter trug med trinvise vandtemperaturzoner almindelig. Moderne linjer til storskalaproduktion installerer trug i sektioner på 6-10 meter hver, hvilket muliggør trinvis køling og mulighed for at variere antallet af aktive sektioner efter produkt.
Spray vs. Nedsænkningskøling
Dyktanke er standard til kabler over 4 mm². Højhastigheds præcisionsledninger til tynd isolering (AWG 28 og finere) bruger ofte en første zone af luftkølet gnisttester efterfulgt af en vandsprøjteboks, fordi fuld nedsænkning ved hastigheder over 1.000 m/min skaber turbulens, der kan få wiren til at oscillere og røre ved vægge. Spraybokse med laminar-flow-dyser kontrollerer dette problem, mens de stadig opnår tilstrækkelig varmefjernelse.
Kølet vand systemer
Tråd- og kabelekstruderlinjer i stor skala til ledninger til biler, der kører med 600-800 m/min., forbindes typisk til et centralt kølevandssystem, der leverer 8-12°C vand. Vandindløbstemperaturen påvirker direkte den minimale truglængde. At gå fra 22°C postevand til 10°C afkølet vand kan reducere den nødvendige truglængde med 25-35% for det samme produkt og samme hastighed, hvilket er en betydelig besparelse i gulvplads for store planter.
Vand recirkulation og kvalitet
Kølevand på en trådekstruderingslinje akkumulerer sammensatte rester, slipmidler og mikrobiel vækst. Moderne linjer i stor skala inkorporerer recirkulation med lukket kredsløb med en central kølemaskine, filtrering til 50 mikron og UV-sterilisering. Vandledningsevnen skal kontrolleres under 50 µS/cm for højspændingskabelledninger for at forhindre galvanisk korrosion på kobberledere, der passerer gennem truget. Planter, der forsømmer vandkvalitetsstyring, finder ofte lederoverfladeoxidation, der skaber adhæsionsproblemer ved grænsefladen mellem isolering og leder.
Drivsystemer, drejningsmoment og energieffektivitet
Drivsystemet på en wireekstruderingsmaskine i stor skala - motoren, gearkassen og frekvensomformeren (VFD) - skal levere stabilt drejningsmoment over hele hastighedsområdet for at forhindre overspænding og jagt, som viser sig som diametervariation i den færdige ledning. I det seneste årti har vekselstrøms-vektordrev og direkte-drevne systemer med permanent magnet (PM) væsentligt fortrængt ældre DC-tyristordrev på nye installationer.
AC Vector Drive Helical Gearkasse
Den mest udbredte konfiguration på mellemstore til store tråd- og kabelekstruderlinjer. AC-motoren (typisk IE3- eller IE4-effektivitetsklasse) er koblet til en hærdet skrue- eller spiralformet gearkasse. Hastighedsreguleringsnøjagtigheden er typisk ±0,05 % med et godt vektordrev, tilstrækkeligt til de fleste bygningsledninger og strømkabler. Motorstørrelser spænder fra 75 kW for en 90 mm ekstruder til 630 kW eller mere for en 150 mm maskine, der behandler fyldte forbindelser.
PM Direct Drive
Permanente magnetmotorer med en et-trins reduktion eller slet ingen gearkasse er i stigende grad almindelige på højhastigheds præcisionstrådekstrudere. Uden gearkasse falder mekaniske tab til næsten nul, og systemet opnår hastighedsregulering bedre end ±0,01%. PM-drev reducerer også støjniveauet fra de typiske 82–86 dB(A) for en gearet maskine til under 75 dB(A), en meningsfuld forbedring i operatørmiljøer, der kører 24/7.
Specifikt energiforbrug
En vigtig indkøbsmetrik er specifikt energiforbrug (SEC) i kWh pr. kilogram output. En velkonfigureret 120 mm lednings- og kabelekstruder, der behandler XLPE ved høj gennemstrømning, bør opnå 0,12–0,20 kWh/kg alene for ekstruderingsdelen. Ældre maskiner med DC-drev og dårlig tøndeisolering kan køre 0,35–0,50 kWh/kg. Ved en årlig produktion på 5.000 tons udgør forskellen mellem 0,15 og 0,40 kWh/kg 1.250 MWh/år - ved industrielle elpriser på $0,08-$0,12/kWh, er dette $100.000-$150.000 i årlig energiomkostningsforskel.
Tøndeisolering og zonevarme
Opvarmning af tønden tegner sig for 20-40% af det samlede ekstruderenergiforbrug under produktionen. Keramiske båndvarmere med 94–96 % effektivitet, kombineret med mineraluldsisoleringsmuffer monteret over båndene, reducerer udstrålet varmetab og sænker zonevarmeenergien med 15-30 % sammenlignet med uisolerede båndvarmere i støbt aluminium. Flere store maskinbyggere tilbyder nu isoleret tøndevarme som standard på maskiner over 90 mm.
Tønde- og temperaturzonestyring
Præcis tøndetemperaturstyring er ikke til forhandling i en wire- og kabelekstruder i produktionskvalitet. De fleste maskiner i stor skala opdeler tønden i fire til seks uafhængige opvarmnings- og kølezoner, hver med sin egen modstandsbåndvarmer, køleblæser (eller vandkappe) og PID temperaturregulator. Muligheden for selvstændigt at indstille og holde hver zone inden for ±1°C fra sætpunktet er basiskravet.
- Zone 1 (Feed): Sæt typisk 20–40°C under smeltetemperaturen for at forhindre brodannelse og sikre fast-bed-transport
- Zone 2–3 (Overgang): Gradvis rampe mod smeltetemperatur, hvilket muliggør kontrolleret plastificering uden at overophede smelten
- Zone 4–5 (måling): Indstil til eller lidt under matricetemperatur for stabilt smeltetryk og udgangshastighed
- Adapter- og matricezoner: Ofte uafhængigt styret; matricezoneens ensartethed på tværs af kroppen inden for ±2°C er afgørende for koncentricitet
- Kølemedium: Køling af trykluft eller vandkappe for at forhindre overophedning ved høje skruehastigheder
Temperaturoverskridelse under opstart er en hyppig kilde til sammensætningsnedbrydning og matricekontamination. Moderne storskala wireekstruderingsmaskine-controllere bruger auto-tune PID-algoritmer og model prædiktiv kontrol (MPC) til hurtigere tøndeopvarmning med minimal overskydning – hvilket bringer en 120 mm maskine til produktionstemperatur på 45-60 minutter med mindre end 3°C overskridelse versus den 20-30°C overskydning, der er almindelig på ældre maskinestyret maskine.
Inline kvalitetsovervågningssystemer
Moderne højvolumen tråd- og kabelekstruderlinjer integrerer flere inline måle- og overvågningssystemer, der genererer data, der bruges til både øjeblikkelig proceskontrol og langsigtet statistisk kvalitetsstyring. Dette er et af de hurtigst udviklende områder af trådekstruderingsindustrien, drevet af Industry 4.0-forbindelseskrav fra Tier 1 automotive OEM'er og netoperatører.
Lasermikrometre, der scanner ved 2.000 Hz, måler ydre diameter og registrerer ovalt tværsnit. Enheder fra Zumbach, Sikora og Beta LaserMike bevarer en opløsning på ±0,001 mm. Data forsyner aftrækshastighedskontrolsløjfen for diameterkorrektion i realtid.
Ultralydsmålere (til uigennemsigtige kabler) eller røntgensystemer (for alle kabeltyper) giver 360° vægtykkelsesmåling. Sikoras CENTERVIEW 8000-serie leverer excentricitetsdata i realtid med ±0,01 mm måleusikkerhed for kabler op til 60 mm OD.
Kontinuerlige kapacitansmonitorer registrerer isoleringshulrum og indeslutninger, som ikke kan ses af lasermålere. Højspændingsgnisttestere anvender 0,5–25 kV (afhængig af isoleringstykkelse) for at detektere nålehuller. Moderne systemer opnår 100 % detektering af nålehuller over 50 µm i diameter ved hastigheder op til 1.000 m/min.
Smeltetryktransducere ved adapteren og dyseindløbet måler processtabilitet. Outputhastigheden er direkte proportional med matricetrykket ved konstant temperatur; en trykdrift på mere end 5 % over 30 minutter signalerer et procesproblem, der kræver undersøgelse. Smelte termoelementer giver den faktiske smeltetemperatur snarere end tønde overfladetemperatur.
Materialer behandlet på storskala trådekstruderingsmaskiner
En storskala wireekstruderingsmaskine skal konfigureres specifikt til den sammensatte familie, den skal køre. Forskellige polymerer har radikalt forskellig rheologisk adfærd, termisk stabilitet og slidegenskaber, der påvirker skruedesign, cylindermetallurgi, matricemateriale og kølekrav.
| Forbindelse | Behandlingstemperatur (°C) | Nøgleskrue funktion | Tøndemetallurgi | Hovedanvendelse |
|---|---|---|---|---|
| PVC (fleksibel) | 160-185 | Lav forskydning, lav kompression (2,5:1) | Forkromet eller nitreret | Byggetråd, biltråd |
| XLPE (tværbindbar PE) | 120–135 (matriceudgang) | Spærreskrue, lav forskydning | Bi-metallisk (Xaloy 306 type) | MV/HV strømkabelisolering |
| HDPE | 180-230 | Høj kompression (3,5:1), barriere | Standard nitreret | Telekabel, lavspændingskappe |
| HFFR (ATH/MDH fyldt) | 190-220 | Lav kompression (2,2:1), høj L/D | Bi-metalliske, hærdede fløje | Jernbane, marine, tunnelkabel |
| TPE / TPU | 170-210 | Blandesektion til almen brug | Standard nitreret | Automotive, robotteknologi flex kabel |
| Fluorpolymerer (FEP, ETFE) | 300-380 | Kort L/D (16:1), korrosionsbestandig | Inconel eller Hastelloy foret | Luftfart, instrumentering tråd |
Hvordan man vurderer og vælger en storskala wireekstruderingsmaskine
At vælge en produktionstråd- og kabelekstruder kræver mere end at sammenligne de angivne outputhastigheder. Den følgende strukturerede evalueringsproces hjælper indkøbsingeniører med at undgå de mest almindelige købsfejl.
Definer først produktmatrixen
Angiv hver trådmåler, isoleringsmateriale og linjehastighed, du har brug for i de første tre år. Det bredeste produktsortiment – ikke det mest almindelige produkt – definerer maskinspecifikationen. En linje, der er optimeret til 2,5 mm² PVC-byggetråd ved 300 m/min, kan muligvis slet ikke køre 95 mm² XLPE-strømkabel, og en linje bygget til HV-kabel kan ikke føre en tynd tilslutningsledning økonomisk. Mange købere underspecificerer ved kun at citere deres højeste volumen produkt.
Anmod om dokumenterede skrueydelsesdata
Spørg leverandørerne om skruekarakteristiske kurver: output (kg/time) vs. skruehastighed (RPM) ved din specifikke blanding og procestemperatur. Velrenommerede wire- og kabelekstruderproducenter vil have disse data fra fabriksaccepttest eller offentliggjorte prøveoptegnelser. En påstået udgangshastighed uden skruehastighed og temperatursammenhæng er meningsløs.
Undersøg gearkassens drejningsmoment
Gearkassen er ofte den begrænsende komponent på store maskiner. Anmod om det nominelle drejningsmoment i Nm og sikkerhedsfaktoren i forhold til motorens maksimale drejningsmomentydelse. En gearkasse, der er klassificeret til 1,0× motorens spidsmoment uden sikkerhedsmargin, vil svigte for tidligt ved behandling af højviskositetsfyldte forbindelser. Branchepraksis er en sikkerhedsfaktor på 1,5× eller højere på gearkassens drejningsmoment i forhold til motorens peak.
Revidere kontrolsystemets arkitektur
Bestem, om linjens PLC- og HMI-system er bygget på en åben arkitektur (Siemens S7, Allen-Bradley ControlLogix, Beckhoff TwinCAT) eller en proprietær platform. Proprietære kontrolsystemer skaber langsigtet afhængighed af den originale udstyrsproducent for softwareopdateringer, reservedele og modifikationer. Åben arkitektur giver dit ingeniørteam mulighed for at ændre opskrifter og tilføje sensorer uafhængigt.
Udfør en Factory Acceptance Test (FAT)
Insister på en fabriksgodkendelsestest med din forbindelse og din leder. Kør maskinen i mindst fire timer ved nominel hastighed, og mål diametervariation (CV%), excentricitet og smeltetrykstabilitet. Anmod om, at alle FAT-data indgår i leveringsdokumentationen. Leverandører, der modstår FAT-vilkår på store ordrer på trådekstruderingsmaskiner, er et væsentligt risikosignal.
Automation og Industry 4.0 Integration
Tråd- og kabelindustrien er under vedvarende pres for at reducere operatørens afhængighed og øge datasporbarheden. Moderne wireekstruderingsmaskiner i stor skala leveres i stigende grad som fuldautomatiske linjer, der er i stand til receptstyring, fjerndiagnostik og produktionsrapportering uden manuel indgriben mellem skift.
Opskriftshåndtering og skiftetid
En velkonfigureret wire- og kabelekstruder i stor skala med digital receptstyring kan udføre en produktomskiftning – skifte fra en trådmåler og sammensætning til en anden – på under 20 minutter, når alle parametre (skruehastighed, tøndetemperaturer, aftrækshastighed, optagningsspænding) er gemt og indlæst som en enkelt receptfil. Uden receptstyring kan omstillinger, der kræver manuel justering af 30–50 parametre, tage 90–120 minutter, hvilket repræsenterer et kapacitetstab på 12–20 % på en travl treholdslinje, der kører 15 produktskift om ugen.
OPC-UA-forbindelse og MES-integration
OPC Unified Architecture (OPC-UA)-protokollen er den nuværende standard til at forbinde ekstruderingslinjedata til fabriksniveau Manufacturing Execution Systems (MES), ERP-systemer og cloud-analyseplatforme. En trådekstruderingsmaskine i stor skala udstyret med OPC-UA kan streame skruehastighed, gennemløb, smeltetemperatur, diameter og gnisttestresultater i realtid til en central database, hvilket muliggør skift-for-skift procesanalyse og forudsigelige vedligeholdelsestriggere. Kabelleverandører til bilindustrien, der betjener Tier 1-kunder i Europa, kræves i stigende grad af kundernes kvalitetskrav til at have 100 % OPC-UA-sporbarhed til outputmåleren.
Forudsigende vedligeholdelse på komponenter med høj slidstyrke
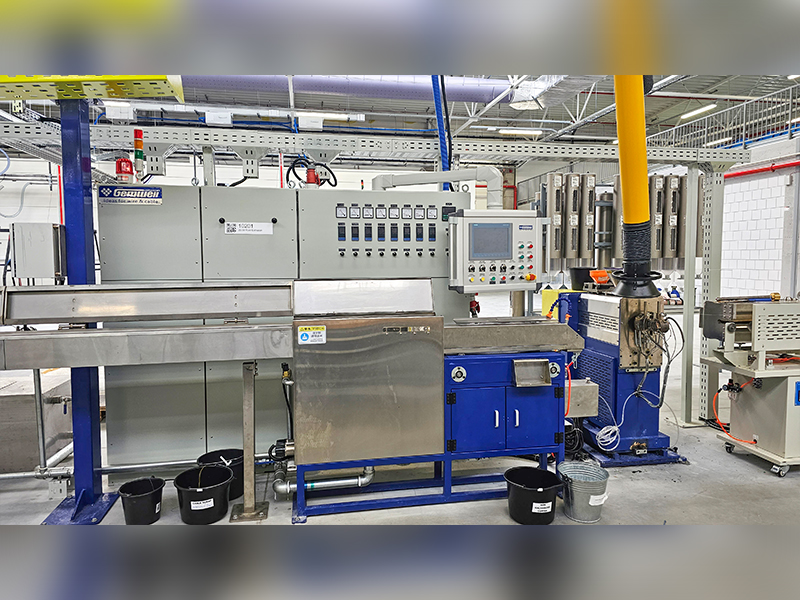
Slid på skruer og tønder er den primære vedligeholdelsesomkostning på en storskala wireekstruderingsmaskine. Vibrationssensorer på gearkassen, motorstrømtrend og smeltetrykdriftsalgoritmer kan give 200-400 timers forhåndsadvarsel, før skrueslid når det punkt, hvor outputtet er ustabilt. Adskillige wire-ekstruder-OEM'er tilbyder nu fjernovervågningsabonnementer, hvor deres ingeniørteam gennemgår maskindata ugentligt og markerer uregelmæssigheder, før de bliver produktionsstop.
Dokumenteret sag: En mellemstor ledningsproducent i Sydøstasien rapporterede en 34 % reduktion i uplanlagt nedetid efter implementering af OPC-UA-forbindelse og et fjernovervågningsabonnement på en flåde af tre ekstruderlinjer i stor skala. Tilbagebetalingsperioden blev estimeret til under 8 måneder baseret på undgåede nedetidsomkostninger alene.
Vedligeholdelsesplaner og planlægning af sliddele
En storskala wireekstruderingsmaskine, der kører tre skift, seks eller syv dage om ugen, vil akkumulere 7.000-8.000 driftstimer om året. Struktureret forebyggende vedligeholdelse er den vigtigste enkeltfaktor for at opretholde den outputrate og produktkvalitet, der retfærdiggjorde kapitalinvesteringen.
Daglige og ugentlige opgaver
- Tjek og log tøndezonetemperaturer og sammenlign med sætpunkter
- Registrer smeltetrykket ved adapteren og matricen; tendens til drift
- Efterse kølevandets klarhed og ledningsevne
- Rengør gnisttestelektroden og kontroller elektrodeafstanden
- Smør larve/capstan lejer i henhold til OEM-skema
- Tjek gearkassens oliestand og temperatur
Månedlige opgaver
- Træk i skruen for visuel inspektion ved behandling af slibemiddelfyldte forbindelser
- Kalibrer temperaturregulatorer mod et certificeret referencetermoelement
- Test alle sikkerhedslåse (nødstop, overbelastningsbeskyttelse)
- Skyl og udskift kølevandsfiltre
Årlige opgaver og sliddelliv
- Mål skruens frigang mod tøndeboringen; udskiftes, når frigangen overstiger 0,2–0,3 % af cylinderdiameteren
- Fuld gearkasse olie aftap og genopfyld med OEM-specificeret kvalitet
- Udskift tøndevarmebånd (typisk levetid: 18.000–25.000 timer)
- Udskift alle termoelementsensorer (afdrift bliver betydelig efter 2-3 år)
- Inspicer tryklejetilstanden (fejl er typisk den dyreste reparation på en storstilet maskine)
Levetiden for skruer og tønder på en storskala wireekstruderingsmaskine, der kører ufyldte PE-blandinger, kan overstige 30.000-40.000 timer. Den samme maskine, der kører 60 % ATH-fyldte HFFR-forbindelser, kan kræve udskiftning af skruer efter 4.000–6.000 timer, hvis bimetalliske tønder og hærdede flyskruer ikke er specificeret. Omkostningsforskellen mellem en standardskrue (~$8.000 for 120 mm) og en fuldt bimetallisk slidbestandig skrue (~$22.000) genvindes typisk på mindre end et år gennem reduceret udskiftningshyppighed, når der køres med slibefyldte forbindelser.
Førende producenter og globalt forsyningslandskab
Det globale marked for trådekstruderingsmaskiner i stor skala leveres af en blanding af europæiske, nordamerikanske og asiatiske producenter. At forstå leverandørlandskabet hjælper indkøbsteams med at benchmarke pris, teknologiniveau og eftersalgskapacitet.
Prisbenchmarks for storskala lednings- og kabelekstrudermaskiner (skruediameter 90-120 mm, fuld linje inklusive køling, opsamling og kontrol): Kinesisk byggede linjer starter ved cirka $180.000-$450.000 USD for en komplet bygningstrådlinje. Tilsvarende europæisk byggede linjer er typisk $600.000-$1.500.000 USD. For CCV eller triple co-ekstruderingslinjer til HV-kabel starter europæiske pakker ved $3.000.000 USD og kan nå op på $25.000.000 for komplette nøglefærdige HV-undersøiske kabelekstruderingssystemer.
XLPE og højspændingskabelekstrudering: Specialiserede krav
Mellem- og højspændings XLPE-isoleret kabelekstrudering repræsenterer det mest teknisk krævende segment af markedet for wireekstruderingsmaskiner i stor skala. Kravene adskiller sig så væsentligt fra bygningstrådsekstrudering, at et anlæg, der har til hensigt at producere kabler over 12 kV, skal behandle det som en helt separat teknologikategori.
Renlighedskrav
XLPE-blanding til kabler mærket 30 kV og derover skal behandles i et renrumsmiljø. I henhold til IEC 60840 må isolering for kabler over 30 kV ikke have forureningspartikler større end 0,125 mm i tværsnittet. Dette kræver, at hele ekstruderingslinjen - fra den sammensatte silo til matricen - er indesluttet i et klasse 10.000 (ISO 7) renrum med filtreret lufttilførsel, positivt tryk, der hele tiden opretholdes, og alt personale bærer fnugfrit tøj. Sammensat håndtering bruger lukkede overførselssystemer for at forhindre forurening fra omgivende støv. Disse krav øger væsentligt de anlægstekniske og mekaniske krav til linjeinstallationen sammenlignet med bygningstrådsproduktion.
Systemer til kontinuerlig vulkanisering (CV).
XLPE kræver tværbinding efter ekstrudering, opnået ved at udsætte det isolerede kabel for høj temperatur og tryk i et nitrogentryksat hærdningsrør (CCV: kædeledningskontinuerlig vulkanisering eller VCV: vertikal kontinuerlig vulkanisering). CCV-rør til HV-kabel er typisk 80-200 meter lange, holdt ved 300-400°C og 10-20 bar nitrogentryk. Kablets nedbøjning gennem dette rør skal kontrolleres præcist for at forhindre oval deformation af den bløde uhærdede isolering. En VCV-linje bruger et lodret rør (op til 300 meter højt, hvilket kræver en dedikeret tårnbygning), der helt eliminerer køreledningsnedbøjning, hvilket gør den til den foretrukne teknologi til kabler på 132 kV og derover. VCV-linjer til EHV-kabel kan koste 15-30 millioner EUR for den komplette installation.
Afgasning efter tværbinding
Tværbundet XLPE-isolering indeholder biprodukter fra peroxidnedbrydningsprocessen (methan, acetophenon og cumylalkohol til DCP-tværbundne systemer). Disse biprodukter skal diffunderes ud af isoleringen i opvarmede afgasningskamre (typisk 70–80°C i 5–30 dage afhængig af kabeldiameter), før kabeltilbehør (samlinger, afslutninger) kan påføres. Manglende afgasning af XLPE-isolering resulterer i akkumulering af rumladninger, der kan forårsage for tidlig dielektrisk fejl. Afgasning er ofte flaskehalsen i produktionshastigheden for HV-kabelproducenter - at opbygge tilstrækkelig kammerkapacitet til at matche ekstruderingsoutput kræver betydelige kapitalinvesteringer i temperaturkontrolleret lager.
Markedstendenser, der driver investering i storskala trådekstruderingsmaskine
Forståelse af makrodriverne bag efterspørgslen hjælper anlægsplanlæggere med at dimensionere og tidsplanlægge nye linjeinvesteringer korrekt.
Netmodernisering og vedvarende energi
Den globale energiomstilling driver en hidtil uset efterspørgsel efter højspændings- og ekstrahøjspændingskabel. Det Internationale Energiagentur (IEA) estimerede i sin rapport for 2023 Electricity Grids and Secure Energy Transitions, at opnåelse af netto-nul-emissioner inden 2050 kræver 80 millioner km nyt netkabel i 2040 - ca. dobbelt så lang som alle kabler, der er installeret til dato. Dette skaber investeringer i nye HV- og EHV-kabellinjer hos producenter i hele Europa, Nordamerika og Asien.
Udvidelse af elektriske køretøjer
EV-produktion driver efterspørgslen efter højtemperatur, tyndvæggede billedninger, der er i stand til at håndtere højere strømtætheder i lettere ledninger. Trådforbindelser såsom tværbundet ETFE og silikoneisoleret tråd vurderet til 175°C og derover vokser med tocifrede hastigheder. Ekstruderlinjer til biler, der er optimeret til disse specialforbindelser, er en prioriteret investering for seleproducenter i Mexico, Marokko og Østeuropa, der leverer europæiske og amerikanske OEM'er.
Fiberoptisk infrastruktur
Globale fiber-to-the-premises (FTTP)-udbygningsprogrammer i USA (BEAD-program: $42,45 milliarder), EU (mål for Gigabit Infrastructure Act: 1 Gbps til alle EU-husholdninger inden 2030) og udviklingsmarkeder driver kabelkappe og bufferrørs ekstruderingskapacitet. Disse linjer bruger en lednings- og kabelekstruder, der er tilpasset til fiberoptiske buffere og kappeapplikationer, og kører typisk HDPE- eller LSZH-forbindelser med 200-600 m/min.
Reshoring og lokalisering af forsyningskæden
Forstyrrelser i forsyningskæden efter 2020 og geopolitiske bekymringer har fået lednings- og kabelproducenter i Nordamerika og Europa til at investere i indenlandsk produktionskapacitet, der tidligere var blevet offshore. Denne trend skaber en bølge af nye storskalainstallationer af trådekstruderingsmaskiner på markeder, der ikke havde set greenfield-wirefabriksinvesteringer i to årtier.
 Relateret Produkter