E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



Hvad er en ekstruderingsmaskine i tråd- og kabelproduktion
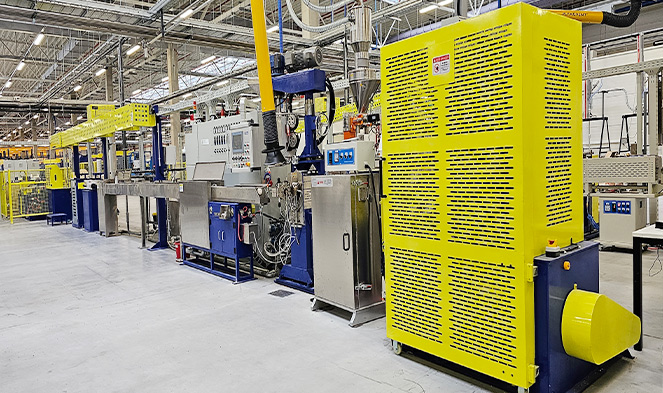
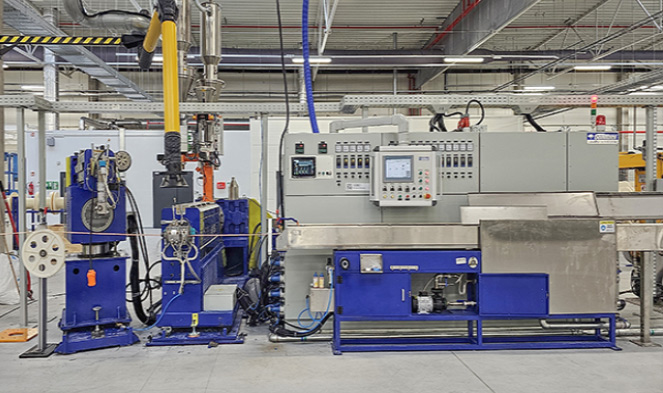
En ekstrudermaskine - specifikt en wire og kabel ekstruder — er det centrale udstyr, der bruges til at påføre et kontinuerligt lag af isolerings- eller kappemateriale på en metalleder. Rent praktisk betyder det, at man smelter en termoplastisk forbindelse såsom PVC, XLPE eller LSZH inde i en opvarmet tønde, hvorefter det smeltede materiale tvinges gennem en krydshovedmatrice, der vikler det jævnt rundt om en bevægelig kobber- eller aluminiumtråd. Resultatet er en isoleret leder produceret i et enkelt, uafbrudt gennemløb ved hastigheder, der kan overstige 1.200 meter i minuttet på finsporede datakabellinjer.
Ekstrudermaskinen er rygraden i enhver lednings- og kabelfabrik over hele verden. Uden den kan rå kobber- eller aluminiumsledere ikke isoleres, og der kan ikke fremstilles noget færdigt kabel - uanset om det er en strømforsyningsledning, et Cat 6A Ethernet-kabel eller en undersøisk højspændingsledning. Hver lednings- og kabelekstruder udfører den samme grundlæggende opgave: at konvertere solide plastikpiller eller pulver til en præcist kontrolleret smeltet strømning, og derefter afsætte denne strøm på en leder med ensartet vægtykkelse, koncentricitet og overfladekvalitet.
Den kritiske skelnen mellem en lednings- og kabelekstruder og en generisk plastekstruderingsmaskine er krydshovedet. Mens en standard profilekstruder skubber materiale lige gennem en fast matrice, omdirigerer en tråd- og kabelekstruder smelten 90 grader (eller in-line i nogle konfigurationer) for at omgive en bevægelig leder. Dette krydshoveddesign er det, der gør trådisolering mulig ved produktionshastigheder - og hvad der gør konstruktionen af en tråd- og kabelekstruder både mere kompleks og mere specialiseret end nogen anden kategori af plastikmaskiner.
Hvordan en Tråd- og kabelekstruder Værker: Den komplette proces
At forstå, hvordan en ekstruderingsmaskine fungerer fra start til slut, er afgørende for enhver, der vurderer, køber eller vedligeholder en lednings- og kabelekstruderingslinje. Processen er kontinuerlig - i modsætning til sprøjtestøbning, stopper en korrekt kørende ekstruder aldrig midt i produktionen - og hvert delsystem føres direkte ind i det næste.
Pay-Off og Conductor Feed
Den blottede kobber- eller aluminiumsleder spoler fra en rulle på udbetalingsenheden, passerer gennem et glattejern for at fjerne spolesættet og eventuelt gennem en forvarmer, der opvarmer lederoverfladen til 60–120°C. Forvarmning forbedrer vedhæftningen mellem isolering og leder, hvilket er særligt vigtigt for XLPE-strømkabel, hvor forbindelsen skal binde til metaloverfladen.
Fodring og plastificering i tønden
Pellets eller pulver falder fra tragten ned i fødehalsen bagerst på ekstruderens cylinder. Den roterende skrue transporterer materialet frem gennem gradvist varmere cylinderzoner - for standard PVC spænder disse fra 150°C ved fødezonen til 180°C nær matricen. Sneglegeometrien bestemmer, hvor grundigt blandingen smeltes og homogeniseres. Til PVC er en skrue med et L/D-forhold på 20:1 til 25:1 og et kompressionsforhold tæt på 3:1 standard. XLPE til mellemspændingskabel kræver en længere 30:1 L/D skrue for at forhindre for tidlig tværbinding i cylinderen.
Crosshead Die - Påføring af isolering på lederen
Den smeltede forbindelse forlader tønden og kommer ind i krydshovedet, hvor den omdirigeres rundt om den indkommende leder. En torpedo eller deflektor inde i krydshovedet opdeler smeltestrømmen og konvergerer den jævnt rundt om tråden. Der findes to værktøjstilgange: trykværktøj , hvor smelten kommer i kontakt med lederen inde i matricen under tryk (bruges til isoleringsapplikationer, der kræver vedhæftning, såsom XLPE-strømkabel), og rørværktøj , hvor smelten kommer ud som et rør, der trækker ned på lederen efter matricen (almindeligt for løstsiddende kapper på flerlederkabler).
Køling, måling og optagning
Den friskisolerede leder kommer ind i et vandkølingskar. En 1 mm væg PVC-leder, der kører med 200 m/min, kræver typisk 20-30 meter aktiv køling for at størkne helt uden dimensionsdrift. Laserdiametermålere, gnisttestere (1 kV til 15 kV afhængig af isolationsklasse) og kapacitansmonitorer kører kontinuerligt inline. En kapstan-haul-off-enhed styrer linjehastigheden med ±0,1 % hastighedspræcision, før det færdige kabel vikles op på en rulle.
 Relateret Produkter