E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



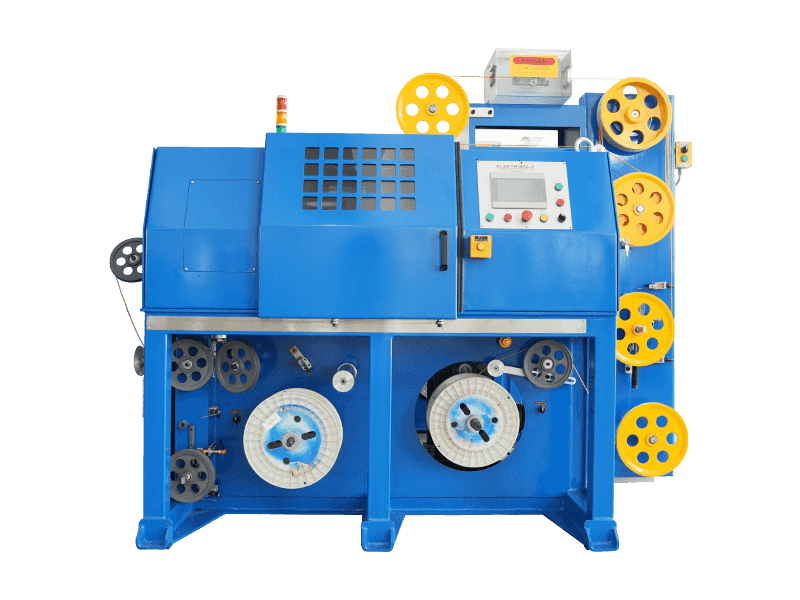
Det direkte svar: Hvad definerer en god kobbertrådsstrengende tværsnitsmaskine
A maskine til trådtværsnit af kobbertråd bedømmes først efter dimensionel repeterbarhed, ikke efter tophastighed. Det direkte benchmark, der bruges på tværs af de fleste lederfabrikker, er et færdigt tværsnitsområde, der holdes inden for plus eller minus 1 procent af nominel over en hel produktionsspole, bekræftet ved kontinuerlig laserdiametermåling snarere end periodisk håndmåling. Alt andet i denne artikel, fra burdesign til slidplaner, eksisterer for at beskytte det enkelte nummer.
Strandet kobberkonstruktion foretrækkes frem for solid stang, hvor et kabel skal overleve gentagen bøjning. Opdeling af en stor leder i 7, 19 eller 37 finere tråde fordeler bøjningsspændingen over mange små radier i stedet for en stor, hvilket er den mekaniske årsag til, at trådede ledere modstår træthedsrevner langt længere end massiv tråd med samme tværsnitsareal.
En kort historie om, hvordan strandingsudstyr udviklede sig
Tidlig trådstranding var afhængig af enkle rebfremstillingsrammer tilpasset fra tekstilmaskiner, hvor spoler blev monteret på en manuelt drejet kurv. Kobberstrenge blev lagt sammen ved lav hastighed, og tværsnitskonsistensen afhang i høj grad af operatørens fornemmelse for spænding snarere end nogen målt feedback.
Skiftet til drevne stive rammebure i midten af det tyvende århundrede gjorde det muligt for flere spoler at rotere som en afbalanceret enhed, hvilket var det, der først gjorde et ægte rundt, repeterbart tværsnit opnåeligt ved produktionshastighed. Rørformede og planetariske designs fulgte, når leje- og motorteknologien modnedes nok til at understøtte højere rotationshastigheder uden overdreven vibration.
Moderne linjer tilføjer servodrevet spændingskontrol og inline lasermåling, hvilket lukker sløjfen mellem det, maskinen laver, og det færdige tværsnit faktisk måler, sekund for sekund, i stedet for at stole på end-of-run prøvetagning.

Grundlæggende arbejdsprincip bag stranding og vridning
Uanset maskinfamilie sker der tre fysiske handlinger i rækkefølge: tråde trækkes af forsyningsspoler under kontrolleret tilbagespænding, de konvergerer ved en formningsmatrice eller et snoningspunkt, hvor læggegeometrien er indstillet, og det færdige bundt trækkes fremad af en kapstan med en hastighed, der er tilpasset rotationshastigheden af vrideelementet. Forholdet mellem kapstanhastighed og rotationshastighed er det, der bestemmer læggelængden, og læggelængden er det, der bestemmer både fleksibiliteten og den endelige pakningstæthed af tværsnittet.
Rygspænding fortjener særlig opmærksomhed, fordi den virker på hver enkelt streng uafhængigt. Hvis den ene spolebremse er endnu lidt strammere end dens naboer, vil den tråd sidde under mere spænding end resten, trække sig selv mod midten af bundtet og forvrænge det ydre lag til en uregelmæssig, ikke-rund form, når lederen er færdig.
Fire maskinfamilier sammenlignet side om side
Opsamlingsmaskiner
Buntemaskiner snoer en løs gruppe af fine tråde, typisk mellem 0,05 mm og 0,4 mm i diameter, uden et stift spolebur, der bærer hele samlingen. Dette design passer til fleksible ledere, der bruges i øretelefonkabel, USB-kabel og tynde styreledninger, der kører rotationshastigheder normalt mellem 2.000 og 6.000 o/min afhængig af hvor mange tråde der kombineres.
Strandingsmaskiner med stiv ramme
Maskiner med stiv ramme monterer individuelle spoler på et bur, der roterer som en enkelt afbalanceret enhed, som holder spændingen selv på tværs af hver streng. Dette gør stivt rammeudstyr til standardvalget for mellemstore og store ledere, fra omkring 6 kvmm op til flere hundrede kvm, hvor et rundt yderlag virkelig betyder noget for nedstrøms ekstrudering.
Rørformede strandingsmaskiner
Rørformede designs fører tråd gennem et roterende rør i stedet for en fuld burramme, hvilket skærer ned på den roterende masse og tillader højere linjehastighed for små og mellemstore sektioner. Fabrikker, der kører højt volumen, moderat gauge ledere foretrækker ofte rørformet udstyr til lavere støj og mindre gulvfodaftryk.
Planetariske strandingsmaskiner
Planetmaskiner er bygget, så forsnoede tråde aldrig roterer om deres egen akse, mens de stadig er lagt sammen som et bundt. Dette er den foretrukne metode, hvor ledningstræthedslevetid opvejer rå produktionshastighed, såsom strømkabelkerner bestemt til konstant bøjelig service.
Tværsnitsgeometri: læggelængde, lagmønster og komprimering
Lay-længden er den afstand langs den færdige leder, der er nødvendig for, at en enkelt streng kan fuldføre en hel 360 graders omvikling. En kortere læggelængde giver bedre fleksibilitet, men bruger mere kobberlængde for at dække den samme løbelængde, hvilket reducerer det effektive tværsnitsareal en smule, hvis strengens diameter ikke justeres for at kompensere.
| Lagstruktur | Samlet Strandantal | Almindelig brug |
|---|---|---|
| 1 center 6 | 7 | Styrekabel, apparatledninger |
| 1 center 6 12 | 19 | Strømfordelingskabel |
| 1 center 6 12 18 | 37 | Fleksibelt svejsekabel, robotteknologi |
| Flerlags, 61 tråde | 61 | Kraftig fleksibelt strømkabel |
Komprimeringsvalser installeret direkte efter snoningshovedet presser det runde bundt ind i en tættere profil og fjerner luftspalter mellem individuelle tråde. En komprimeret 19-strengs leder viser typisk en ydre diameterreduktion på ca 8 til 10 procent sammenlignet med det samme tværsnitsareal efterladt ukomprimeret, hvilket betyder noget, hvor end det færdige kabel skal passe inde i en fast forbindelsesrør eller ledningsstørrelse.
Hvor A Wire Pair Twist Machine Passer ind i linjen
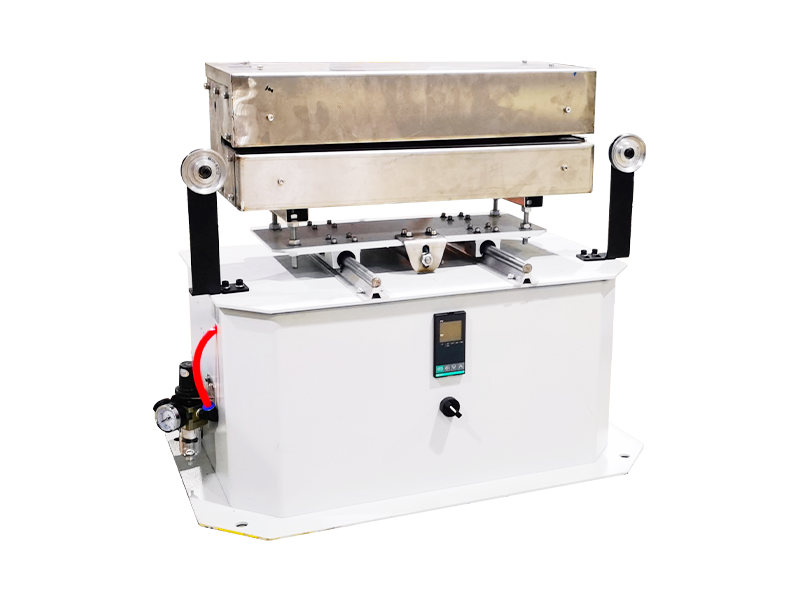
A Wire Pair Twist Machine er en separat kategori af udstyr fra en strandetværsnitsmaskine. I stedet for at kombinere mange blottede kobberfilamenter til en leder, kræver det to allerede isolerede enkeltledere og snoer dem rundt om hinanden for at danne et afbalanceret par, den grundlæggende byggesten i de fleste data- og kommunikationskabler. Snoningen annullerer elektromagnetisk interferens mellem de to ledere, hvilket er grunden til, at hvert kategoriklassificeret Ethernet-kabel og de fleste instrumenteringskabler er afhængige af snoede par i stedet for en simpel parallel lægning.
Twist pitch er den parameter, ingeniører sporer tættest på en trådparsnoningsmaskine. En snævrere stigning, hvilket betyder flere snoninger pr. meter, forbedrer støjafvisningen, men bruger mere isoleret ledning pr. færdig meter og øger dæmpningen en smule ved højere frekvens. Standard telecom-parproduktion kører normalt en pitch mellem 12 mm og 20 mm , og inde i et fire-par kabel er hvert par normalt indstillet til en lidt anderledes tonehøjde for at undgå krydstale mellem nabopar.
Nøgle justerbare indstillinger på en trådparsnoningsmaskine
- Drejestigning, indstillet uafhængigt for hver spindelposition
- Rygspænding på hver enkelt ledertilførsel
- Capstan-optagningshastighed, tilpasset præcist til drejehovedets omdrejningstal
- Udbetal bremsespændingen for at forhindre snerren på forsyningsspolen
- Pair-to-pair pitch offset i en multi-par kabelsamling
Mange produktionsfaciliteter kombinerer nu en kobbertrådsstrengetværsnitsmaskine til ledertrinnet med en trådparsnoningsmaskine til kabelføringstrinnet på én kontinuerlig linje. Dette reducerer håndteringstiden mellem processer og mindsker risikoen for overfladeoxidation på nøgne kobberstrenge, der står og venter mellem separate stationer.
Kobberkvalitet, tegning og udglødningseffekter på strandingskvalitet
Kobberstangen, der tilfører en maskine med trådtværsnit, er næsten altid elektrolytisk hårdhændet kobber med en renhed på 99,9 procent eller højere, reduceret gennem en række trækmatricer, før den nogensinde når vridningshovedet. Udglødningstemperaturen under trækningsfasen påvirker direkte, hvordan hver streng opfører sig, når den rammer strandingsburet; underglødet kobber forbliver stivere og springer tilbage efter snoningen, hvilket forvrænger et rundt tværsnit til en let oval form, når lederen forlader formningsmatricen.
Konduktivitetstest efter stranding målretter typisk en værdi tæt på 100 procent IACS (International udglødet kobberstandard). Ethvert målt fald under ca. 98 procent IACS peger normalt på enten en overophedet trækmatrice eller overdreven strengforlængelse introduceret under selve strandingspassagen, som begge er værd at tjekke, før man antager et problem med råmaterialekvaliteten.
Overfladefinish spiller også en rolle, som er let at overse. Strenge trukket med slidte matricer opfanger fine langsgående ridser, der øger overflademodstanden lidt og kan fremskynde lokaliseret slid på strandingsmaskinens formningsmatrice, når slibestrengen begynder at passere gennem den tusindvis af gange pr. skift.
Spændingskontrolsystemer og hvorfor de betyder mere end motorkraft
Nye købere til stranding udstyr fokuserer ofte på motorhestekræfter først, men spændingskontrol er det, der faktisk bestemmer tværsnitskonsistensen. Mekaniske friktionsbremser var den traditionelle metode, hvor man brugte en fjederbelastet klods mod hver spoleflange, og selvom de er billige, slides de ujævnt over tid og kræver hyppig manuel justering for at forblive afbalanceret på tværs af et fuldt spolesæt.
Magnetiske partikelbremser erstattede friktionsklodser på de fleste mellemklasse- og premium-maskiner, fordi de holder en indstillet spændingsværdi, uanset hvor meget tråd der er tilbage på spolen, hvilket friktionsbremser ikke kan gøre, da spolens diameter krymper under en løbetur. Servodrevet aktiv spændingskontrol går et skridt videre ved at bruge en lille motor på hver undertrådsposition til aktivt at tilføje eller fjerne spænding baseret på realtidsfeedback, hvilket nu er almindeligt på linjer, der producerer snævre tolerance-tværsnit til bil- eller rumfartsseleapplikationer.
In-line kvalitetstjek, operatører kører under et produktionsskift
De fleste moderne linjer passer til et lasermikrometer direkte efter strandingshovedet for at registrere den ydre diameter kontinuerligt i stedet for at stole på håndprøvetagning med få minutters mellemrum. Dette fanger afdrift i tværsnit, før en hel spole påvirkes. Typiske kontrolpunkter under et skift omfatter følgende.
- Måling af ydre diameter, logget kontinuerligt med lasermåler
- Verifikation af læggelængde ved hjælp af en markeret streng og en fysisk linealkontrol
- Visuel inspektion af trådoverfladen for ridser efterladt af slidte matricer
- Modstandsprøvetagning pr. 500 meter sektion mod målværdien for ohm pr. km
- Tjek spolespændingen for at bekræfte jævn vikling uden fugle-rede
En pludselig ændring i læggelængden halvvejs gennem en spole kan næsten altid spores tilbage til et glidende kapstan-bælte eller en ujævn udbetalingsspænding på en af spolerne, begge hurtige løsninger blev først markeret tidligt i stedet for opdaget, efter at spolen allerede er blevet viklet og sendt til en kunde.
Almindelige tværsnitsfejl og deres grundlæggende årsager
| Observeret defekt | Sandsynlig rodårsag | Typisk rettelse |
|---|---|---|
| Ovalt tværsnit | Ujævn spænding på undertrådens ryg | Genbalancer bremseindstillingerne på tværs af buret |
| Løs, uklar tråd lå | Slidt forme | Udskift matrisen på planlagte tidspunkter |
| Diameter drivende midt på spolen | Glidende kapstan bælte | Stram eller udskift rem |
| Overfladeskårne på tråde | Slidt tegnematrice opstrøms | Inspicer og skift tegnematricesæt |
| Inkonsekvent twist pitch på par | Slidt spindelleje forårsager vibrationer | Smør eller udskift lejet |
Automation, PLC-kontrol og datalogning på moderne linjer
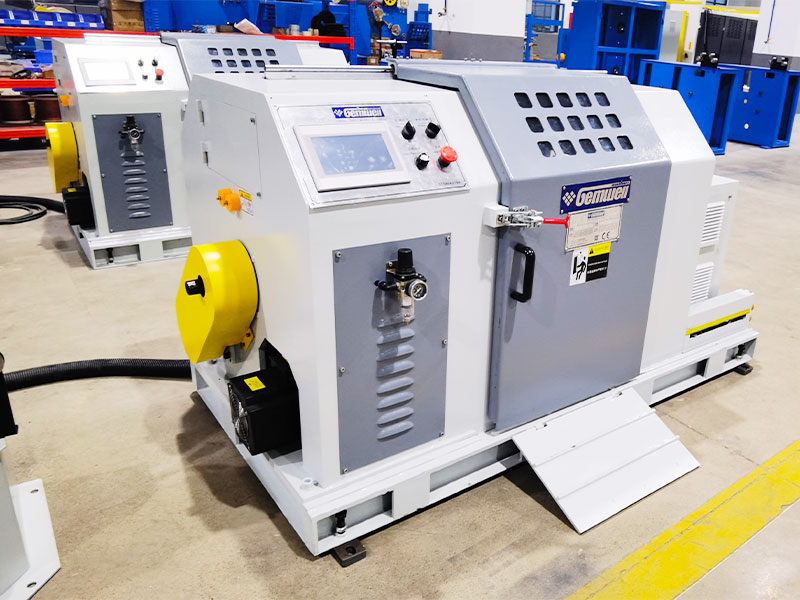
Nyere kobbertrådsstrengende tværsnitsmaskineinstallationer kører under en programmerbar logisk controller, der gemmer en opskrift for hver produktkode, der dækker lægningslængde, spændingsindstillingspunkter og kapstanhastighed sammen i én fil. Skift mellem produkter bliver et spørgsmål om at indlæse en gemt opskrift i stedet for manuelt at nulstille et dusin urskiver, hvilket reducerer overgangstiden og reducerer chancen for, at en opsætningsfejl gennemfører en hel kørsel.
Datalogning knyttet til PLC'en skaber også en sporbar registrering for hver produceret spole, tagging af diameteraflæsninger, kørehastighed og eventuelle alarmhændelser mod et spoleserienummer. Denne sporbarhed bliver værdifuld, hver gang en downstream-kunde rapporterer et problem, da produktionsteamet kan trække den nøjagtige log for den spool i stedet for at stole på hukommelse eller en papirlogbog.
Industriapplikationer til strandede og snoede kobberledere
Strandede kobberledere og snoede par dukker op på tværs af en lang række industrier, og hver applikation prioriterer tværsnitsmaskinens output forskelligt.
| Industri | Prioritet | Typisk tværsnit |
|---|---|---|
| Bilsele | Flex træthedsmodstand | 0,35 til 6 sq mm |
| Data- og telekabel | Konsekvent twist pitch | 24 til 26 AWG pr. leder |
| Bygningsstrømkabel | Rund, komprimeret profil | 6 til 240 kvm |
| Robotik og trækkædekabel | Høj flex cyklus levetid | 0,14 til 2,5 sq mm |
| Vedvarende energikabel | Høj ledningsevne, vejrbestandighed | 4 til 95 kvm |
Energiforbrug og linjeeffektivitetsovervejelser
Roterende masse er den største enkeltstående drivkraft for energiforbruget på en strandingslinje, da acceleration og deceleration af et belastet spolebur kræver langt mere kraft end blot at trække tråden fremad med konstant hastighed. Rørformede designs, som bærer mindre roterende masse end et fuldt stivt rammebur, forbruger generelt mærkbart mindre strøm pr. kilogram færdig leder ved sammenlignelige outputhastigheder.
Drev med variabel frekvens på capstan- og cage-motorer tillader en linje at rampe hastigheden gradvist frem for at hoppe direkte til fuld rpm, hvilket både beskytter mekaniske komponenter og udjævner de strømforbrugsspidser, der ellers dukker op på en facilitets elektriske behovsafgifter.
Vedligeholdelsesvaner, der holder tværsnitsnøjagtigheden stabil
Tværsnitsdrift på en strandingsmaskine er sjældent forårsaget af én dramatisk fejl; det er normalt den langsomme ophobning af små slidpunkter. Matriceslid er den mest almindelige synder, da en slidt formningsmatrice gradvist lader strengbundtet åbne sig lidt bredere end spec. Operatører, der logger die-timer og udskifter formningsmatricer efter en fast tidsplan, i stedet for at vente på en synlig defekt, rapporterer langt færre out-of-tolerance spoler over et helt produktionsår.
Lejersmøring på det roterende bur eller rør påvirker også tværsnittet indirekte. Et tørt eller slidt leje introducerer vibrationer i vridningshovedet, hvilket viser sig som en inkonsistent lægningslængde snarere end et diameterproblem, så en tekniker, der jagter en diameterklage, bør stadig kontrollere lejernes tilstand, selv når selve diameteraflæsningen ser stabil ud på stammen.
Styrerullejustering er en anden genstand, der er værd at tjekke regelmæssigt, da en let skævt justeret styrerulle kan introducere et subtilt sideværts træk på strengbanen, der kun viser sig senere som et ovalt tværsnit under nøje inspektion.
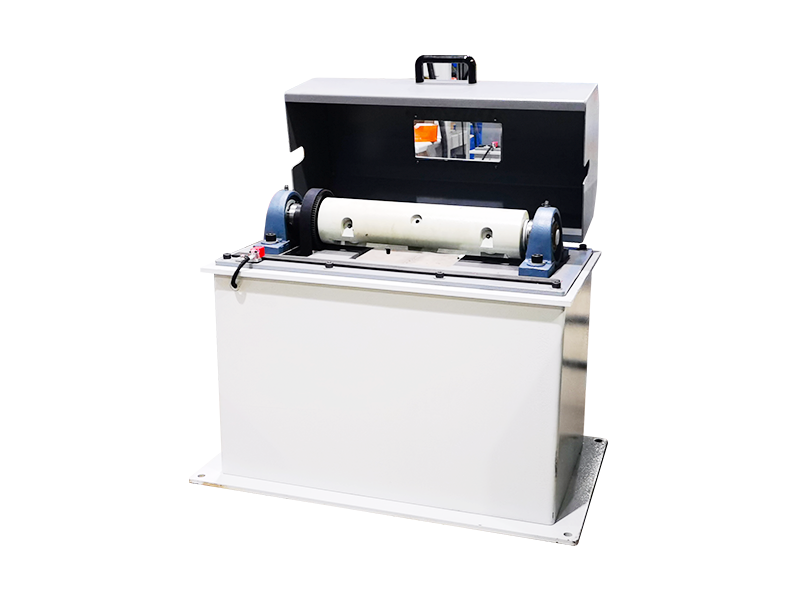
At vælge mellem maskintyper til en ny produktionslinje
Købere, der sammenligner en kobbertrådsstrengetværsnitsmaskine med en bundtningsmaskine eller en trådparsnoningsmaskine, bør starte med den færdige produktspecifikation, ikke udstyrskataloget. Hvis outputtet er en enkelt leder på 6 sq mm eller større beregnet til strømfordeling, er en stiv ramme eller rørformet strander udstyret med komprimeringsruller det praktiske valg. Hvis udgangen er et to-leder kommunikationspar, kræves en dedikeret trådparsnoningsmaskine med uafhængigt programmerbar stigning pr. spindel, da en strandingsmaskine alene ikke kan producere et styret snoet par fra præisoleret tråd.
Linjehastighedskompatibilitet mellem upstream og downstream udstyr fortjener også opmærksomhed. Et strandingshoved, der kører hurtigere end den nedstrøms isoleringsekstruder kan håndtere, skaber simpelthen et buffersløjfeproblem, så matchende kapstanhastigheder over hele linjen forhindrer unødvendige spændingsspidser, der forvrænger tværsnittet ved samlingen mellem maskinerne.
Gulvplads og fremtidigt produktsortiment er også værd at medregne tidligt. En rørformet maskines mindre fodaftryk passer til faciliteter, der kører store volumener af et smalt sporvidde, mens en stiv rammelinje giver mere fleksibilitet til at håndtere en bredere spredning af tværsnit på det samme udstyr over tid.
Ofte stillede spørgsmål
Hvilken tværsnitstolerance skal en kobberstrandingsmaskine holde?
De fleste konduktørkøbere angiver en tolerance omkring plus eller minus 1 procent af det nominelle tværsnitsareal, verificeret ved kontinuerlig laserdiametermåling under produktion frem for stikprøvekontrol alene.
Er en trådparsnoningsmaskine det samme som en trådbundningsmaskine?
Nej. En bunkemaskine snoer mange nøgne tråde i én leder, mens en trådparsnoningsmaskine snoer to allerede isolerede ledere sammen for at danne et afbalanceret par, der bruges i data- og telekabel.
Hvorfor ændrer komprimering den udvendige diameter af en flertrådet leder?
Komprimeringsvalser presser det runde strengbundt til en tættere form umiddelbart efter snoning og fjerner luftspalter mellem strengene. Dette reducerer typisk den ydre diameter med ca 8 til 10 procent sammenlignet med et ukomprimeret bundt med samme tværsnitsareal.
Hvad forårsager et ovalt tværsnit i stedet for et rundt efter stranding?
Ujævn rygspænding på tværs af spoler, underglødet kobber, der springer tilbage efter drejningen, eller en slidt formematrice er de tre mest almindelige årsager til et ud-af-rundt færdigt tværsnit.
Hvor ofte skal formningsmatricer udskiftes på en strandingsline?
En fast udskiftningstidsplan, i stedet for at vente på en synlig defekt, holder tværsnitstolerancen stabil og undgår den gradvise udvidelse, der følger med slidte matricer.
Hvorfor er twist pitch forskellig mellem par inden i det samme multi-pair kabel?
At give hvert par en lidt forskellig tonehøjde reducerer chancen for, at to par vil opfange interferens fra hinanden, da matchende tonehøjder mellem nabopar øger risikoen for krydstale ved visse frekvenser.
Hvad er forskellen mellem en friktionsbremse og en magnetisk partikelbremse?
En friktionsbremse bruger en fjederbelastet klods mod undertrådsflangen og skal justeres manuelt, når spolen tømmes, mens en magnetisk partikelbremse holder en indstillet spændingsværdi automatisk uanset den resterende ledning på spolen.
 Relateret Produkter