E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



Hvordan fiberoptisk kabel er lavet: kerneprocessen forklaret
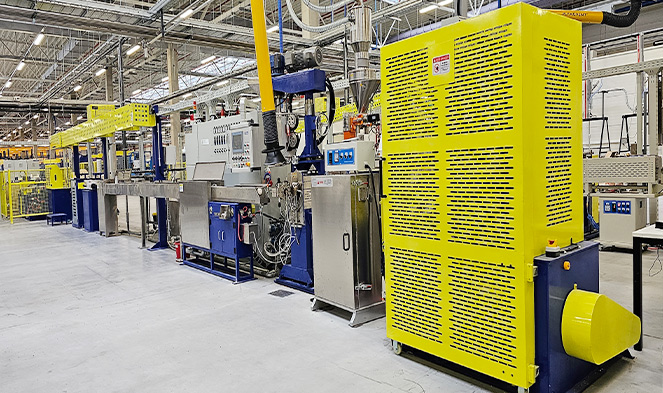
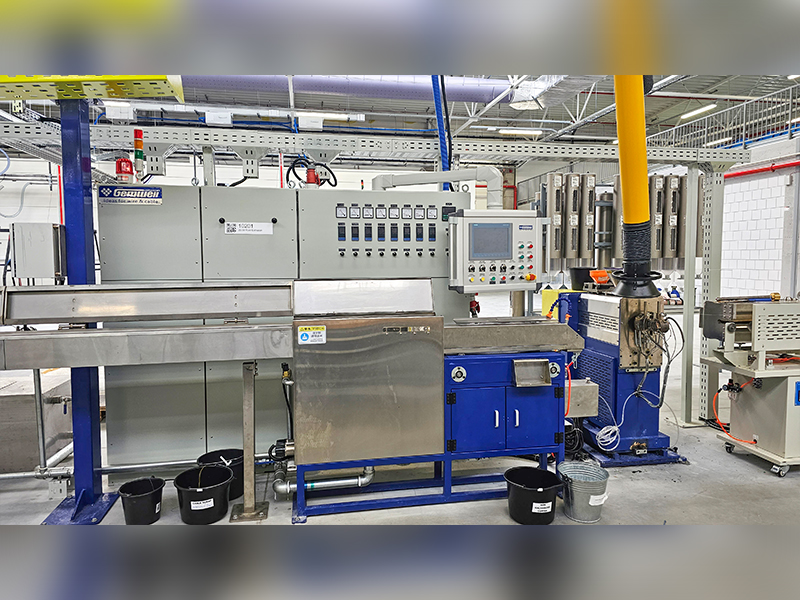
Fiberoptisk kabel er lavet ved at trække ultrarent glas eller plastik ind i hårtynde tråde kaldet optiske fibre, belægge dem i beskyttende lag og derefter bundte og kappe dem til en færdig kabelsamling. Hele processen - fra rå silica til udfoldelig kabel - involverer ekstrem præcision, kontrollerede miljøer og specialiseret ekstruderingsmaskineri. I hjertet af sekundær belægning og kablingsoperationer sidder wire og kabel ekstruder , en maskine, der påfører polymerkapper og bufferbelægninger omkring skrøbelige optiske fibre ved høj hastighed og med nøjagtighed på mikronniveau.
Fremstillingssekvensen kan opdeles i to brede faser: fibertrækning (fremstilling af den rå optiske fiber) og kabelkonstruktion (samle fibre til et robust produkt, der kan implementeres). Begge faser kræver tæt kontrollerede materialer, temperaturer og mekaniske tolerancer. Selv mindre forurening eller spændingsvariationer kan kompromittere signaltabets ydeevne, udtrykt i decibel pr. kilometer (dB/km), som skal opfylde strenge standarder såsom ITU-T G.652 for single-mode fiber.
Startende med en præform: Grundlaget for hver optisk fiber
Fremstillingsprocessen begynder længe før noget ekstruderingsudstyr kommer i spil. Det første skridt er at skabe en præform — en massiv glascylinder, typisk 1 til 2 meter lang og 80 til 200 mm i diameter, der præcist afspejler brydningsindeksprofilen af den færdige fiber i en meget større skala.
Modificeret kemisk dampaflejring (MCVD)
En af de mest udbredte præformfremstillingsmetoder er Modified Chemical Vapor Deposition (MCVD), udviklet på Bell Labs. I denne proces opvarmes et roterende silicarør eksternt med en iltbrænder til ca. 1.600°C. Gasformige forstadier — typisk siliciumtetrachlorid (SiCl₄) og germaniumtetrachlorid (GeCl₄) — strømmer gennem røret og reagerer for at danne glassodlag på indervæggen. Germanium-dopingen hæver kernens brydningsindeks i forhold til beklædningen, hvilket er det, der muliggør lysstyring gennem total intern refleksion.
Udvendig dampaflejring (OVD) og VAD
Nordamerikanske producenter foretrækker ofte Outside Vapor Deposition (OVD), hvor sod aflejres på ydersiden af en roterende dorn. Japanske producenter var banebrydende for Vapor Axial Deposition (VAD), som tillader kontinuerlig præformproduktion og er velegnet til produktion i stor skala. Hver metode producerer en porøs sodpræform, der skal konsolideres i en sintringsovn ved omkring 1.500°C, hvor den kollapser til en tæt, boblefri glascylinder klar til udtrækning.
En enkelt præform kan give sig overalt fra 2.500 til over 5.000 kilometer af færdig optisk fiber, afhængigt af præformens størrelse og målfiberdiameteren på 125 mikrometer.
Fibertegnetårnet: Trækker glas i mikrontynde tråde
Når præformen er klar, indlæses den i et fibertræktårn - et lodret ovnsystem, der kan stå 20 til 30 meter høj . Spidsen af præformen opvarmes til ca. 2.000°C i en grafit- eller zirconiumoxid-modstandsovn, hvilket får den til at blødgøre og danne et smeltet "neck-down"-område. Tyngdekraften og en motoriseret kapstan nedenunder trækker blødgøringsglasset ind i en kontinuerlig glødetråd med trækhastigheder på 10 til 25 meter i sekundet i moderne high-throughput systemer.
Et in-line lasermikrometer måler kontinuerligt fiberdiameteren i realtid. Feedback-sløjfer justerer tegnehastigheden inden for millisekunder for at opretholde målets ydre diameter på 125 ± 1 mikrometer . Enhver afvigelse ud over denne tolerance - som er nogenlunde bredden af et enkelt menneskehår - ville forårsage signalrefleksioner ved splejsninger og stik, hvilket forringer netværkets ydeevne.
Påføring af den primære belægning
Umiddelbart efter at fiberen forlader ovnzonen, og før den kan komme i kontakt med nogen overflade, passerer den gennem en primær belægningsapplikator. To lag UV-hærdeligt akrylat påføres i rækkefølge: en blød indre primær belægning (lavt modul, ~0,5 MPa), der dæmper fiberen mod mikrobøjning, og en hårdere ydre primær belægning (høj modul, ~500-900 MPa), der giver mekanisk beskyttelse. Belægningen bringer den ydre diameter fra 125 µm til ca 245-250 µm . Begge lag hærdes næsten øjeblikkeligt under UV-lamper, og den coatede fiber vikles derefter op på en optagetromle.
Trækstyrken af en nytrukket, uberørt silicafiber kan nå 800.000 psi (5,5 GPa) — langt stærkere end stål efter vægt — men overfladefejl introduceret ved forurening eller fysisk kontakt nedbryder dette hurtigt. Derfor foregår hele tegne- og belægningsprocessen i et renrumsmiljø, typisk klasse 1000 (ISO 6) eller bedre.
Sekundær belægning og farvning: Klargøring af fibre til kabelføring
Efter trækning gennemgår den 250 µm coatede fiber yderligere behandling, før den kan inkorporeres i et kabel. Dette sekundære behandlingstrin er, hvor wire og kabel ekstruder bliver et centralt stykke udstyr.
Tæt buffering
I tæt bufrede konstruktioner - almindelige i indendørs-, plenum- og stigrørskabler - ekstruderes en termoplastisk sekundær buffer direkte over den primært coatede fiber, hvilket bringer den ydre diameter til 900 µm . Ekstruderingen udføres på en kompakt lednings- og kabelekstruder med en krydshovedmatrice, der er nøjagtigt dimensioneret til at opretholde koncentriciteten mellem fiberen og bufferlaget. Typisk anvendte materialer inkluderer PVC, PVDF (Kynar) eller nylon, afhængigt af den krævede flamme- og røgklassificering.
Løs rørkonstruktion
Til udendørs- og langdistancekabler dominerer det løse rørdesign. En lednings- og kabelekstruder danner et lille plastikrør - normalt polypropylen eller polybutylenterephthalat (PBT) - omkring en gruppe på 2 til 24 fibre. Røret er lidt større end fiberbundtet, og rummet er fyldt med en vandblokerende gel (thixotropic petroleum compound eller dry water blocking tape). Det løse rør tillader fibre at bevæge sig frit indeni, og isolerer dem fra ekstern mekanisk belastning.
Fiberfarve
For at muliggøre identifikation af individuelle fibre i et kabel er hver fiber farvekodet i henhold til TIA-598 eller IEC 60304 standarder. Farveprocessen påfører et tyndt UV-hærdeligt blæk - typisk mindre end 5 µm tykt - over det 250 µm primære lag. En dedikeret blækapplikator eller en kombineret farve- og tilbagespolingslinje håndterer dette trin ved hastigheder, der matcher den oprindelige tegnehastighed. De 12 standardfarver cykler i rækkefølge: blå, orange, grøn, brun, skifer, hvid, rød, sort, gul, violet, rosa og aqua.
Kabelstreng: Kombination af fibre til en struktureret samling
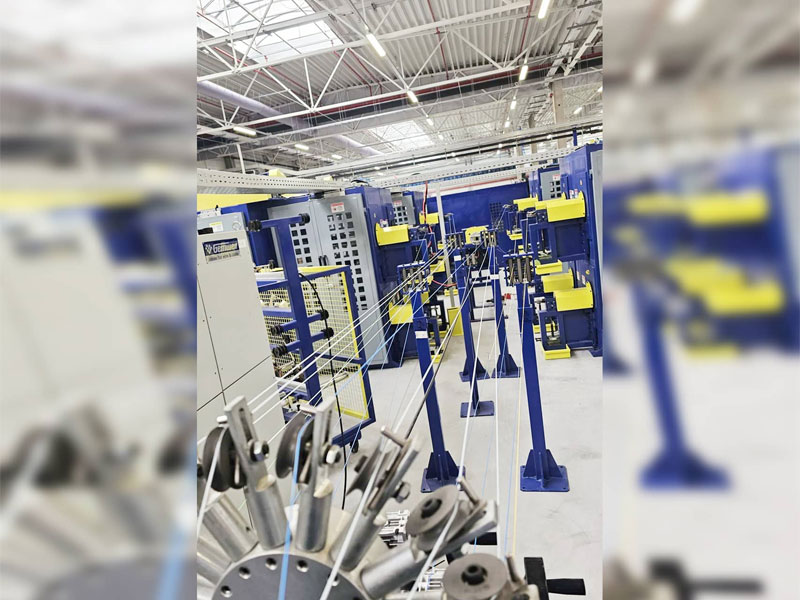
Individuelle bufferede fibre eller løse rør samles til et multifiberkabel på en strandingsmaskine. Dette trin bestemmer det samlede fiberantal, mekanisk ydeevne og fysisk konfiguration af det færdige kabel.
I løsrørsdesign er flere rør - som hver indeholder 2 til 24 fibre - snoret i et spiralformet eller SZ (omvendt oscillerende) mønster omkring et centralt styrkeelement, oftest en glasforstærket plast (GRP) stang eller aramidgarnbundt. SZ-strenging gør det muligt at få adgang til hvert rør uafhængigt uden at vikle hele kablet ud, en stor fordel ved feltsplejsning.
Båndkabel, en anden almindelig arkitektur, bruger et fladt array af 4, 6, 8 eller 12 fibre, der er bundet side om side med et matrixmateriale, og stabler derefter flere bånd i et centralt rør eller spaltekerne. Båndkabler kan rumme over 6.000 fibre i en enkelt kabelkappe, hvilket gør dem yderst effektive til centralkontorer med høj tæthed og datacentertrunkkabler.
| Konstruktionstype | Fiberbuffer | Fibertællingsområde | Typisk anvendelse |
|---|---|---|---|
| Tæt Bufret | 900 µm over 250 µm | 2-144 | Indendørs, lokaler, plenum |
| Løst rør | Gelfyldt PBT-rør | 2-864 | Udenfor anlæg, langdistance |
| Bånd | Matrix-bundne arrays | 72-6.912 | Datacenter, centralkontor |
| Central Tube (Unitube) | Gelfyldt enkeltrør | 2-24 | Få adgang til netværk, FTTH falder |
Tråd- og kabelekstruderens rolle i jakkeapplikation
Efter stranding modtager kabelkernen sin ydre kappe - det sidste beskyttende lag, der bestemmer kablets miljømæssige egnethed. Dette er den mest synlige anvendelse af wire og kabel ekstruder i den fiberoptiske produktionslinje, og det påvirker direkte flammehæmning, UV-modstand, knusestyrke og installationsydelse.
En wire- og kabelekstruder til dette formål består af en tønde- og skruemekanisme, der smelter termoplastisk forbindelse og tvinger den gennem en krydshovedmatrice ved kontrolleret tryk og temperatur. For fiberoptiske kapper skal ekstruderen arbejde med særlig fin kontrol, fordi de optiske fibre indeni ikke kan tolerere overdreven spænding eller termisk stød under kappepassagen.
Nøgleekstruderparametre for fiberoptisk kappe
- Skrue design: Enkeltskruede ekstrudere med L/D-forhold på 20:1 til 30:1 er standard for kappeblandinger. Barriereskruer forbedrer smeltehomogeniteten, hvilket reducerer overfladefejl i den færdige kappe.
- Smeltetemperatur: Varierer efter materiale - typisk 170-200°C for PVC, 230-260°C for HDPE og 280-310°C for LSZH-forbindelser (Low Smoke Zero Halogen).
- Linjehastighed: Moderne lednings- og kabelekstrudersystemer designet til fiberoptisk kappe kan køre kl op til 150–200 m/min til kabler med mindre diameter.
- Caterpillar aftræksspænding: Skal omhyggeligt kalibreres. Overdreven spænding belaster de optiske fibre og introducerer permanent signaltab.
- Køletrugs længde: HDPE- og LSZH-jakker kræver længere køleveje - nogle gange 6 til 12 meter - for at forhindre overfladekrympning og opretholde kappens rundhed.
LSZH-forbindelser, der kræves af IEC 60332-1 og EN 50200 til brug i offentlige bygninger og transportinfrastruktur, er mere udfordrende at ekstrudere end PVC på grund af deres højere fyldstofindhold (typisk aluminiumtrihydrat eller magnesiumhydroxid som flammehæmmere). En tråd- og kabelekstruder, der håndterer LSZH, skal generere tilstrækkelig forskydning til at dispergere disse mineralske fyldstoffer ensartet uden at nedbryde polymermatrixen. Nogle producenter bruger en dobbeltskruet ekstruderblandingstrin opstrøms for krydshovedet for at sikre sammensætningens konsistens.
Panser før den endelige jakke
Mange udendørs og direkte nedgravningskabler inkorporerer et metallisk eller dielektrisk panserlag mellem den indre kappe og den ydre kappe. Korrugeret ståltape (CST) rustning giver modstand mod gnavere og klembeskyttelse, mens aramidgarn eller glasfiber giver den samme beskyttelse i alle-dielektriske designs. Hvis der er rustning til stede, passerer kablet gennem et andet kappeekstruderhoved efter armering - hvilket gør wire- og kabelekstruderen til et endnu mere gentaget element på tværs af produktionslinjen.
Styrkeelementer og fugtbarrierer: Hvad holder kablet sammen
Optiske fibre bærer ingen trækbelastning selv - glas kan simpelthen ikke strækkes uden at brydes. Al installationsspænding skal bæres af dedikerede styrkeelementer integreret i kabeldesignet.
- Aramidgarn (Kevlar): Det mest almindelige styrkeelement i indendørs- og distributionskabler. Typiske trækbelastningsværdier spænder fra 100 N for små 2-fiber dropkabler til over 2.700 N for indendørs trunk kabler. Aramidgarn lægges i mellemrummene mellem kabelkernen og yderkappen.
- Glasforstærket plast (GRP) stang: Anvendes som central forstærkningselement i løstrør udendørs kabler. En 5 mm GRP-stang giver betydelig trækstyrke og bøjningsbeskyttelse, samtidig med at kablet holdes ikke-ledende og lynsikkert.
- Ståltråd eller stålbånd: Anvendes i selvbærende antennekabler (ADSS-kabler bruger ikke stål) eller fastsurrede antennedesign. Nogle kabler til direkte nedgravning kombinerer stålpanser med vandblokerende tape for dobbelt beskyttelse.
- Vandblokerende elementer: Gelfyldte mellemrum, kvældelige bånd eller tørt vandblokerende garn forhindrer langsgående vandmigrering, hvilket kan forårsage hydroxylforurening af glasset over tid, hvilket øger dæmpningen ved 1383 nm vandspidsen - et kendt problem i tidlige ikke-nul vandspidsfibre (NZWP).
Typer af optisk fiber: Single-Mode vs. Multimode
Brydningsindeksprofilen, der er indbygget i præformen, bestemmer, om den resulterende fiber er single-mode eller multimode - en skelnen, der har dybtgående konsekvenser for kablets anvendelse, omkostninger og ydeevne.
| Parameter | Enkelttilstand (OS2) | Multimode OM3 | Multimode OM5 |
|---|---|---|---|
| Kernediameter | 9 µm | 50 µm | 50 µm |
| Typisk dæmpning | ≤0,2 dB/km @1550nm | ≤3,0 dB/km @850nm | ≤3,0 dB/km @850nm |
| Maksimal rækkevidde (100G) | >80 km med forstærkning | 100 m | 150 m (SWDM4) |
| Lyskilde | Laser (DFB/ekstern hulrum) | VCSEL (850 nm) | VCSEL (850-950 nm) |
| Primær brug | Telecom, langdistance, FTTH | Enterprise LAN, datacenter | Kort rækkevidde datacenter SWDM |
Single-mode fiber har en 9 µm kerne , som kun tillader én udbredelsestilstand, hvilket helt eliminerer modal spredning og muliggør transmission over ti til hundreder af kilometer. Multimode fiber, med sin 50 eller 62,5 µm kerne, tillader hundredvis af modes og er nemmere at afslutte og forbinde, men modal spredning begrænser båndbredde over afstand. Den graduerede indeksprofil af moderne OM3/OM4/OM5 fibre - hvor brydningsindekset falder parabolsk fra centrum til kant - kompenserer betydeligt for modal spredning, hvilket muliggør 10G til 400G transmission over kortere virksomhedsafstande.
Kvalitetstest gennem hele fremstillingsprocessen
Fremstilling af fiberoptiske kabler er underlagt flere internationale og indenlandske standarder. Kvalitetstest er ikke en aktivitet i sidste fase – den er integreret i hvert trin af produktionen.
Test på fiberniveau (efter tegning)
- Dæmpning: Målt med et OTDR (Optical Time Domain Reflectometer) eller cutback-metode ved 1310, 1383, 1550 og 1625 nm for single-mode; ved 850 og 1300 nm for multimode.
- Bevistest: Hver fiberspole udsættes for en trækfast test - typisk 0,5% til 1% forlængelse - for at frasortere eventuelle fibre med overfladefejl. Fibre, der fejler, knækker under testen og splejses ud.
- Cutoff bølgelængde: Bestemmer den korteste bølgelængde, hvor fiberen fungerer i ægte single-mode. Skal være under 1260 nm for OS2-kompatibilitet.
- Tilstandsfeltdiameter (MFD): Påvirker splejsningstab og stikkoblingseffektivitet. ITU-T G.652 specificerer 9,2 ± 0,4 µm ved 1310 nm.
- Kromatisk dispersion og PMD: Kritisk for højhastighedstransmission; begge skal opfylde de værdier, der er foreskrevet af den relevante ITU- eller IEC-fiberstandard.
Test på kabelniveau (efter jakkebeklædning)
- Knusningsmodstand: I henhold til IEC 60794-1-2 metode E1; en flad kraft påføres på tværs af kabeltværsnittet for at verificere, at kappen og strukturen beskytter fibre uden dæmpningsændringer.
- Slagtest: En vægtet faldhammer bruges til at simulere utilsigtede mekaniske slag under installationen.
- Temperatur cyklus: Kabler køres fra -40°C til 70°C (eller bredere til barske miljøer), mens den optiske dæmpning overvåges. Ændringer skal forblive inden for definerede grænser gennem hele cyklussen.
- Vandnedsænkning og gennemtrængning: Validerer gelfyldnings- eller tørvandsblokerende effektivitet i henhold til IEC 60794-1-2 Metode F5.
- Jakkegnisttest: En højspændingsgnisttester løber langs kabelkappen for at detektere nålehuller eller tynde pletter introduceret under ekstrudering - et kvalitetskontroltrin, der anvendes direkte på lednings- og kabelekstruderlinjen.
Specialfiberoptiske kabler: ADSS, ubåd og mikrokanal
Ud over standard design med løse rør og tæt bufret, kræver adskillige specialkabelkonstruktioner tilpassede fremstillingsmetoder og specifikke ekstruderkonfigurationer.
ADSS (All-Dilectric Self-Supporting) kabler
ADSS-kabler er designet til at blive surret til elledningstårne uden en messenger-ledning. De skal modstå vind, isbelastning og spænde længder op til 700 meter uden synkning. Den ydre kappe er lavet af en sporbestandig AT-forbindelse, der modstår nedbrydning fra elektriske højspændingsfelter induceret af nærhed til strømførende ledere. Tråd- og kabelekstruderen, der bruges til ADSS-kapping, skal håndtere disse AT-specialforbindelser, som har en anden rheologisk adfærd end standard HDPE, hvilket kræver justerede skruetemperaturprofiler og trykindstillinger.
Ubådsfiberoptisk kabel
Undersøiske kabler skal overleve dybder, der overstiger 8.000 meter i transoceaniske ruter — tryk over 80 MPa. Fiberenheden er placeret i et kobberrør hermetisk forseglet ved svejsning for at forhindre brintindtrængning, hvilket får fiberdæmpningen til at stige over årtier. Lag af ståltråde med høj trækstyrke og polyethylenkapper påføres i flere passager, der hver kræver sit eget kappeekstrudertrin. Fremstillingen af et enkelt transoceanisk kabelsegment kan involvere over et dusin sekventielle ekstruderingspassager.
Mikrokanal- og blæste fiberkabler
Blæste fiberkabler er designet til at blive installeret med trykluft gennem præinstallerede mikrokanaler, typisk 5 til 10 mm i diameter . Kablets ydre overflade skal have en meget lav friktionskoefficient - ofte opnået ved at co-ekstrudere et glat nylon eller HDPE ydre lag med fin overfladetekstur på wire- og kabelekstruderen - for at tillade luftassisteret installation over afstande på 1 km eller mere i et enkelt slag. Denne tilgang reducerer drastisk nedgravningsomkostninger i FTTH-udrulning.
Fra fabrikkens tromle til installeret netværk: sidste trin
Efter al beklædning og afprøvning vikles det færdige fiberoptiske kabel op på tromler af træ eller plast i standard forsendelseslængder. Almindelige rullelængder for udendørs kabler med løst rør er 2 km, 4 km og 6 km . Hver tromle er mærket med kabeltype, fiberantal, fibertype (OS2, OM4 osv.), tromlængde og produktionsdato og -skift - alt sammen spores til den enkelte træktårnskørsel og præform-batch.
Fabriksaccepttest (FAT) på dette stadium involverer OTDR-test af hver fiber på hver tromle for at producere et fuldt dæmpningsspor. Dette spor arkiveres og sendes med kablet for at tjene som reference, som feltmålte OTDR'er kan sammenlignes med efter installation, hvilket gør det nemt at identificere eventuelle skader, der er indført under træk eller nedgravning.
Tilslutning - fastgørelse af fabrikspolerede stik til fiberender - udføres valgfrit på kabelanlægget eller på installationsstedet. Fabrikspolerede stik opnår indføringstab nedenfor 0,2 dB med returtab over 50 dB for APC (vinklet fysisk kontakt) finish, ydeevne, der er svær at replikere konsekvent under markforhold.
Ofte stillede spørgsmål
Hvilket råmateriale er fiberoptisk kabel lavet af?
Selve den optiske fiber er lavet af ultrarent silicaglas (siliciumdioxid, SiO₂), med dopingstoffer som germaniumdioxid, der bruges til at justere brydningsindekset. De beskyttende belægninger, bufferrør og kappe er lavet af forskellige termoplaster såsom akrylat, PBT, PVC, HDPE, PVDF eller LSZH-forbindelser, alt sammen behandlet gennem ekstruderingsudstyr.
Hvor tynd er en optisk fiber sammenlignet med et menneskehår?
En enkelt optisk fiber efter tegning har en ydre diameter på 125 mikrometer (0,125 mm) , som omtrent er diameteren af et gennemsnitligt menneskehår. Selve glaskernen - den del, der bærer lys - er kun 9 µm bred i single-mode fiber, omkring en tiendedel af bredden af et hår.
Hvad gør en lednings- og kabelekstruder i produktion af fiberoptiske kabler?
En wire- og kabelekstruder smelter termoplastisk forbindelse og påfører den som et kontinuerligt, præcist dimensioneret lag over den optiske fiber eller kabelkerne. I fiberoptisk fremstilling bruges ekstrudere i flere stadier: danner tætte bufferbelægninger omkring individuelle fibre, fremstilling af løse bufferrør, der indeholder grupper af fibre, og påføring af kablets ydre kappe. Ekstruderen skal fungere med stram temperatur- og hastighedskontrol for at undgå at beskadige de sarte optiske fibre indeni.
Hvor lang tid tager det at fremstille fiberoptisk kabel?
Fremstilling af præforme tager flere dage til en uge pr. batch. Fibertræk ved 15-25 m/s betyder, at en enkelt 5.000 km fiberspole tager ca. 60-90 timers kontinuerlig tegnetårnsdrift. Sekundær behandling, stranding og jacketing tilføjer yderligere dage. Den samlede cyklustid fra råmaterialer til færdig tromle er typisk to til fire uger til et standard udendørs løst rørkabel.
Kan fiberoptisk kabel laves med plast i stedet for glas?
Ja. Optisk plastfiber (POF) bruger PMMA (polymethylmethacrylat) eller fluoreret polymer som kerne- og beklædningsmateriale. POF har en meget større kerne (op til 1 mm) og meget højere dæmpning (omkring 150-200 dB/km ved 650 nm) sammenlignet med silicafiber, så den er begrænset til korte ture under 50 meter - typisk bilnetværk, hjemme-A/V-systemer og industrielle sensorforbindelser, hvor den lave termineringsbehov opvejer behovet for dæmpning.
Hvad er LSZH, og hvorfor betyder det noget i fiberoptiske kabler?
LSZH står for Low Smoke Zero Halogen. Den beskriver jakkematerialer, der, når de udsættes for ild, producerer minimal røg og ingen halogengasser (såsom klor fra PVC). Dette betyder noget i lukkede rum som transittunneler, hospitaler og kontorbygninger, hvor giftig røg fra brændende kabler udgør en alvorlig evakueringsfare. LSZH-kapper påføres ved hjælp af en lednings- og kabelekstruder konfigureret til fyldstoffyldte forbindelser med højere viskositet, og kablerne skal bestå IEC 60332-3, IEC 61034 og IEC 60754 testserier.
 Relateret Produkter