E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



Hvordan fiberoptisk kabel er lavet: Det korte svar
Fiberoptisk kabel fremstilles ved at trække ultrarent silicaglas ind i hårtynde tråde kaldet optiske fibre, belægge dem med beskyttende polymerlag, bundte dem ind i en kernesamling og til sidst ekstrudere en ydre kappe rundt om hele strukturen ved hjælp af en wire- og kabelekstruder. Resultatet er et kabel, der er i stand til at transmittere data med lysets hastighed over afstande på snesevis af kilometer uden stort set noget signaltab.
Den fulde fremstillingsproces spænder over flere stærkt kontrollerede stadier - fra kemisk dampaflejring af silicapræforme til fibertræktårne, der opererer ved over 2.000°C, til kappelinjer, hvor en wire og kabel ekstruder påfører polymerbelægninger ved hastigheder over 1.000 meter i minuttet . Hvert trin kræver præcisionsudstyr, snævre tolerancer og streng kvalitetskontrol.
Råmaterialer: Hvad fiberoptisk kabel faktisk er lavet af
Den optiske fiber i hjertet af hvert kabel starter med siliciumtetrachlorid (SiCl₄) eller siliciumdioxid (SiO₂) af ekstraordinær renhed - typisk 99,9999% eller bedre. Selv en enkelt metallisk urenhed på dele-per-milliard niveau kan sprede lys og reducere transmissionskvaliteten. Ved siden af silicaen tilsættes doteringsmidler såsom germaniumdioxid (GeO₂) til kernen for at hæve dens brydningsindeks lidt over beklædningens brydningsindeks, hvilket skaber den totale indre refleksion, der holder lys fanget inde i fiberen.
Ud over glas indeholder et færdigt kabel flere andre materialekategorier:
- Primær belægning: Et blødt UV-hærdeligt akrylat påført direkte over glasset for at afbøde mikrobøjninger og beskytte overfladen mod fugt.
- Sekundær belægning: Et hårdere akrylatlag, der giver fiberen mekanisk styrke og slidstyrke.
- Bufferrør eller tæt buffer: Løse rørdesigns bruger gelfyldte PBT (polybutylenterephthalat) rør; stramt bufret design bruger nylon eller PVDF ekstruderet direkte over fiberen.
- Styrke medlemmer: Aramidgarn (Kevlar), glasforstærkede plaststænger (GRP) eller ståltråd afhængigt af kabeltype og anvendelse.
- Yderjakke: Lav-røg nul-halogen (LSZH) polyethylen, PVC eller polyurethan, påført af en lednings- og kabelekstruder og valgt ud fra installationsmiljøet.
Den specifikke kombination af disse materialer bestemmer, om det færdige produkt er et indendørs patch-kabel, et direkte nedgravnings-udendørskabel, et pansret undersøisk kabel eller et flammehæmmende stigkabel.
Fase 1: Fremstilling af glaspræformen
Alt begynder med præformen - en solid glasstang, typisk 1-1,5 meter lang og 50-150 mm i diameter, hvis tværsnitsprofil er en nøjagtig opskaleret kopi af den færdige fiber. Forholdet mellem kernediameter og beklædningsdiameter i præformen bevares trofast under tegningen, så enhver dimensionsbeslutning, der træffes på dette stadium, forplanter sig hele vejen til det endelige produkt.
Modificeret kemisk dampaflejring (MCVD)
I MCVD-processen er et roterende silicarør monteret i en glasbearbejdende drejebænk. Gasformige forstadier - SiCl4, GeCl4, POCl3 og oxygen - føres ind i den ene ende, mens en brint-iltbrænder passerer ydersiden. Gasserne reagerer ved omkring 1.600°C og afsætter sodpartikler på rørets indervæg. Hver passage af faklen afsætter et lag glas med en lidt anderledes sammensætning, og opbygger den graderede indekskerne lag for lag. Efter hundredvis af gennemløb bliver røret kollapset til en solid præformstang under høj temperatur.
Udvendig dampaflejring (OVD) og aksial dampaflejring (VAD)
OVD og VAD er de dominerende metoder, der bruges af store producenter som Corning og Fujikura. I OVD går en roterende dorn gennem en flammehydrolysebrænder; SiCl4 og GeCl4 reagerer med hydrogen og oxygen for at afsætte silicasod på ydersiden af dornen. Efter afsætning fjernes dornen, og det porøse sodemne sintres i en ovn med en kloratmosfære for at drive OH⁻-ioner ud (som forårsager vandspidsdæmpning), og konsolideres derefter til en boblefri glaspræform. VAD aflejrer sod aksialt på enden af en roterende frøstang, hvorved præformen vokser kontinuerligt - et format, der passer til højvolumenproduktion, fordi det producerer meget lange præforme uden afbrydelse. En enkelt stor OVD eller VAD præform kan give over 3.000 km færdig fiber.
Fase to: Tegning af fiberen på et tegnetårn
Fibertegnetårnet er et af de mest slående udstyr i ethvert optisk fiberanlæg. Den er typisk 10-20 meter høj og føder præformen lodret ind i en grafitmodstandsovn eller zirconia-induktionsovn, hvor spidsen opvarmes til ca. 2.000–2.200°C . Ved denne temperatur bliver glasset blødt, og en tynd tråd - kaldet en fiber "neck-down" - falder under tyngdekraften og fanges af en kapstan i bunden af tårnet.
Kapstanen styrer trækhastigheden, som er den primære variabel, der bruges til at regulere fiberdiameteren. Moderne tegnetårne opererer med hastigheder på 1.500–2.500 meter i minuttet , og et lasermikrometer placeret lige under ovnen måler fiberdiameteren kontinuerligt - typisk holder den inden for ±0,1 µm fra målet på 125 µm beklædningsdiameter. Hvis diameteren afviger, justerer kontrolsystemet trækhastigheden i realtid inden for millisekunder.
Påføring af inline belægning
Umiddelbart efter diametermålepunktet passerer den nøgne glasfiber gennem en dobbeltbelægningsmatrice, hvor flydende UV-hærdeligt acrylat påføres i to koncentriske lag samtidigt - den bløde primære belægning med en ydre diameter på ca. 190-200 µm, og den hårdere sekundære belægning bringer det samlede lag til omkring 245-250 µm. Den coatede fiber passerer derefter gennem UV-lamper, der hærder begge lag inden for brøkdele af et sekund. Dette inline-belægningstrin er kritisk: bart silicaglas har meget høj trækstyrke (op til 700 kpsi), men er ekstremt følsomt over for overfladeskader fra atmosfærisk fugt og håndtering. Polymerbelægningen beskytter overfladen fra det øjeblik, glasset størkner.
Den coatede fiber er viklet på ruller, der rummer alt fra 25 km til over 100 km fiber, afhængigt af rullestørrelse og fibertype. Hvert hjul udsættes derefter for prøvetest, hvor fiberen trækkes gennem et kapstansystem, der påfører en kontrolleret trækbelastning - typisk 100 kpsi - for at verificere, at der ikke findes svage punkter langs hele længden.
Trin tre: Farvning, buffering og stranding af fibre
Efter prøvetestning farvekodes individuelle fibre ved hjælp af en UV-farvelinje, som påfører et tyndt lag pigmenteret UV-hærdende blæk på den sekundære belægningsoverflade. Standardfarvesekvensen følger TIA-598 (eller IEC 60304 internationalt): blå, orange, grøn, brun, skifer, hvid, rød, sort, gul, violet, rosa, aqua - gentaget for hver gruppe på 12 fibre i kabler med højt antal. Denne farvekodning er den eneste måde at identificere individuelle fibre i kabler, der indeholder 96, 144, 288 eller endda 3.456 fibre.
Løst rør vs. Tæt buffer Construction
Det næste store procesvalg er, hvordan fibre pakkes inde i kabelstrukturen. I løs rørkonstruktion , grupper af 6-12 fibre placeres inde i små PBT- eller PP-rør med en indvendig diameter på 1,5-3× fiberbundtets diameter. Den overskydende fiberlængde (EFL) inde i røret - typisk 0,2-0,5% mere fiberlængde end rørlængden - gør det muligt for fibrene at bøje sig uden belastning, når kablet udvider sig eller trækker sig sammen med temperaturen. Gelfyldte løse rør giver ekstra fugt og hydrogenblokering. Denne konstruktion dominerer udendørs OSP (outside plant) kabler.
I tæt bufferkonstruktion , et termoplastisk materiale - typisk nylon 12 eller PVDF - ekstruderes direkte over hver coated fiber, hvilket bringer fiberpakken til 900 µm. En lednings- og kabelekstruder med en præcisions-krydshovedsmatrice udfører denne operation, idet bufferlagets koncentricitet holdes inden for ±25 µm. Tætpufrede fibre er nemmere at terminere, hvilket gør denne konstruktion til standard for indendørs distributions- og lokalkabler.
Når individuelle fibre eller løse rør er forberedt, snores de sammen omkring et centralt styrkeelement ved hjælp af en planetarisk eller SZ-strengemaskine. SZ-stranding - hvor lægningsretningen skifter periodisk - foretrækkes, fordi den tillader adgang midt på spændvidden uden at vikle hele kablet ud.
| Feature | Loose Tube | Tight Buffer |
|---|---|---|
| Typisk anvendelse | Udendørs OSP, antenne, direkte nedgravning | Idoor, riser, distribution |
| Fiberantal rækkevidde | Op til 3.456 fibre | Typisk 2-144 fibre |
| Temperaturområde | –40°C til 70°C | –20°C til 60°C (typisk) |
| Fugtbeskyttelse | Fremragende (gel eller tør vand-blokerende) | Moderat (afhængig af jakke) |
| Opsigelse lethed | Kræver gelrensning | Hurtigt, rent |
| Bufferekstruderingsudstyr | Rørekstruder (større matrice) | Præcisions wire- og kabelekstruder |
Fase fire: kappebeklædning med en tråd- og kabelekstruder
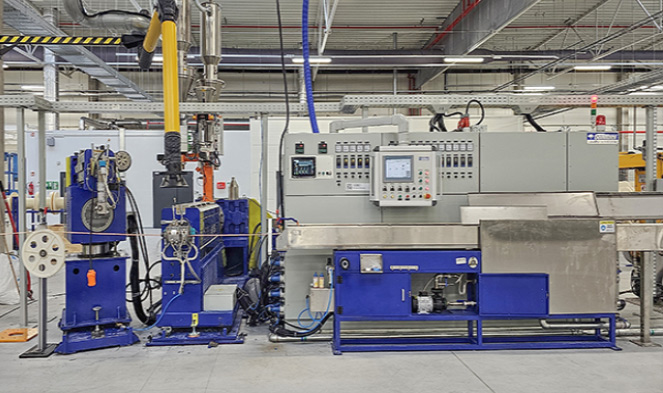
Jacketing er det sidste store produktionstrin, og det, hvor tråd- og kabelekstruderteknologi spiller sin mest synlige rolle. Den snoede kabelkerne - med dens centrale styrkeelement, bufferrør eller tætbufrede fibre, vandblokerende tape eller garn og enhver armering - passerer gennem et ekstruderingskrydshoved, hvor smeltet termoplast påføres ensartet rundt om hele omkredsen.
Sådan fungerer ekstruderen
En lednings- og kabelekstruder til fiberoptisk kappe er grundlæggende en enkeltskruet eller dobbeltskruet plastificeringsmaskine. Skruen, der roterer inde i en opvarmet tønde, smelter og homogeniserer polymerpellets, der tilføres fra en tragt. Skruegeometrien - inklusive kompressionsforholdet, målezonens længde og L/D-forholdet (typisk 24:1 til 30:1 for kappeapplikationer) - er tilpasset den specifikke polymer, der behandles. Forskellige jakkematerialer kræver væsentligt forskellige behandlingsbetingelser:
- HDPE (højdensitetspolyethylen): Forarbejdningstemperatur 180–230°C; fremragende fugt- og UV-bestandighed; bruges i antenne- og direkte nedgravningskabler.
- LSZH (Low-Smoke Zero-Halogen): Forarbejdningstemperatur 170–210°C; obligatorisk i tunneler, datacentre og offentlige bygninger; kræver omhyggelig skruedesign, fordi LSZH-forbindelser ofte er mere viskøse og termisk følsomme end PE.
- PVC: Forarbejdningstemperatur 160–190°C; lavpris, fleksibel, flammehæmmende; almindeligvis brugt til indendørs kabler.
- Polyurethan (TPU): Forarbejdningstemperatur 190–220°C; enestående slidstyrke og fleksibilitet i kolde temperaturer; bruges i industrielle og militære applikationer.
- Nylon (PA12): Forarbejdningstemperatur 220–250°C; høj kemisk resistens; anvendes, hvor brændstof- eller olieeksponering er mulig.
Tværhovedet matricekonstruktionen for enden af ekstrudercylinderen placerer en spids (eller styrerør, i trykværktøjskonfigurationer), som kabelkernen passerer igennem, omgivet af matricelandet, gennem hvilket smeltet polymer strømmer og formes på kablet. Jakkens vægtykkelse styres af balancen mellem linjehastighed og ekstruderens output (i kg/time) , og moderne linjer bruger lukket sløjfe-diametermåling - lasermålere eller røntgentykkelsesmålere - feeding tilbage til ekstruderens drev og aftrækskapstan for at opretholde specifikationerne inden for ±0,1 mm eller tættere.
Køling og Caterpillar Haul-Off
Umiddelbart efter krydshovedet går det kappede kabel ind i et vandtrug - typisk 8-15 meter langt - hvor det bratkøles. Afkølingshastigheden påvirker krystalliniteten af semi-krystallinske polymerer som HDPE og påvirker direkte kappens mekaniske egenskaber. Ved meget høje ledningshastigheder (over 200 m/min) opretholder tvungen vandspray eller vakuum-assisteret køletrug tilstrækkelig varmefjernelse. En larveaftrækker (bælte-type traktorenhed) griber blidt om kablet for at opretholde spændingen og linehastigheden uden at knuse den følsomme optiske struktur indeni.
Dual-Layer Jacketing og pansrede kabler
Mange udendørs eller pansrede kabler kræver to lednings- og kabelekstrudergennemgange. I det første gennemløb påføres en inderkappe (ofte PE) over den snoede kerne. Kablet passerer derefter gennem en korrugeret ståltape (CST) armeringsenhed eller en sammenlåst aluminiumsarmeringsstation, før det kommer ind i en anden ekstruder, der påfører den ydre kappe. Denne tandem-ekstruderlinje kan strække sig over 50-80 meter i total længde og er i stand til at producere færdige pansrede fiberoptiske kabel med hastigheder på 30-80 m/min.
For søkabler er processen endnu mere involveret: op til seks lag wire-armering (individuelle ståltråde påført af planetariske strandingsmaskiner) kan tilføjes, hvor hvert wirelag kræver sit eget strøelsesmasseekstruderingspassage mellem det og det næste wirelag.
Kritisk udstyr på en fiberoptisk kabelkappelinje
En komplet fiberoptisk kabelkappelinje integrerer mange maskiner, der arbejder i koordineret rækkefølge. At forstå, hvad hver enkelt gør, hjælper med at afklare, hvorfor lednings- og kabelekstruderen og dens perifere udstyr er så centrale for kabelkvaliteten.
- Udbetalingsstand: Holder kabelkernespolen og betaler kernen ud ved kontrolleret spænding - for meget spænding kan belaste fibre indeni; for lidt forårsager fald og diametervariation.
- Forvarmer: Tørrer og opvarmer kabelkernens overflade, før den kommer ind i ekstruderens krydshoved, hvilket forbedrer vedhæftningen mellem kappen og kabelkernen.
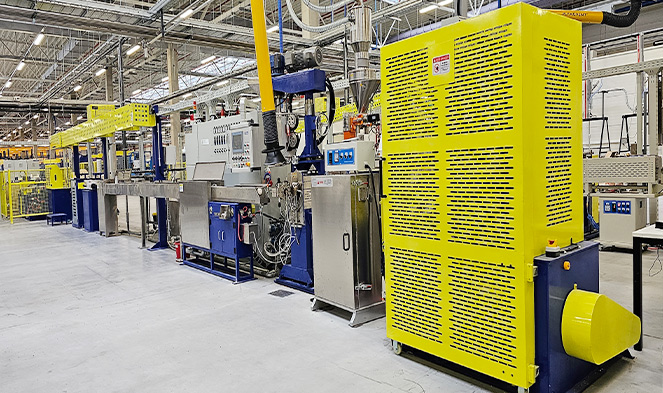
- Enkeltskruet tråd- og kabelekstruder: Kernebearbejdningsmaskinen med tøndezoner individuelt temperaturstyret i 5-7 sektioner, en gearkasse, der driver skruen ved 10-120 RPM, og en smeltetryksensor ved matricehovedet til procesovervågning.
- Crosshead dør: Præcisionsbearbejdet stålsamling, der justerer kabelkernen med polymerstrømmen. Matricekoncentricitet - hvor præcist kappen er centreret på kablet - bestemmer direkte mekanisk ydeevne og elektriske egenskaber.
- Laser diameter måler: Berøringsfri måling ved 2.000 scanninger/sekund, detektering af diameterændringer i realtid og sender korrektionssignaler til hastighedskontrol.
- Vandtrug med temperaturzoner: Præcis quench-kontrol til krystallinitetsstyring; ofte to zoner - en varm zone for at forhindre overfladesynkemærker, derefter en kold zone til hurtig størkning.
- Caterpillar afsætning: Dual-belt eller fire-belt design med pneumatisk trykkontrol for at undgå knusning; driver den samlede linjehastighed og modtryk mod ekstruderen.
- Gnisttester (til kobberhybridkabler): Påfører højspænding for at detektere nålehuller i kappen; ikke påkrævet til al-dielektriske fiberkabler, men bruges i pansrede kabler, hvor kappen skal være elektrisk isolerende.
- Optag med traversvikling: Vikler det færdige kabel op på forsendelsesspoler eller tromler med præcis gennemløbskontrol for at forhindre beskadigelse af spolen eller mikrobøjning af fiber fra ujævnt spoletryk.
Blandt alle disse komponenter er wire- og kabelekstruderen det element, som kabelproducenter oftest specificerer og opgraderer, fordi slid på skruer og tønder direkte forringer smeltekvaliteten, outputkonsistensen og kappingens ensartethed over tid. Anerkendte ekstruderproducenter offentliggør skrueslidgrænser - typisk tillader ikke mere end 5% reduktion i kanaldybden før udskiftning - og mange kabelproducenter planlægger ombygning af tønder/skruer hvert 3.-5. år afhængigt af materialets slibeevne.
Fiberoptiske kabeltyper og deres forskellige fremstillingsmetoder
Ikke alle fiberoptiske kabler er lavet på samme måde. Slutbrugsmiljøet skaber væsentlige forskelle i, hvilke fremstillingstrin der er inkluderet, hvilke materialer der strømmer gennem wire- og kabelekstruderen, og hvor stramme tolerancer holdes.
Single-Mode vs. Multimode Fiberkabler
Single-mode fiber (SMF) har en kernediameter på kun 8-10 µm - omtrent en tiendedel af bredden af et menneskehår - og en beklædning på 125 µm. Fremstilling af SMF kræver strammere kontrol af kerne-til-beklædning-koncentricitet (typisk ≤0,5 µm offset) og kernecirkularitet under præformfabrikation og -trækning. Multimode fiber (MMF) kommer i OM1 til OM5 kategorier med kernediametre på 50 eller 62,5 µm; OM3/OM4/OM5-fiberens graderede indeksprofil kræver meget præcis sammensætningskontrol af GeO₂-doteringsgradienten under præformaflejring. Kabelkonstruktionen omkring begge fibertyper kan være identisk; det er selve fiberen, hvor de vigtigste forskelle ligger.
Fremstilling af båndkabel
Fiberoptisk kabel med høj tæthed - brugt i vid udstrækning i datacenterforbindelser og centrale kontorapplikationer - binder 4, 8 eller 12 individuelle farvede fibre side om side i en flad matrix ved hjælp af UV-hærdende båndmatrixmateriale. Ribboningmaskinen placerer og spænder præcist hver fiber, når de kommer ind i en flad matrice, hvor matrixmateriale påføres og UV-hærdes. Flere bånd stables derefter og placeres inde i en kabelstruktur med slidskerne eller centralrør. Et 288-fibers båndkabel kan være mindre end 12 mm i udvendig diameter , sammenlignet med 18–22 mm for et sammenligneligt strandet løst rørdesign. Kappetrinet for båndkabler bruger den samme lednings- og kabelekstruderteknologi som konventionelle kabler, men kernesamlingen er bemærkelsesværdigt stivere og kræver højere spændingsovervågning på udbetalingsstativet.
Bøjningsufølsomme fiberkabler (BIF).
Bøjningsufølsom fiber, standardiseret som ITU-T G.657, inkorporerer et grøft-assisteret eller nanostruktureret beklædningsdesign, der dramatisk reducerer makrobøjningstab. Kabler bygget med BIF - især G.657.A2 og G.657.B3 kvaliteter - kan tolerere bøjninger ned til 5 mm radius med mindre end 0,1 dB tilføjet tab ved 1.550 nm. Disse kabler er almindelige i FTTH (fiber til hjemmet) faldkabler, som føres gennem ledningsbøjninger, rundt om dørkarme og gennem tætte indvendige løb. BIF præform-fremstillingen tilføjer kompleksitet (yderligere beklædningslag med forskellige brydningsindekser), men den efterfølgende kabelfremstillingsproces - inklusive ekstruderkappe - er i det væsentlige den samme som for standard SMF-kabler.
Kvalitetstest gennem hele fremstillingsprocessen
Kvalitetskontrol i fremstilling af fiberoptiske kabler er ikke et sidste trins inspektion - det er vævet ind i hvert trin af produktionen. Hvis du springer over eller svækker nogen af disse kontroller, produceres kabler, der kan bestå de indledende tests, men som fejler for tidligt i marken, hvor reparationsomkostningerne dværger den oprindelige kabelkøbspris.
Test på fiberniveau
Hver fiberrulle, der forlader tegnetårnet, testes for:
- Dæmpning: Målt med et OTDR (optisk tidsdomænereflektometer) ved både 1.310 nm og 1.550 nm. Standard SMF skal være ≤0,35 dB/km ved 1.310 nm og ≤0.20 dB/km ved 1.550 nm pr. ITU-T G.652.D.
- PMD (polarisation mode dispersion): Kritisk for højhastigheds sammenhængende transmissionssystemer; angivet som en linkdesignværdi (f.eks. ≤0,20 ps/√km for G.652.D).
- Geometri: Tilstandsfeltdiameter, beklædningsdiameter, kernebeklædningskoncentricitet og beklædningsikke-cirkulæritet - alt sammen målt af automatiserede videoinspektionssystemer ved tegnetårnet.
- Bevistest: 100 kpsi minimum trækbelastning påført langs den fulde rullelængde for at afskærme eventuelle svage sektioner.
Kabel-niveau test
Efter beklædning gennemgår den færdige kabelrulle en omfattende række tests defineret af IEC 60794-1 og relevante IEC 60794-x-seriestandarder eller ANSI/ICEA-ækvivalenter for det nordamerikanske marked:
- Trækbelastning: Kablet trækkes til nominel installationsbelastning og derefter til prøvebelastning; dæmpningsstigningen skal forblive under 0,1 dB under belastning og vende tilbage til baseline efter frigivelse.
- Knusningsmodstand: En flad plade anvender nominel klemkraft (f.eks. 2.200 N/100 mm for typiske OSP-kabler); dæmpningen overvåges i realtid via en lanceret lyskilde og strømmåler.
- Bøjningstest: Kablet køres rundt om en dorn med specificeret diameter; for standard OSP-kabler er dette 20× kablets ydre diameter.
- Temperatur cyklus: Kabelruller er testet fra –40°C til 70°C (eller bredere intervaller for specialkabler); dæmpning måles ved ekstreme lave og høje temperaturer.
- Vandgennemtrængning: En 1 meter lang kabelsektion udsættes for 1 m hydraulikhøjde i 24 timer; vand må ikke trænge ud over testsektionens ender.
- Jakketykkelse og OD: Tværsnit skåret fra kabelenderne måles under et kalibreret optisk mikroskop for at verificere kappevæggens ensartethed - en direkte indikator for ekstruderens proceskontrol.
Nogle kunder specificerer 100 % OTDR-måling af hver fiber i hver rulle før forsendelse - en praksis, der er almindelig ved indkøb af teleselskaber. Denne ende-til-ende OTDR-sporing skaber også en basislinjeregistrering, der kan bruges år senere, når der diagnosticeres feltfejl.
Nøglefaktorer, der påvirker fiberoptisk kabelydelse og levetid
At forstå, hvad der sker inde i fremstillingsprocessen, forklarer, hvorfor visse kabler udkonkurrerer andre i marken, og hvorfor den rigtige ekstruderopsætning - materialevalg, temperaturprofil, skruedesign - er uadskillelig fra kablets langsigtede pålidelighed.
Brint mørkfarvning
Hydrogen genereret af elektrolytisk korrosion af ståltrådsarmering eller ved nedbrydning af gelforbindelser og polymerbelægninger kan diffundere ind i glasfiberen og reagere med defekter i silicagitteret for at danne Si-OH (silanol) bindinger, der absorberer infrarødt lys - et fænomen kaldet brintmørkning. Det primære produktionsforsvar er streng eliminering af vand fra alle gel- og polymersystemer (dette er grunden til, at vandblokerede rør og kvalitetsgelformuleringer er specificeret ved et vandindhold på under 10 ppm), og brugen af kulstof eller hermetiske belægninger på selve fiberen i de mest krævende miljøer. Tråd- og kabelekstruderen kan bidrage til eller afbøde denne risiko: Korrekt tørrede polymergranulat og velkontrollerede smeltetemperaturer minimerer fugtindblanding i kappestrukturen.
Mikrobøjning og makrobøjning
Mikrobøjning refererer til mikroskopiske laterale deformationer af fiberen forårsaget af uensartet radialt tryk fra bufferrørsvægge, indpakningsbåndkanter eller uregelmæssige kappeoverflader. Selv deformationer i nanometerområdet øger dæmpningen målbart ved 1.550 nm. En lednings- og kabelekstruder, der producerer en kappe med overfladerippel (en smeltebrudsdefekt, der er almindelig, når smeltetemperaturen er for lav eller trækhastigheden for høj i forhold til ekstruderens output) kan indføre mønstrede laterale kræfter på kabelkernen og forårsage mikrobøjningstab, som ikke ville optræde i en godartet laboratorietest, men manifestere sig under termisk sammentrækning i feltet. Makrobøjning - at vikle kablet rundt om en for snæver radius - er et installationsproblem, men kabler med lavere bøjningsstivhed (tyndere kappevægge, færre styrkeelementer) er mere sårbare, hvilket gør kappedesign til endnu et skæringspunkt mellem ekstruderpåførte materialer og optisk ydeevne.
UV-nedbrydning af udendørs jakkematerialer
Antenne fiberoptiske kabler skal modstå årtiers UV-eksponering uden at kappen revner eller bliver skør. Carbon black med 2-3 vægtprocent i HDPE giver effektiv UV-afskærmning og er industristandarden for direkte nedgravning og antennekabler. Kabler beregnet til indendørs brug kan bruge andre stabilisatorpakker, men formuleringen leveres typisk som en præ-sammensat pellet til kabelproducenten, som fører den direkte ind i wire- og kabelekstruderen. Ekstruderens behandlingsbetingelser skal være kompatible med stabilisatorsystemet - for høj skrueforskydning eller tøndetemperatur kan nedbryde antioxidanter, der er essentielle for langvarig termisk stabilitet, selv i kabler, der aldrig udsættes for sollys.
Start af en fiberoptisk kabelproduktionslinje: praktiske overvejelser
For en producent, der ønsker at gå ind i produktionen af fiberoptiske kabler - eller at udvide fra kobberkabel til fiber - er den nødvendige udstyrsinvestering og procesviden betydelig, men veldefineret. Tegnetårnet og præformproduktionsudstyret repræsenterer de højeste adgangsbarrierer (og er typisk ikke berettiget, medmindre der produceres fiber i en skala på flere millioner kilometer årligt). De fleste kabelproducenter køber fiber fra etablerede fiberproducenter - Corning, Prysmian, Fujikura, Sumitomo, YOFC - og fokuserer deres kapital på kabeldesign og jacketing line-udstyr.
Valg af en lednings- og kabelekstruder til fiberoptisk kappe
Den mest kritiske udstyrsbeslutning for en fiberoptisk kabelkappelinje er valget af tråd- og kabelekstruder. Nøgleparametre at evaluere omfatter:
- Skrue diameter: Til fiberoptiske kappeapplikationer er 45 mm til 90 mm skruediametre typiske. Mindre skruer (45–60 mm) giver bedre outputkonsistens og materialerespons ved de lavere gennemløbshastigheder, der er nødvendige for kabler med lille diameter; større skruer passer til høj-output kappe af OSP kabler med stort antal.
- L/D-forhold: Et minimum på 24:1 anbefales til fiberoptiske kappematerialer. LSZH-forbindelser drager især fordel af 28:1 eller 30:1 L/D-forhold, der tillader længere smelte- og blandingszoner.
- Drivsystem: AC servo- eller vektorstyrede drev tilbyder den hastighedsstabilitet (±0,1%), der er nødvendig for at opretholde ensartet kappevæg ved variable linjehastigheder. DC-drev udfases af nye installationer.
- Temperaturkontrolzoner: Minimum 5 uafhængigt kontrollerede tøndezoner plus krydshovedzone. PID-regulatorer med bedre end ±1°C stabilitet er standard på moderne kabelekstrudersystemer.
- Istrumentation: Smeltetryktransducer ved matricehovedet, smeltetemperatursonde ved skruespidsen og en optisk eller røntgendiametermåler nedstrøms - alt sammen fødes ind i en linjekontrol-PLC med datalogning for produktionssporbarhed.
- Materialehåndtering: En gravimetrisk eller volumetrisk blandings- og doseringsenhed til masterbatchtilsætning opstrøms for ekstrudertragten, med en tørremiddeltørrer til fugtfølsomme materialer som nylon og TPU.
En velspecificeret fiberoptisk kappelinje bygget op omkring en passende lednings- og kabelekstruder kan betale sine kapitalomkostninger tilbage inden for 18-36 måneder på markeder med stor efterspørgsel efter fiberudrulning, forudsat at procesopskrifter, operatørtræning og kvalitetssystemer er etableret før produktionsstigning.
Forskellen mellem fiberoptisk og kobberkabelekstruderkrav
Producenter, der allerede kører kobbertråds- og kabelekstruderlinjer, spørger ofte, om det samme udstyr kan bruges til fiberoptisk kappe. Svaret er: nogle gange med modifikationer. Fiberoptiske kabler kræver meget mere præcis spændingskontrol på udbetalingen (for at undgå at stresse fibrene indeni), og krydshovedets stempeljustering er mere kritisk, fordi der ikke er nogen elektrisk test (såsom kontinuitet eller kapacitans), der fanger matriceforskydning - kappevægsvariationen viser sig kun i mekaniske tests eller post-installationsfejl. Hvis den eksisterende ekstruder er blevet brugt til PVC-bearbejdning, skal den desuden renses grundigt, før der køres med LSZH- eller PE-forbindelser for at forhindre kontaminering. Dedikerede ekstruderlinjer til fiberoptisk kappe - deles ikke med kobberkabelproduktion - foretrækkes stærkt i kvalitetsbevidste operationer.
Fiberoptiske kabelstandarder og overholdelseskrav
Fiberoptiske kabler, der sælges til telekommunikations-, datacenter-, industri- og militærmarkeder, skal overholde et komplekst net af internationale og regionale standarder. Overholdelse er ikke valgfri - store netværksoperatører og indkøbsorganer kræver tredjeparts typegodkendelsestestrapporter, før de afgiver ordrer, og nogle standarder (såsom LSZH-flammeydelse i offentlige EU-bygninger) er lovpligtige.
| Standard | Omfang | Region |
|---|---|---|
| ITU-T G.652 | Standard SMF-egenskaber | Globaltt |
| ITU-T G.657 | Bøjningsufølsom SMF til FTTH | Globaltt |
| IEC 60794-1 | Testmetoder for optiske fiberkabler | Globaltt / EU |
| IEC 60794-3 | Udendørs optiske fiberkabler | Globaltt / EU |
| ANSI/ICEA S-87-640 | Optisk fiber udvendigt anlægskabel | Nordamerika |
| TIA-568.3-D | Optisk fiberkabelkomponent standard | Nordamerika |
| EN 50399 / IEC 60332 | Flammeudbredelse og røg til kabler | EU (CPR) |
| MIL-PRF-85045 | Fiberoptisk kabel til militær brug | USA (forsvar) |
EU's byggevareforordning (CPR) fortjener særlig omtale, fordi den direkte styrer kappens materialevalg og derfor krav til ekstruderprocessen for kabler installeret i europæiske bygninger. Under CPR skal kabler klassificeres fra Eca (minimum ydeevne) til B2ca, B1ca og Aca (højeste ydeevne). Opnåelse af B1ca- eller Aca-klassificering kræver LSZH-forbindelser med ekstremt lav varmeafgivelse og røgproduktionshastigheder - forbindelser, der stiller krævende krav til wire- og kabelekstruderen med hensyn til smeltetemperaturens ensartethed, opholdstidskontrol og matricetrykstabilitet.
 Relateret Produkter