E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



Hvad er ekstrudering - Kerneprocessen bag hver ledning og kabel
Ekstrusion er en kontinuerlig fremstillingsproces, hvor råmateriale - typisk en termoplastisk eller elastomer forbindelse - smeltes og tvinges gennem en formet matrice for at producere en ensartet tværsnitsprofil. I lednings- og kabelindustrien betyder det at påføre et isolerende eller kappelag direkte på en bevægelig leder ved hastigheder, der kan overstige 1.200 meter i minuttet på højhastighedslinjer til datakabler med fin gauge. Resultatet er en ensartet belægning, der beskytter lederen, giver elektrisk isolering og opfylder dimensionelle tolerancer ned til ±0,01 mm på førsteklasses automotive eller medicinske produkter.
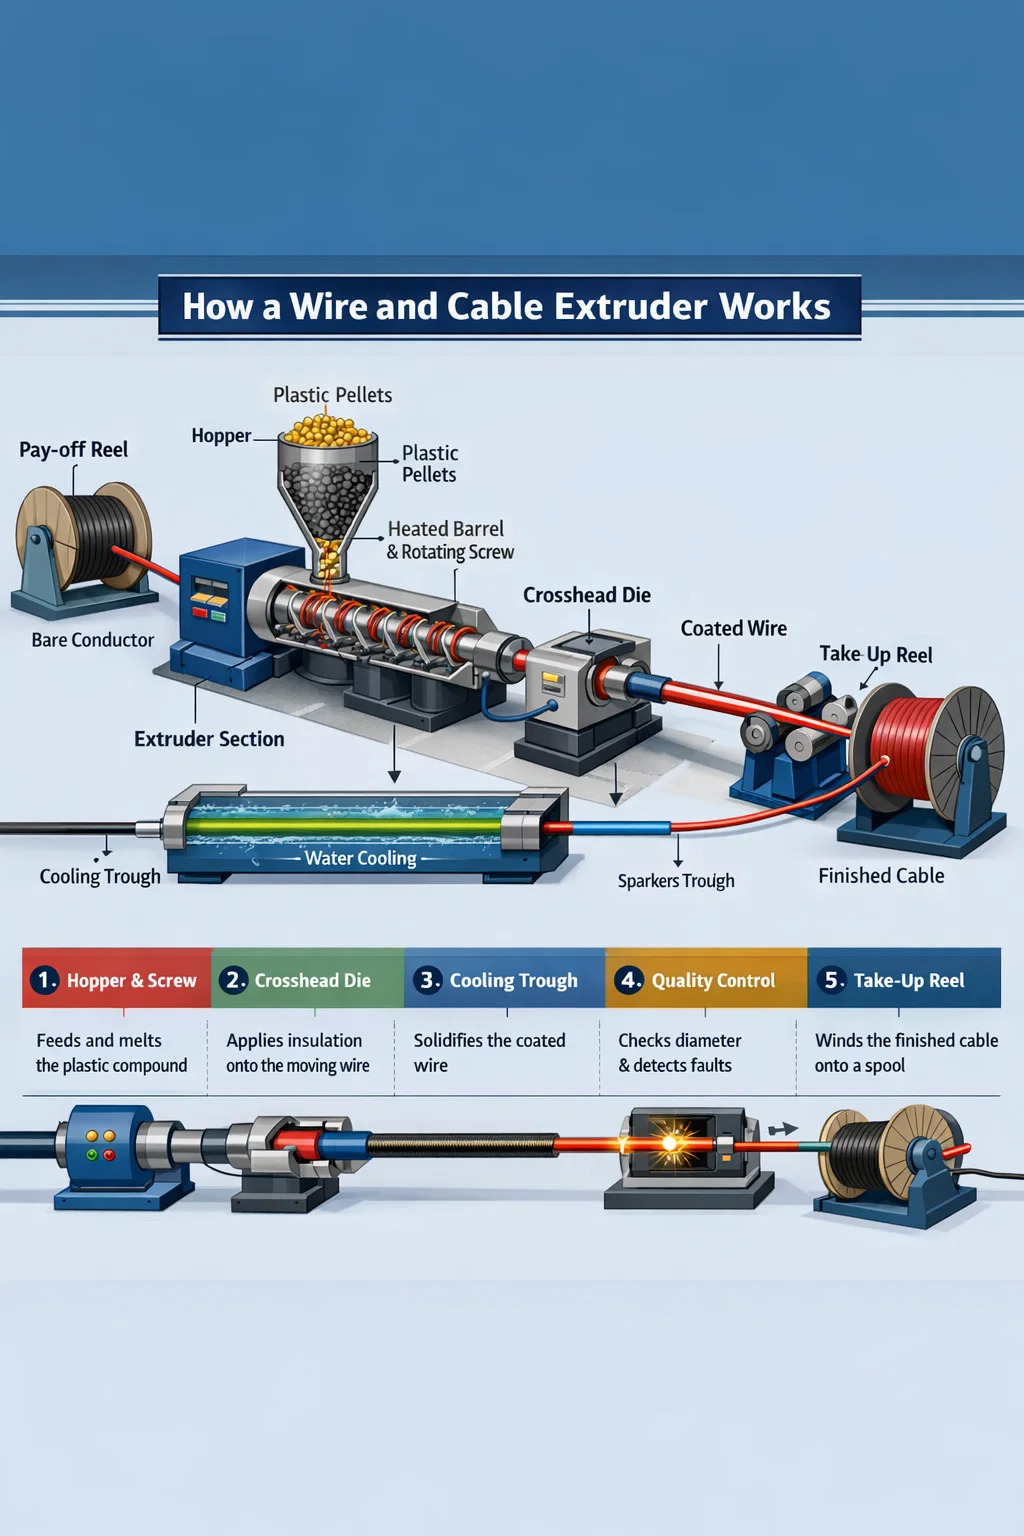
I modsætning til sprøjtestøbning - som fylder en lukket form og kræver cyklustid - er ekstrudering i sagens natur inline og stopper aldrig. En wire- og kabelekstruder fører pellets eller pulver ind i en opvarmet tønde, en roterende skrue transporterer og plastificerer forbindelsen, og det smeltede materiale kommer ud gennem en krydshovedmatrice placeret rundt om lederen. Den belagte wire kommer derefter ind i et køletrug, passerer gennem gnisttestere og diametermålere og vikles op på en oprullerrulle, alt sammen i én uafbrudt passage.
Forståelse af, hvad ekstrudering er - og hvad der adskiller en velkonstrueret wire- og kabelekstruder fra en generisk plastmaskine - afgør, om dit færdige produkt opfylder UL-, IEC- eller RoHS-certificeringen ved den første produktionskørsel eller efter kostbar omarbejdelse.
Hvordan en Tråd- og kabelekstruder Virker faktisk
En wire- og kabelekstruder består af flere integrerede delsystemer. Hver spiller en særskilt rolle i at konvertere rå forbindelse til en formstabil, elektrisk lydisoleret leder.
Tønde- og skruesamlingen
Tønden er en hærdet stålcylinder, typisk bimetallisk foret for slidstyrke, når der køres fyldte forbindelser såsom flammehæmmende LSZH (Low Smoke Zero Halogen). Indvendigt roterer skruen, hvis geometri - flyvedybde, kompressionsforhold og L/D-forhold (længde-til-diameter) - er konstrueret til den specifikke blandingsfamilie. PVC-isolering kører normalt på skruer med en L/D på 20:1 til 25:1 og et kompressionsforhold nær 3:1. Tværbundet polyethylen (XLPE) til mellemspændingsstrømkabel kræver en længere, blidere skrue, ofte 30:1 L/D, for at undgå for tidlig tværbinding i tønden. At køre den forkerte skrue i en wire- og kabelekstruder forårsager nedbrydning, ujævn smeltetemperatur og i sidste ende afvisninger.
Tøndetemperaturer er zoneinddelt - typisk fire til seks uafhængige zoner - stigende fra fødehalsen til doseringssektionen. For standard PVC kan dette betyde zonetemperaturer på 150 °C, 165 °C, 175 °C og 180 °C mod matricen. XLPE kører varmere ved 200–220 °C i senere zoner. Præcisions-PID-controllere holder hver zone inden for ±1 °C, fordi en 5 °C-drift i smeltetemperaturen oversættes direkte til viskositetsvariation og vægtykkelsesspredning.
The Crosshead Die - The Heart of Wire Extrusion
Det, der adskiller en wire- og kabelekstruder fra en standard profilekstruder, er krydshovedet. Lederen går ind i krydshovedet i en 90-graders vinkel (eller in-line i nogle konfigurationer) og forlader koaksialt gennem matricen. Indvendigt omdirigeres smeltestrømmen rundt om lederen ved hjælp af en torpedo eller deflektor, hvorefter den konvergeres af formen og spidsens geometri for at afsætte isolering jævnt i alle urpositioner.
Der findes to påføringsmetoder inden for krydshoveddesign:
- Trykværktøj — smelte kommer i kontakt med lederen inde i matricen og binder under tryk. Anvendes til de fleste isoleringsapplikationer, hvor vedhæftning er påkrævet, såsom XLPE strømkabel.
- Slangeværktøj — smelten danner et rør, der trækkes ned på lederen efter matriceudgangen, afhængigt af vakuum eller nedtrækningsforhold. Fælles for løstsiddende jakker på flerlederkabler.
Dyse- og spidsstørrelsen følger formlerne for draw-down ratio (DDR) og draw-down balance (DDB). En DDR mellem 1,2 og 1,5 er et typisk udgangspunkt for mellemhastigheds PVC-linjer. Overskridelse af DDR 2.5 på LSZH kan introducere smeltebrud - en ru, hajskindsoverflade på isoleringen, der ikke består gnisttestning.
Køletrug og nedstrømsudstyr
Efter matricen kommer den belagte leder ind i et vandkølende trug. Truglængden skal passe til ledningshastighed og isoleringsvægtykkelse. En generel regel er, at en 1 mm væg PVC-leder, der kører med 200 m/min, kræver mindst 20-30 meter aktiv køling. Utilstrækkelig afkøling forårsager dimensionsdrift, da den varme isolering deformeres under kapstan-spænding. Nogle XLPE mellemspændingsledninger kører tørhærdede rør i stedet for vandtrug til kemisk tværbindingskontrol, men vand forbliver standarden for de fleste ledninger og kabelekstruderingslinjer.
Inline instrumentering er ikke til forhandling på moderne linjer. En laserdiametermåler umiddelbart efter matriceudgangen fanger vægvariationer i realtid, og fører lukket sløjfekontrol tilbage til ekstruderens skruehastighed eller linjehastighed. Gnisttestere ved spændinger fra 1 kV til 15 kV, afhængig af isolationsklasse, detekterer pinholes kontinuerligt. Kapacitansmonitorer detekterer excentricitet - ledere uden for midten vises som kapacitansvariationer ved ledningsrotationsfrekvensen.
Typer af tråd- og kabelekstrudere efter konfiguration
Ikke alle lednings- og kabelekstrudere er ens. Den valgte linjekonfiguration har en direkte indvirkning på produktsortiment, omstillingstid, skrothastighed og kapitalinvestering.
| Ekstruder type | Typisk skruediameter | Primær ansøgning | Max linjehastighed |
|---|---|---|---|
| Enkeltskrue (glat boring) | 25–150 mm | PVC isolering og kappe | Op til 800 m/min (fint mål) |
| Enkeltskrue (rillet fremføring) | 45–120 mm | HDPE, LSZH, PP forbindelser | Op til 600 m/min |
| Dobbeltskrue (samroterende) | 35–90 mm | Sammensætning LSZH, XLPE base | Sammensætning, ikke direkte belægning |
| Tandem dobbelt ekstruder | To skruer, 45–90 mm hver | To-lags isoleringsjakke | Op til 500 m/min |
| Tredobbelt lag (co-ekstrudering) | Tre ekstrudere, der fodrer en matrice | MV/HV XLPE med halvledende skærme | 15–30 m/min (stort kabel) |
Enkeltskrue ekstruderlinjer
Enkeltskrue wire- og kabelekstruderen dominerer produktionsvolumen på verdensplan. Dens enkelhed - en skrue, en cylinder, et drev - betyder lavere vedligeholdelsesomkostninger og hurtigere skrueskift til produktovergange. En 60 mm enkeltskruet ekstruder, der kører med 120 o/min, kan levere 180–220 kg/t af PVC-masse, som er tilstrækkelig til at belægge 1,5 mm² byggetråd med 400 m/min. Til højhastighedsdatakabelproduktion (Cat 6A, Cat 8) anvender parrede 30-45 mm ekstrudere individuel lederisolering ved linjehastigheder på over 1.000 m/min.
Tandem- og co-ekstruderingslinjer
For kabler, der kræver to eller flere diskrete lag - såsom en XLPE-isolering med en bundet PVC-kappe, eller et bilkabel med et farvet stribelag over hvid base - fører tandem- eller co-ekstruderingslinjer separate forbindelser ind i et dobbeltkanals krydshoved. Dette eliminerer et tilbagespolingspas, hvilket sparer 15-25 % i behandlingsomkostninger på flerlagsprodukter. Tredobbelt co-ekstrudering er obligatorisk for mellemspændings XLPE-kabel, hvor de indre og ydre halvledende skærme skal binde til isoleringen, mens de stadig er smeltede, uden forurening ved grænsefladerne.
Nøglematerialer behandlet på tråd- og kabelekstrudere
Materialevalg driver hele ekstruderspecifikationen - skruegeometri, cylindermetallurgi, temperaturprofil og kølekapacitet. Nedenfor er de primære sammensatte familier og deres forarbejdningsegenskaber.
PVC (polyvinylklorid)
PVC er fortsat den mest udbredte forarbejdede forbindelse på lednings- og kabelekstrudere globalt, og tegner sig groft for 35–40 % af al kabelisoleringsvolumen efter vægt. Den behandler let mellem 160-190 °C, accepterer en bred vifte af blødgøringsmidler og flammehæmmende additivpakker og er omkostningseffektiv. Udfordringen er termisk følsomhed - over 200 °C eller med overdreven forskydning nedbryder og frigiver PVC HCl, som korroderer tønden og krydshovedet. Skruer til PVC bruger relativt lave kompressionsforhold (2,5–3,0:1) og polerede, forkromede riller for at reducere vedhæftning.
XLPE (krydsbundet polyethylen)
XLPE er standardisoleringen til mellemspænding (1–35 kV) og højspændingskabler. Tværbindingsreaktionen - hvad enten det er peroxid-initieret eller silan-fugthærdning - skal ske efter matricen, ikke inde i ekstruderens cylinder. Dette begrænser skruedesignet for at undgå overdreven forskydningsopvarmning og kræver en længere skrue med lav kompression. Tørhærdende nitrogenrør holder temperaturer over 200 °C for peroxidsystemer, derefter en kølezone før kapstanen. Silane-XLPE-systemer bruger en enklere enkeltskrue-ekstruder, men kræver en post-ekstruderingssauna eller varmtvandsbad for at fuldende tværbindingsreaktionen.
LSZH / LSOH forbindelser
Low Smoke Zero Halogen (LSZH)-forbindelser er formuleret med mineralske fyldstoffer - aluminiumtrihydrat (ATH) eller magnesiumhydroxid - ved belastninger på 50-65 vægt%. Disse fyldstoffer gør LSZH meget slibende og øger smelteviskositeten betydeligt sammenlignet med PVC. Tråd- og kabelekstrudere, der kører LSZH, kræver bimetalliske tønder (minimum 60 HRC slidoverflade), hærdede legeringsskruer og krydshoveder med større diameter for at håndtere det højere trykfald. Outputhastigheder er 20–30 % lavere end tilsvarende PVC-kørsler, og linjehastighederne er typisk begrænset til 200–400 m/min afhængigt af måleren. LSZH er obligatorisk i tunneler, marinefartøjer, offshore platforme og offentlige bygninger i henhold til IEC 60332 og EN 50266 brandstandarder.
Fluorpolymerer (PTFE, FEP, ETFE)
Fluoropolymerisolerede kabler bruges i rumfarts-, militær- og højtemperaturindustrielle applikationer, hvor kontinuerlig service ved 150-260 °C er påkrævet. PTFE er teknisk set en pastaekstruderingsproces (ramekstrudering), ikke konventionel skrueekstrudering. FEP og ETFE kan smeltebearbejdes på specialiserede tråd- og kabelekstrudere med PTFE-forede smeltebaner eller nikkellegeringskonstruktion - fluorpolymerer er ætsende for standardstål ved forarbejdningstemperaturer på 340-380 °C. Outputhastighederne er lave, og værktøjsomkostningerne er høje, men ydeevnepræmien retfærdiggør investeringen for luftfartsledningsbundter og elektroniske ledningsnet.
TPE, TPU og gummilignende forbindelser
Termoplastiske elastomerer (TPE) og termoplastisk polyurethan (TPU) er vokset hurtigt i bilindustrien, robotteknologi og bærbare elværktøjskabler, og erstatter i mange tilfælde vulkaniseret gummi. De kan ekstruderes på standard wire- og kabelekstrudere med beskeden skruemodifikation, behandles ved 190-220 °C og eliminerer vulkaniseringstrinnet helt. Især TPU tilbyder enestående slidstyrke - 10 til 50 gange PVC - hvilket gør den til den foretrukne kappe til trækkædekabler og industrielle robotkabler, der bøjer millioner af cyklusser.
Kritiske parametre, der definerer ekstruderingskvalitet
Kvalitet i tråd- og kabelekstrudering er ikke en enkelt variabel. Det er resultatet af styring af flere indbyrdes afhængige parametre samtidigt, ofte gennem lukket sløjfe-automatisering på moderne strækninger.
Excentricitet og vægtykkelsesensartethed
Excentricitet - den off-center position af lederen i isoleringen - påvirker direkte kablets dielektriske styrke og dets evne til at bestå højspændingsmodstandstest. IEC 60227 og UL 44 angiver maksimale excentricitetsværdier; for en 1,5 mm² PVC-byggetråd med 0,7 mm nominel væg må minimumsvæggen ikke falde under 80% af nominel på ethvert tidspunkt. Det betyder, at den maksimale excentricitet er ±0,14 mm på en 0,7 mm væg. For at opnå dette konsistent ved 500 m/min kræves et koncentricitetsstyret krydshoved med stempel-centrerende bolte, opstrøms lederføring og ideelt set en in-line kapacitansmonitor, der feeder tilbage til krydshovedaktuatorerne.
Smeltetemperatur og smeltetrykstabilitet
Smeltetrykket ved matricehovedet er en primær indikator for processtabilitet. Tryksvingninger - forårsaget af skruevibrationer, inkonsekvent pellettilførsel eller slidte skruegange - vises direkte som diametervariation i det færdige kabel. En stabil lednings- og kabelekstruder holder smeltetrykvariationen under ±2 bar ved stabil tilstand. Nogle linjer bruger en tandhjulspumpe mellem ekstruderen og krydshovedet specifikt til at afkoble skrueudgangsvariationen fra matricetrykket, hvilket muliggør diameterkontrol til ±0,003 mm - påkrævet for præcisions koaksialkabel og fiberoptiske løsrørkapper.
Line Speed og Capstan Control
Kapstanen (aftræksenheden) indstiller nedtrækningsforholdet og styrer direkte den endelige isoleringsdiameter. En servodrevet kapstan med tilbagekobling af danserrullespænding reagerer på diametermåleraflæsninger inden for 50-100 ms på moderne CNC-linjestyringer. Tæt hastighedsregulering - bedre end ±0,1 % hastighedsvariation - er afgørende for tyndvægsisolering, hvor selv en 0,5 % hastighedsudsving giver målbar diameterændring. Linjehastigheden er også det primære gennemløbshåndtag: Fordobling af liniehastigheden fra 200 til 400 m/min fordobler output på den samme ekstruder, så kapstanstabiliteten direkte påvirker rentabiliteten.
Overfladekvalitet og gnisttestydelse
Overfladedefekter - gruber, bobler, striber eller ru tekstur - kan maskere som elektriske fejl ved gnisttest. Bobler i isoleringen er forårsaget af fugt i forbindelsen (opløst ved fortørring af pellets til under 0,05 % fugt), flygtige tilsætningsstoffer eller opløst luft i smelten. Striber indikerer ofte nedbrudt materiale eller forurening i krydshovedet. En ren lednings- og kabelekstruderingslinje udfører kontinuerlig gnisttest ved 100 % af produktionen, hvor beståelsesrater over 99,8 % er industriens benchmark for volumenisoleringslinjer.
Lednings- og kabelekstruderlinjelayout og hjælpeudstyr
En komplet tråd- og kabelekstruderingslinje er mere end selve ekstruderen. Layoutet af hjælpeudstyr bestemmer opstartsskrot, overgangstid og slutproduktets dimensionelle konsistens.
En typisk isolerende linje fra pay-off til take-up inkluderer:
- Udbetalingsenhed — holder den blottede lederspole, ofte med en spændingsstyret danserarm og mulighed for at skifte spole (aktiv eller statisk udbetaling). Spole vejer op til 3.000 kg for strømkabler med stor sporvidde.
- Glattejern og forvarmer — retter oprullet leder og fjerner fugt eller oxidation fra overfladen, hvilket forbedrer isoleringsvedhæftningen. Lederforvarmning til 60–120 °C er standard for XLPE-strømkabel.
- Tråd- og kabelekstruder med krydshoved — kerneenheden, påføring af isolering eller kappe.
- Køletrug — vandkøling, typisk i to eller tre serielle sektioner med faldende temperatur (varm, varm, kold) for at undgå termisk stød og resterende belastning i isoleringen.
- Inline måling — laser OD-måler, kapacitansmonitor, gnisttester og eventuelt en røntgenscanner med vægtykkelse til præcisionskabler.
- Capstan og danser — aftræksenhed, der opretholder linespænding og hastighed.
- Markeringsenhed — inkjet- eller graveringsenhed til målermærker, spændingsklassificering, standardcertificeringer og farvekodning.
- Oprulning / oprulning — spolevinder eller tromlesvinder med automatisk skæring og overførsel på akkumulatorforsynede liner for at undgå linestop.
Samlet ledningslængde spænder fra 20 meter for en lille bygningstrådsisoleringslinje til over 150 meter for en mellemspændings XLPE-linje med lange hærdningsrør. Gulvpladsplanlægning og korrekt justering af alle enheder på en stiv stålbundramme er grundlæggende - fejljustering mellem pay-off og krydshoved med så lidt som 2-3 mm ved høj hastighed forårsager ledervibrationer og excentricitetsspidser.
Ekstruderingsfejl i lednings- og kabelproduktion og hvordan man løser dem
Selv velholdte tråd- og kabelekstruderlinjer støder på defekter under produktionen. Ved at erkende årsagen undgås hurtigt længere skrotkørsel.
| Defekt | Mest almindelige årsag | Korrigerende handling |
|---|---|---|
| Diametervariation (cykling) | Skruestød, slidt skruespids eller ustabilt smeltetryk | Installer tandhjulspumpe; efterse og udskift slidte skruekomponenter |
| Bobler / hulrum i isolering | Sammensætningens fugtighed over 0,05%; flygtige blødgørere | Fortørret forbindelse 2-4 timer ved 70-80 °C; gennemgå tilsætningspakken |
| Ru/hajskind overflade | Smeltebrud — for høj forskydningshastighed på matricevæggen | Forøg matricetemperaturen; reducere linjehastigheden; bruge proceshjælp |
| Høj excentricitet | Vibration af ledere; forkert justeret matricespids; slid på styrerør | Gencentrer krydshovedet; udskift styrerøret; kontrollere lederspændingen |
| Striber/misfarvning | Nedbrudt materiale holder op i krydshovedets døde zoner | Tør krydshovedet; adskille og rengøre; tjek døde zoner i matricen |
| Gnisttestfejl (pinhole) | Forurening; bobler; tynd plet fra excentricitet | Screen sammensatte; adresse excentricitet; gennemgå materialets renhed |
Valg af en lednings- og kabelekstruder til dine produktionskrav
At vælge den rigtige lednings- og kabelekstruder starter med en klar definition af produktsortimentet, sammensatte familier, påkrævet gennemløb og gulvpladsbegrænsninger. Nøglespecifikationer, der skal defineres, før du anmoder om maskintilbud inkluderer:
- Lederens størrelsesområde — fra minimum (f.eks. 0,1 mm² for datakabel) til maksimum (f.eks. 300 mm² for strømkabel). Dette bestemmer krydshovedets borestørrelse og skruediameter.
- Sammensatte familie og vægtykkelse — PVC/LSZH/XLPE kræver hver især specifik skruegeometri. Minimum vægtykkelse driver valg af matrice og spids.
- Målydelse i kg/t — beregnet ud fra linjehastighed × lineær vægt af det isolerede kabel. Dette dimensionerer ekstruderskruens diameter og drivmotor.
- Nødvendige dimensionstolerancer — standard bygningstrådstolerancer (IEC 60227) kan opnås med grundlæggende gauge-feedback, mens bilindustrien (ISO 6722) eller rumfartsstandarder kræver tandhjulspumpe og røntgenvægmåling.
- Antal lag — enkeltlagsisolering vs. dobbeltlags (isoleringskappe) vs. tredobbelt co-ekstrudering bestemmer, om en enkelt, tandem eller fuld co-ekstruderingslinje er nødvendig.
- Automatiseringsniveau — fuldautomatisk hjulskift, splejsning og lukket sløjfediameterstyring øger kapitalomkostninger, men reducerer arbejdskraft og opstartsskrot på højhastighedslinjer med 30–60 %.
A 60 mm wire- og kabelekstruder med en 25:1 L/D-skrue, tandhjulspumpe og inline-lasermåler er en almindelig startspecifikation for en almindelig PVC/LSZH-bygningstrådsisoleringslinje i området 0,75–16 mm². Forvent installerede linjepriser fra $300.000 til $800.000 USD afhængigt af automatiseringsniveau og marked. Til produktion af XLPE mellemspændingskabler starter tredobbelte co-ekstruderingslinjer fra $2 millioner og kan overstige $8 millioner for fuldt tørhærdede vertikale VCV-tårne.
Ekstrudering i specialiserede kabelapplikationer
Ledningsledninger til biler
Ledningskabler til biler er blandt de mest krævende med hensyn til dimensionel konsistens og gennemløb. Et typisk OEM ledningsnetværk til biler bruger millioner af meter om dagen af isoleret ledning i mål fra 0,13 mm² til 6 mm². Tråd- og kabelekstruderlinjer til denne sektor opererer kl 600–1.200 m/min på finsporet, med vægtykkelser så lave som 0,15 mm på 0,13 mm² ledere. Sammensatte valg omfatter PVC (standard), XLPE og i stigende grad ETFE eller PP til højtemperaturzoner nær motoren, hvor der kræves 125°C eller 150°C kontinuerlige klassificeringer. Farvekodet isolering er afgørende for samling af sele, så nøjagtig farvematchning med inline kolorimetriske kontroller er standard på billinjer.
Ubåd og højspændingskabel
I den modsatte yderlighed med hensyn til skala bruger undersøiske strømkabel og ekstra højspændings (EHV) landkabel de største lednings- og kabelekstruderkonfigurationer, der er tilgængelige. Ledertværsnit fra 500 mm² til 2.500 mm² kræver tredobbelte co-ekstruderingslinjer, hvor den indre halvledende skærm, XLPE-isolering og den ydre halvledende skærm påføres i en enkelt passage med 3-10 m/min. Isoleringsvægtykkelser på 15–25 mm kræver ekstremt høj volumetrisk output fra store skrueekstrudere (120–200 mm diameter) og lange nitrogenhærdende rør på 50–80 meter. Isoleringsrenhedskravene ved 220-525 kV kabelklasse er ekstraordinære - metalliske partikler større end 125 mikron i XLPE er forbudte, hvilket kræver ultra-ren blandingshåndtering og renrumssamlingsområder omkring krydshovedet.
Data- og telekommunikationskabler
Struktureret kabling til Cat 6, Cat 6A og Cat 8 Ethernet, samt koaksialkabler til bredbåndsdistribution, pålægger stramme krav til kapacitans og impedans ensartethed frem for spændingsmodstandskrav. For solid-core Cat 6A er isoleringen typisk opskummet FEP eller massiv HDPE ved 0,25–0,35 mm væg på 0,57 mm leder, produceret ved 800–1.000 m/min. Opskumningsprocessen - enten fysisk opskumning med nitrogeninjektion eller kemisk opskumning med azodicarbonamid - reducerer dielektricitetskonstanten fra 2,3 (fast HDPE) til 1,5-1,8 (opskummet), hvilket er det, der gør Cat 6A i stand til at nå 500 MHz båndbredde. Diameterkontrol på en opskummet isoleringstråd og kabelekstruder skal være tættere end ±0,005 mm for at opretholde impedansen inden for ±3 Ω-tolerancen i TIA-568-standarderne.
Vedligeholdelsespraksis, der forlænger tråd- og kabelekstruderens levetid
En lednings- og kabelekstruder er et kapitalintensivt aktiv. Korrekt vedligeholdelse oversættes direkte til oppetid, ensartet kvalitet og levetid for skruer/tønde målt i år frem for måneder.
- Overvågning af skrue og tønde slid — mål tøndeboringsdiameter og skrueflyvediameter hver 6.–12. måned ved hjælp af kalibrerede instrumenter. Når den diametrale afstand mellem skrue og cylinder overstiger 0,4–0,6 mm (afhængig af skruestørrelse), falder outputkonsistensen, og lækageflowet øges. Udskiftning af skruen, før cylinderen når det samme slidstadium, er typisk mere omkostningseffektivt end at udskifte begge samtidigt.
- Korshoved rengøringsfrekvens — LSZH og pigmenterede forbindelser kræver adskillelse og rensning af krydshovedet hver 8.-24. produktionstime for at fjerne forringet materialeophobning. Naturlig PVC-blanding på en ren linje kan køre 200-500 timer mellem rengøringerne. En planlagt udrensningscyklus med en varmestabil udrensningsblanding før nedlukning fjerner rester uden adskillelse og forlænger intervallet.
- Tøndevarmer og termoelement inspektion — defekte varmebånd og termoelementer forårsager temperaturzoneanomalier, der ofte fejldiagnosticeres som sammensatte eller skrueproblemer. Udskift termoelementer som en forebyggende foranstaltning hver 12.-18. måned; efterse varmeklemmer for at løsne sig og varme punkter hvert kvartal.
- Drive og gearkasse service — ekstrudergearkasser fungerer under høje, cykliske drejningsmomentbelastninger. Følg OEM-specificerede gearolieskiftintervaller, typisk hver 4.000-8.000 timer. Vibrationsanalyse på gearkassen to gange om året identificerer lejeslid før katastrofale fejl og uplanlagt nedetid.
- Kalibrering af måler og gnisttester — laserdiametermålere kræver kalibrering mod NIST-sporbare referencemål hver måned. Gnisttestere skal verificeres mod en kendt ferie (nålhul i isolering) ved begyndelsen af hvert skift; en ukalibreret gnisttester, der går glip af fejl, er værre end ingen tester overhovedet.
Industrieltrends former tråd- og kabelekstrudering i dag
Tråd- og kabelekstruderingsteknologi udvikler sig sideløbende med den bredere kabelindustris skift mod el-opladningsinfrastruktur, sammenkobling af vedvarende energi og højhastighedsdatanetværk.
Efterspørgsel efter EV ladekabel
DC hurtigopladningskabler til elektriske køretøjer kræver fleksible TPU- eller silikonekapper, der er i stand til at håndtere kontinuerlig strøm op til 500 A ved 1.000 V DC, med bøjningsradier under 30 mm ved -40°C. Disse kabler bruger væskekølede lederdesign med ekstruderet isolering over et kobberrør, der transporterer kølevæske. Tråd- og kabelekstruderlinjerne til dette produkt skal håndtere flere samtidige lagpåføringer - isolering over kobberlederen, kappe over samlingen - samtidig med at de fleksibilitetsegenskaber, der gør det muligt for kablet at hænge og trække sig tilbage tusindvis af gange under drift. Den globale efterspørgsel efter el-opladningskabler forventes at vokse med over 20 % CAGR gennem 2030 , hvilket driver betydelige investeringer i ny lednings- og kabelekstruderkapacitet.
Industri 4.0 og digitale ekstruderingslinjer
Moderne lednings- og kabelekstruderkontrolsystemer forbinder alle linjekomponenter - ekstruderdrev, cylindertemperaturer, tandhjulspumpe, diametermåler, kapstan og take-up - gennem en enkelt PLC eller PC-baseret HMI med receptstyring og SPC-datalogning. Digitale ekstruderingslinjer gemmer procesopskrifter for hundredvis af kabeltyper, hvilket eliminerer manuel opsætning og muliggør produktskift uden værktøj på under 15 minutter på veldesignede systemer. OPC-UA-forbindelse gør det muligt for linjen at føre produktionsdata i realtid ind i MES- og ERP-systemer, hvilket muliggør sporbarhed fra sammensat parti til færdig rulle - en obligatorisk funktion for automotive IATF 16949-certificering og i stigende grad påkrævet til kabelprojekter.
Bæredygtig og genanvendelig sammensatte ekstrudering
Regulatorisk pres under EU's handlingsplan for cirkulær økonomi og REACH-forordninger fremskynder skiftet fra ikke-genanvendelige termohærdende (XLPE) og halogenerede (PVC) isoleringer til termoplastiske XLPE-alternativer (TR-XLPE, HFFR-TP), der kan genanvendes, når levetiden er slut. Disse nye forbindelser kan behandles på eksisterende wire- og kabelekstruderplatforme med skruemodifikation, men kræver smallere procesvinduer og mere præcis temperaturkontrol end ældre PVC. Compound-leverandører og ekstruder-OEM'er er i fællesskab med at udvikle nye værktøjsgeometrier og cylinderbelægninger for at håndtere disse materialer effektivt, med flere kommercielle linjer, der allerede kører TR-XLPE-forbindelser til mellemspændingskabler i produktionsskala i Europa og Asien.
 Relateret Produkter