English
 中文简体
 Product Category
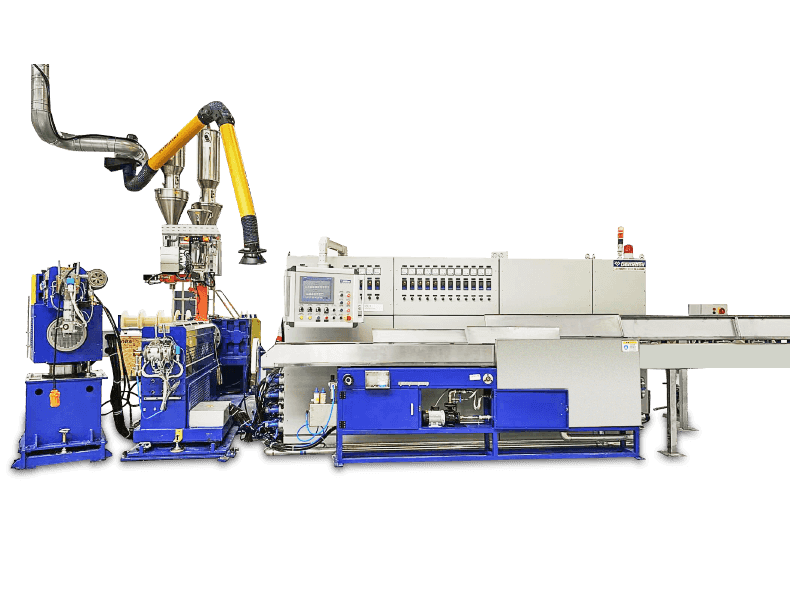
PVC/PE/PP/PU Core Wire Insulation Extrusion Line er et ikke-standardiseret udstyr med tilpasning.
Read More + E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.


Product Category
PVC/PE/PP/PU Core Wire Insulation Extrusion Line er et ikke-standardiseret udstyr med tilpasning.
Read More +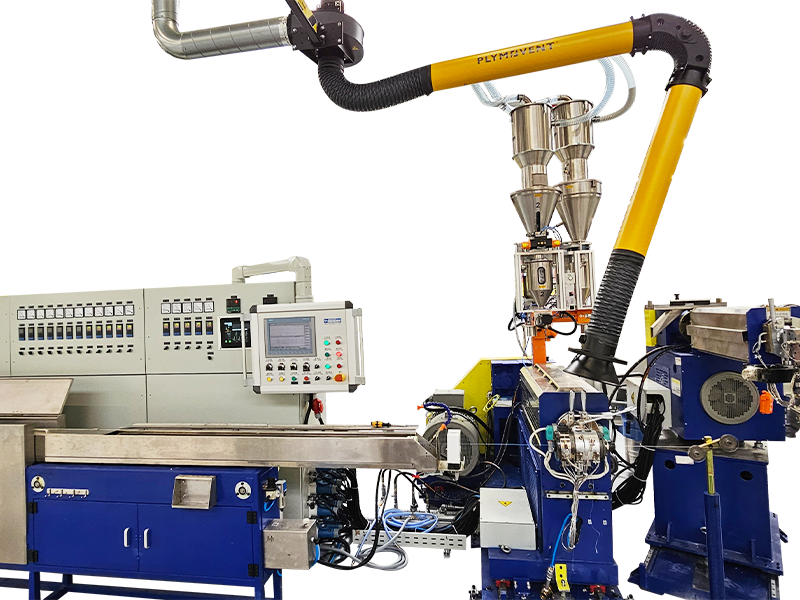
Product Category
LSZH/XLPE/TPE/TPU Core Wire Insulation Extrusion Line er et ikke-standardiseret udstyr med tilpas
Read More +
Etableringstidspunkt

Bygningsareal (m²)

Antal ansatte

Intellektuel ejendomsret
A Mature Factory You Can Count On
Related Products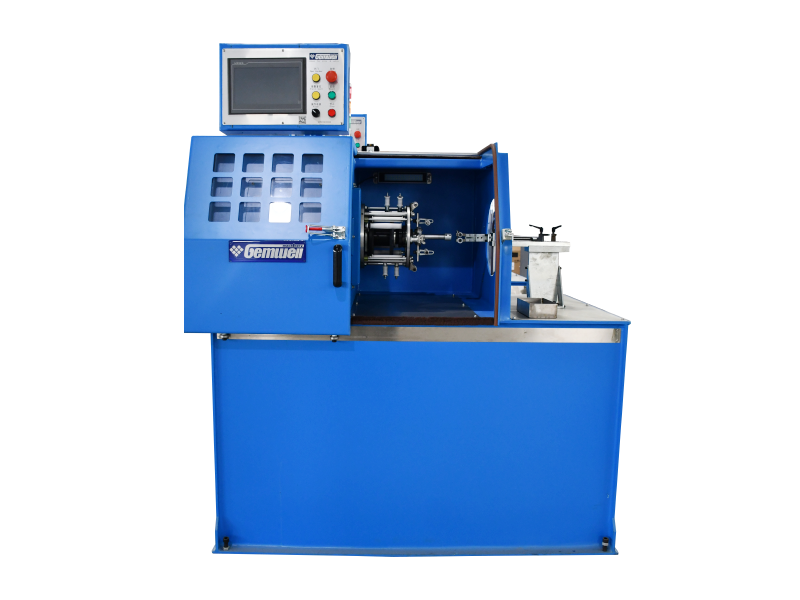
 2026-09-14
 Webmaster
A højeffekt trådekstruder er rygraden i ethvert kabelanlæg, der producerer ledninger med stor diameter eller høj gennemstrømning
Read More +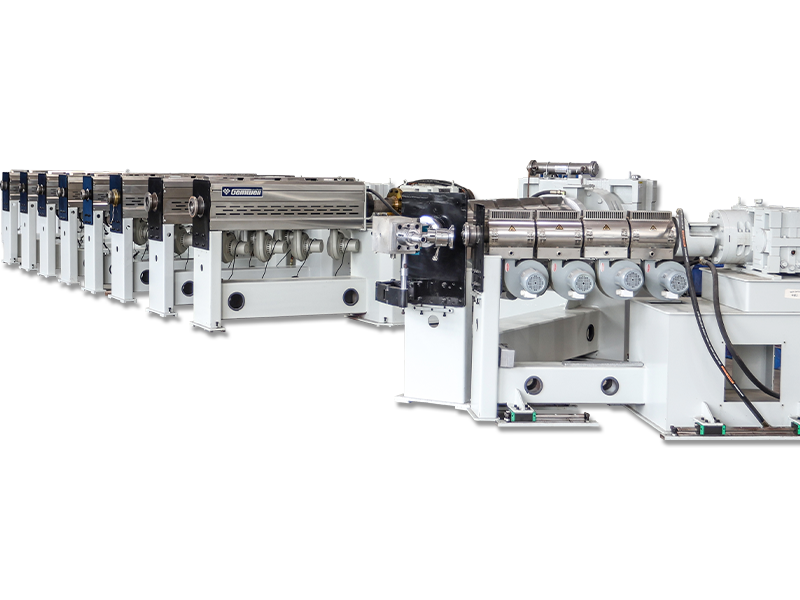
2026-09-07
Webmaster
Hvad Flok Stranding betyder Bunch stranding er en lederkonstruktionsmetode, hvor to eller flere bare ledninger snoes sammen i en enkelt op
Read More +
2026-09-04
Webmaster
Om GEMWELL Vi glæder os oprigtigt til at byde dig velkommen på, Hal E2, Stand No.A41 og vil sætte fokus på vores nyes
Read More +
2026-08-31
Webmaster
Hvor kabelvægskvaliteten faktisk bestemmes En 0,5 mm² PVC-isoleret byggetråd kommer ud af køletruget med en forskel på 0,02 mm mellem
Read More +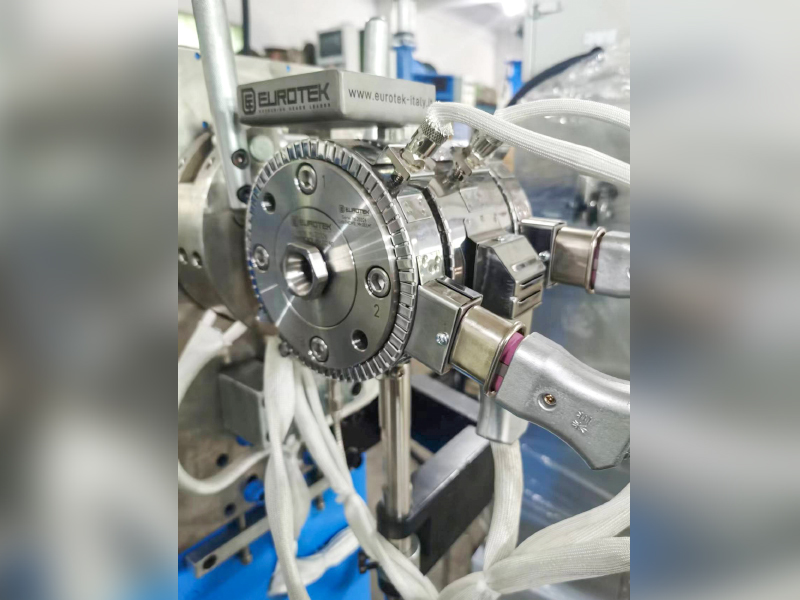
2026-08-27
Webmaster
For Twinax-kabler i AI-servere er sænkning af den effektive Dk af isoleringen (luft ≈1, FEP≈2.1) nøglen til at reducere højfrekvent tab, skÃ
Read More +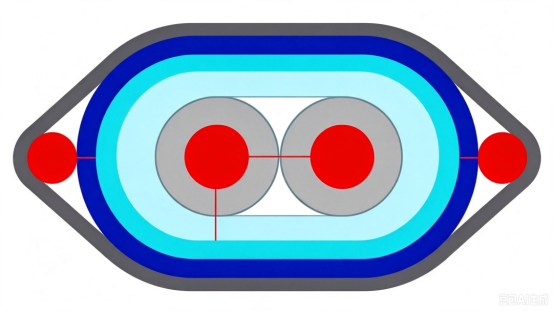 FAQ
CAT7 og CAT8 netværkskabler adskiller sig hovedsageligt i transmissionshastighed og frekvens.
CAT7 understøtter transmissionshastigheder op til 10 Gbps med en frekvens på 600 MHz, mens CAT8 understøtter hastigheder op til 25 Gbps eller 40 Gbps med en frekvens på 2000 MHz.
Under produktionen bør der anvendes ledermaterialer af høj kvalitet, afstanden mellem parrene og isoleringstykkelsen bør kontrolleres strengt, effektive afskærmningsteknikker såsom dobbeltlagsafskærmning bør anvendes for at reducere krydstale og ekstern interferens, hvilket sikrer signalintegritet.
Dobbeltlags afskærmningsstrukturer bør vedtages, med et indre lag af aluminiumsfolie og et ydre lag af flettet mesh, for at forbedre kablets anti-interferensevne; samtidig bør arrangementet af par optimeres, og afstanden mellem par bør øges for at reducere krydstale.
Ved at optimere pargeometri, præcis styring af impedanstilpasning, brug af isoleringsmaterialer af høj kvalitet og anvendelse af effektive afskærmningsteknikker kan returtab minimeres for at sikre signalintegritet.
Automatisk spændingsspor og kontrol hjælper med at opretholde ensartet spænding gennem hele indpakningsprocessen, sikrer ensartet dækning, undgår spændingsudsving under tapeforbruget, reducerer nedbrydningshastigheden.
PCIe 6.0- og PCIe 7.0-kabler adskiller sig i transmissionshastighed og signalintegritetskrav. PCIe 6.0 bruger PAM4-modulationsteknologi med en transmissionshastighed på op til 64 GT/s, mens PCIe 7.0 øger transmissionshastigheden yderligere, anvender mere avancerede moduleringsteknologier og kræver højere signalintegritet og lavere latenstid.
Ledermaterialer med lavt tab bør vælges, den geometriske struktur af par bør optimeres, krydstale mellem par bør reduceres, isoleringsmaterialer af høj kvalitet bør anvendes, og produktionsprocesser bør kontrolleres strengt for at reducere signalforsinkelse og dæmpning.
Ved præcist at kontrollere lederdiameteren, isolationstykkelsen og afstanden mellem parrene og bruge impedansanalysatorer til overvågning i realtid, sikre at kabelimpedansen er inden for det specificerede område for at undgå signalrefleksion og -tab.
Brugen af effektiv afskærmningsteknologi, såsom dobbeltlagsafskærmning, brugen af ledermaterialer med lav modstand, optimerer geometrien af ledningsparret, reducerer elektromagnetisk lækage og kontrollerer ledningens EMI-niveau.
Høje transmissionshastigheder kræver strengere signalintegritetskontrol, hvilket nødvendiggør brugen af ledermaterialer med lavt tab, præcis kontrol af pargeometri og reduktion af krydstale og forsinkelse for at imødekomme højhastighedstransmissionskrav.
Isoleringsmaterialer med lav dielektricitetskonstant og tangens med lavt tab, såsom PTFE eller PI, bør vælges for at reducere signaldæmpning og forsinkelse.
Ved at bruge Time Domain Reflectometry (TDR) og andet testudstyr kan der udføres realtidsovervågning af kabeltransmissionsforsinkelse for at sikre, at den er inden for det specificerede område, hvilket forhindrer problemer med signaltransmissionskvaliteten.
Præcis kontrol af lederdiameter og isoleringstykkelse, optimering af pararrangement, reduktion af krydstale mellem par og brug af lavmodstandsledermaterialer kan effektivt styre kabelmodstand og induktans.
Ved hjælp af spektrumanalysatorer og andet testudstyr kan der udføres realtidsovervågning af kabeltransmissionshastigheden for at sikre, at den opfylder designkravene, hvilket forhindrer problemer med signaltransmissionskvaliteten.
Temperaturstyringen af ekstruderen påvirker direkte kvaliteten af isoleringen eller kappelaget. For høj eller for lav temperatur vil give ustabile materialeegenskaber og påvirke den generelle kvalitet af kablet.
Stigningen af en strandingsmaskine bestemmer fleksibiliteten og trækstyrken af den snoede tråd. En kortere stigning øger fleksibiliteten, mens en længere stigning øger trækstyrken.
Q1: Hvad definerer kerneværdien af solid kerne tråd isolering ekstrudering linje ?
EN: Denne linje bruger smeltet polymer til at danne et kontinuerligt, ensartet isoleringslag på lederens overflade. Dens kerneteknologi ligger i at opnå en dynamisk balance mellem dielektriske egenskaber, mekanisk styrke og produktionshastighed. Tager Gemwells industrielle praksis som eksempel, integrerer dens produktionslinje materiale rheologikontrolteknologi for at sikre en stabil isoleringslagtykkelsestolerance inden for ±0,02 mm, hvilket væsentligt overstiger IEC 60227-standardkravet.
Q2: Hvordan påvirker ekstruderskruekonfigurationen isoleringskvaliteten?
EN: En barriereskrue kombineret med en to-trins blandesektion giver mulighed for præcis kontrol af smeltetemperaturprofilen. Ved bearbejdning af XLPE (tværbundet polyethylen) bruger Gemwell et 30:1 aspektforholdsdesign kombineret med et forskydningsvarmeoptimeringssystem for at opnå et smeltetemperaturudsving på ≤±1,5°C, hvilket effektivt forhindrer overfladehajskindsfænomenet forårsaget af præ-tværbinding.
Q3: Hvorfor er lederforbehandling kritisk for kvaliteten?
EN: Oxidlaget på overfladen af kobberledere kan forårsage elektriske dendritter ved isoleringsgrænsefladen. Gemwells produktionslinjer er udstyret med online elektrolytisk rensning og et inert gas-afskærmningssystem for at holde lederens iltindhold under 5 ppm. Laserdiametermåling giver feedback i realtid om lederens ovalitet, hvilket sikrer isolationskoncentricitet >98%.
Q4: Hvad er hemmeligheden bag det ergonomiske design af køletruget?
EN: Gradient-køleteknologi er afgørende. Ved at tage PVC-isolering som et eksempel anvender Gemwell et tre-trins kølesystem: et første trin med 70°C vandfilmkøling for at eliminere indre spændinger, et andet trin med 25°C turbulent afkøling for at sætte formen, og et sidste trin på 15°C konstant temperatur for at stabilisere krystalliniteten og holde isoleringens termiske krympning under 2 %.
Spørgsmål 5: Hvordan opnår online-inspektionssystemet nul-fejlkontrol?
EN: Den kombinerer beta-ray tykkelsesmåling (nøjagtighed 0,001 mm) med effekt-frekvens gnisttest (9kV/mm) og CCD visuel inspektion (50μm opløsning). I Gemwells intelligente produktionslinje er disse data forbundet til MES-systemet i realtid, hvilket muliggør sporbarhed af procesparametre for hver meter ledning.
Q6: Hvilke teknologiske fremskridt er der sket i tværbindingsprocessen?
EN: I øjeblikket er de almindelige metoder silan-varmtvands-tværbinding (Sioplas) og elektronbestråling-tværbinding. Gemwells Sioplas opnår en linjehastighed på 300 m/min. Dets kvante-niveau katalysator injektionssystem stabiliserer tværbindingsgraden på 75%-85%, med en dielektrisk styrke på 25 kV/mm.
Q7: Hvilke udfordringer udgør anvendelsen af nye materialer på produktionslinjer?
EN: For eksempel kræver TPE (termoplastisk elastomer) et skruekompressionsforhold på 2,5:1 og præcis styring af smeltetemperaturen ved 170 ± 3°C. Gemwells modulære ekstruderingssystem muliggør fuldstændig skift mellem PP/PE/TPE-materialer inden for 2 timer med en skrotmængde på mindre end 0,8%.
Q8: Hvordan integreres energibesparende teknologier i moderne produktionslinjer?
EN: Fokus er på energigenvinding. Gemwells produktionslinjer anvender permanentmagnet synkronmotorer (IE4 effektivitetsklassificering) og et ekstrudertønde spildvarmegenvindingssystem, hvilket reducerer energiforbruget pr. ton ledning til 280 kWh, en energibesparelse på 35 % sammenlignet med traditionelt udstyr.
Q9: Hvordan opnås spændingskontrol under højhastighedsproduktion?
EN: Vi bruger et fuldt lukket servotraktionssystem med drejningsmomentjustering i realtid via en adaptiv algoritme for spolediameter. I Gemwells 0,5 mm² kabelproduktion styres spændingssvingninger til ±0,2N ved en linjehastighed på 1200m/min, hvilket sikrer ingen slubdeformation i isoleringslaget.
Q10: Hvor vil fremtidige teknologiske gennembrud ligge?
EN: Vi fokuserer på online modifikationsteknologi til nanokompositisoleringsmaterialer. Gemwell udvikler et in-situ nano-Al₂O₃ dispersionssystem, der kan opnå fyldstofdispersion >95% under ekstruderingsprocessen, hvilket øger isoleringsmaterialets temperaturmodstand til 150°C.
En fusion af industriel praksis og teknologisk filosofi
Gemwells ingeniører overholder princippet om "termisk homogenisering" under idriftsættelse af produktionslinjen: fra materialeplastificering til afkøling og indstilling skal hver termodynamisk parameter opfylde tids-temperatur-ækvivalensprincippet. Denne omhyggelige stræben efter proceskontrol har gjort det muligt for dets 105°C flammehæmmende kabler at bestå UL 758 2000-timers ældningstest.
Mens industrien stadig diskuterer traditionel tre-lags co-ekstruderingsteknologi, har Gemwell allerede opnået masseproduktion af en fem-lags nano-barriere isoleringsstruktur. Denne teknologi undertrykker delvis udledning til under 1pC. Dette er det ingeniørmæssige udtryk for virksomhedens "Enterprise and Exploration"-ånd - at omsætte gennembrud inden for materialevidenskab til eksponentielle forbedringer i kabelydelse.
I det centrale kontrolrum i Jiangsu-produktionsbasen er 200 sæt procesparametre, der indsamles hvert mikrosekund, ikke kun produktionsdata, men også en digital afspejling af det molekylære kædearrangement i isoleringsmediet. Denne præcise kontrol af den mikroskopiske verden gør det muligt for Gemwells isolerede kabler at demonstrere forbløffende ydelseskonsistens i miljøer lige fra den fugtige brasilianske regnskov til Mellemøstens brændende ørkener, hvilket demonstrerer det teknologiske spring fra "Made in China" til "Made in China with Precision."

 Custom Solid Core Wire Isolation Ekstrusionslinje Suppliers